A356-T6 für geteilte Lagergehäuse: Wand, Bohrung, Spannungsabbau
A356-T6 ist die Legierung, in der dieses geteilte Lagergehäuse gezeichnet ist. Die Sorte beantwortet vier Fragen auf einmal: ob eine 5–8 mm dicke Wand in einer Stahlkokille füllt, wie sich das Teil durch den Wärmebehandlungszyklus bewegt, ob die Bohrung Ø60 H8 sauber zerspant, und wie sich der Guss im Innenraum verhält. Bestellt wird das Metall als Aluminiumlegierung nach A356 (AlSi7Mg, GB/T 1173 ZL101A) im Zustand T6.
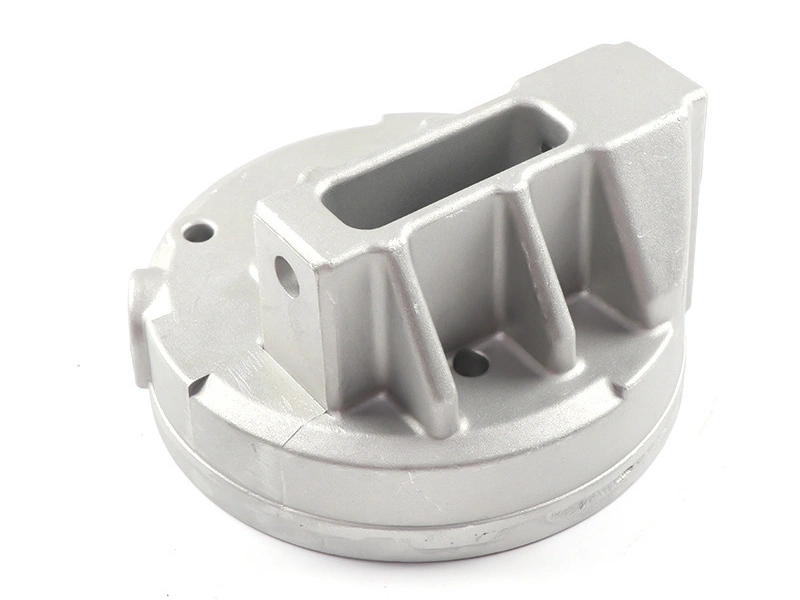
Die Zeichnung legt 120×95×70 mm, 420±30 g und eine Bohrung Ø60 H8 fest. Das sind Ziele und keine Messwerte, und an ihnen müssen sich Kokille, Guss, Abschrecken und der Bohrdurchgang messen lassen. Jede Zahl unten ist ein Zeichnungsziel, ein typischer Wert oder eine Spanne, die die Gießerei noch bestätigen muss.
Warum passt A356 zu einem geteilten Lagergehäuse?
A356 passt, weil sein Siliziumanteil die Fließfähigkeit in einen 5–8 mm dicken Querschnitt trägt und sein Magnesium einen T6-Zustand möglich macht. Eine Stahlkokille führt Wärme über beide Wandflächen ab, also erstarrt der Querschnitt von beiden Seiten, während der Läufer noch speist. Gegossen wird bei 700–740 °C in eine auf 250–350 °C vorgewärmte Kokille, eine typische Spanne, die noch der Freigabe durch die Gießerei bedarf. Eine Kokille ist die dauerhafte Form aus Stahl: Sie wird nach dem Schuss geöffnet, das Teil wird entnommen, dann wird sie wieder geschlossen, und derselbe Formhohlraum gibt in jedem Schuss dieselbe Form zurück.
Die Legierung wird nicht wegen der Härte gewählt. Sie wird gewählt, da Sitz und Bohrung nach dem Guss geschnitten werden, und eine Sorte, die den Querschnitt ohne Kaltläufer füllt, gibt dem Bohrwerkzeug gesundes Metall. Ein Kaltläufer ist eine Naht, an der zwei Metallfronten erstarren, bevor sie sich vereinigen. Dieselbe Logik steht hinter A356-Haltern für Batteriemodule, wo ein dünner Querschnitt und eine bearbeitete Schnittstelle auf einer Zeichnung liegen.
Was ändert T6 in einer 5–8 mm dicken Wand?
T6 fügt ein Lösungsglühen bei 535–545 °C, ein Abschrecken in Wasser und ein Warmauslagern bei 155–165 °C über 4–6 h hinzu, eine typische Spanne, die noch der Freigabe durch die Gießerei bedarf. Das Lösungsglühen bringt die Ausscheidungen in Lösung, das Wasser hält diesen Zustand fest, und das Warmauslagern lässt sie fein wieder ausfallen; erst dieser Ablauf setzt den Zustand. Das Abschrecken ist der Punkt, an dem eine dünne Wand ihren Vorteil ausspielt und an dem sie dafür zahlt: Der Querschnitt kühlt schnell genug für den Zustand und schnell genug für Verzug.
Eine 5–8 mm dicke Wand kann nicht gleichmäßig abkühlen, da das Sitzende mehr Masse trägt als der Flansch. Bohrung und Trennflächen bewegen sich nach dem Abschrecken, geschnitten werden beide erst danach. Weil das Abschrecken vor die Zerspanung fällt, wird die Bewegung als Aufmaß abgetragen und nicht gerichtet.
Warum ist A356 dieselbe Familie wie ZL101A?
ZL101A ist die Bezeichnung nach GB/T 1173 für dieselbe Al-Si-Mg-Familie wie A356, deshalb darf eine Zeichnung beide Namen tragen und ein Zeugnis beide nennen. A356 benennt die Legierung, ZL101A benennt sie in der chinesischen Norm, und T6 benennt den Zustand.
Eine Zeichnung, die nur A356 sagt, lässt Norm und Zustand offen, und die Gießerei liefert dann, was ihre eigene Route trägt. Nennen Sie Legierung, Norm und Zustand in einer Zeile, dann folgen Zeugnis, Wärmebehandlungszyklus und Angebotsbasis daraus. Wer die Norm weglässt, bekommt die Legierung nach der Route der Gießerei und nicht nach der Zeichnung.
Was bedeutet eine feste Dichte für ein 420-g-Gehäuse?
Die Dichte gehört zur Sorte; das Volumen setzt damit das Gewicht. Bei einem Bauraum von 120×95×70 mm wird das Ziel von 420±30 g zu einem Budget für die Wand. Der 5–8 mm dicke Querschnitt und die Masse um den halbrunden Sitz entscheiden es, und eine Änderung der Wand verschiebt das Gewicht weiter als ein Wechsel der Legierung innerhalb der Familie.
Eine Rechnung hält das Gewicht ehrlich. Der Bauraum misst 798 cm³, und 420 g darauf verteilt ergeben im Mittel 0,53 g je cm³; das Band von ±30 g verschiebt das auf 0,49 bis 0,56. Die Arithmetik läuft über Nennmaße und nicht über ein Gussgewicht, und eine Wandänderung bewegt sie vor einer Änderung der Legierung.
Deshalb trägt die Zeichnung beide Zahlen. Ein Käufer, der Gehäuse nach Gewicht vergleicht, vergleicht Wandquerschnitte, und eine Gießerei, die nach Gewicht kalkuliert, kalkuliert einen Guss und keine Bohrung.
Warum braucht die Bohrung Bearbeitungsaufmaß?
Die Gusshaut kann Ø60 H8 nicht halten, also kommt die Bohrung mit Aufmaß an, und die H8-Grenzen werden geschnitten. Die Toleranzklasse setzt das untere Abmaß auf Nennmaß, das obere öffnet nur ein enges Feld. Aufmaß ist Metall, das über dem Fertigmaß stehen bleibt, damit die Zerspanung es abtragen kann. Es deckt drei Dinge ab: den Verzug aus dem Abschrecken, die Versetzung zwischen den beiden Hälften und die Spannkraft, die beim Verschrauben entsteht.
Die Hälften werden als ein Körper ausgebohrt, sodass das Aufmaß in einem Durchgang auf einer Achse abgetragen wird. Jede Hälfte allein ausgebohrt ergäbe zwei Achsen, und ein Lagerring, der auf zwei Achsen sitzt, verschleißt einseitig. Der Umfang der Nachbearbeitung trägt diese Aufspannung, und die Planung der Bohrungsausrichtung legt das Bezugssystem fest.
| Merkmal | Zeichnungsziel | Zulässiger Bereich | Geprüft mit |
|---|---|---|---|
| Wand | 5–8 mm | laut Zeichnung | Messschieber |
| Gewicht | 420 g | 420±30 g | Waage |
| Bohrung | Ø60 H8 | H8-Grenzen laut Zeichnung | Innenmessschraube, drei Punkte |
| Trennflächen | 0,05 mm plan | nicht über 0,05 | Messplatte und Fühlerlehre |
| Bohrung zur Montagefläche | 0,05 mm | innerhalb 0,05 | KMG |
| Oberfläche | Sa 2,5 | Grad nach ISO 8501-1 | Vergleichsmuster |
Warum schwindet eine dicke Wand stärker als eine dünne?
Die Schwindung folgt der Masse. Das dicke Ende des Bands von 5–8 mm liegt dort, wo die Wand auf den halbrunden Sitz trifft, und dieser Knoten erstarrt zuletzt, nachdem die Speisung geschlossen ist. Ein Speiser ist der Vorratskörper im Werkzeug, der flüssiges Metall nachliefert, während das Gehäuse schwindet; ist er zu früh abgeschnitten, bleibt ein Hohlraum. Der öffnet sich unter der Fläche, die das Bohrwerkzeug schneiden wird, also gibt die Gießerei einen gesunden Guss ab und die Zerspanung findet eine Stelle.
Ein Loch über Ø1 mm verschrottet das Gehäuse. Die Entscheidung beginnt mit dem Auge und wird nach der Bearbeitung mit der Farbeindringprüfung bestätigt. Die Abhilfe ist ein Speiser beim Guss, deshalb handelt sich eine zur Sicherheit verdickte Wand ein Schwindungsrisiko ein und zahlt es zweimal, in Metall und in Ausschuss.
Was macht T6 mit den Trennflächen?
Das Abschrecken wölbt die Trennflächen, also läuft der Fräsdurchgang, der sie plan macht, nach dem Zustand und nicht davor. Erst die Fuge zu fräsen und danach wärmebehandeln würde die Flächen verschieben, von denen die Bohrung gesetzt wird, und das Ziel von 0,05 mm wäre vor dem Bohrdurchgang weg.
Die Reihenfolge, die hält, ist T6, dann Trennflächen fräsen, dann Hälften verschrauben, dann ausbohren. Beim Verschrauben zieht die Schraube die beiden Hälften zusammen, die Fuge schließt sich unter dieser Last, und die Bohrung wird genau in diesem Zustand geschnitten. Ebenheit an der Fuge ist keine optische Frage: Sie ist die Bedingung dafür, dass die beiden Hälften klemmen, ohne die Bohrung unrund zu ziehen.
Wann gewinnt Aluminium im Sandguss?
Der Sandguss gewinnt beim Bauraum und beim Einzelstück: ein billiges Modell, dicke Querschnitte und eine Oberfläche, die an jeder Fläche bearbeitet werden muss. Sandguss heißt, dass für jeden Guss eine neue Form aus Sand aufgebaut und nach dem Abguss zerstört wird. Die Kontrolle über 5–8 mm und die Haut der Stahlkokille sind das, was diese Route aufgibt, und das Aufmaß, das sie ersetzt, wird je Teil bezahlt.
Die Wahl ist eine Mengenfrage, und Aluminium für ein Gussstück wählen legt denselben Tausch für andere Teile dar. Ein Gehäuse, das sich nie wiederholt, braucht keine Stahlkokille, und ein Gehäuse mit 5–8 mm dicker Wand will keine Sandhaut unter einer Bohrung mit 0,05 mm. Der Sandguss lohnt sich, solange das Werkzeug billiger ist als das Aufmaß, das er an jeder Fläche hinterlässt.
Wann gewinnt Gusseisen?
Gusseisen übernimmt die Aufgabe, wenn Steifigkeit vor Gewicht geht. Derselbe Bauraum von 120×95×70 mm kommt in Eisen in einer anderen Gewichtsklasse an, und der Rahmen, der ihn trägt, muss für diese Last gebaut sein. Eisen hält eine Bohrung auch mit weniger Querschnitt, sodass eine schwere Pumpe oder ein Getriebe weiterhin danach rufen kann.
Der Tausch kostet das Budget von 420±30 g und ändert den Korrosionsweg, denn ein lackiertes Eisengehäuse und ein blank gestrahltes Aluminiumgehäuse werden anders instand gehalten. A356 behält die Arbeit, solange die Lagerlast zum Aluminiumquerschnitt passt und das Gehäuse im Innenraum bleibt.
Warum ist Eloxieren an diesem Gehäuse nicht vorausgesetzt?
Die endgültige Oberfläche ist Kugelstrahlen auf Sa 2,5 nach ISO 8501-1, und Bohrung und Trennflächen bleiben wie geschnitten. Eloxieren baut eine Oxidschicht auf, die aus dem Metall selbst wächst, und ändert damit Farbe, Maß und Beständigkeit. Für dieses Teil ist es nicht bestätigt: Die Zeichnung verlangt es nicht, und eine gestrahlte Gussfläche und eine bearbeitete Bohrung nehmen eine Schicht unterschiedlich an, also wäre es eine eigene Spezifikation und ein eigener Kostenpunkt.
Der Korrosionsschutz kommt aus der Legierung und dem Inneneinsatz. Das Gehäuse läuft in einer Maschine, mit Öl und Vibration, und eine Außenbewitterung ist nicht zugesagt, also ist eine blank gestrahlte Fläche das genannte Finish und kein Zwischenschritt dorthin.
Die Gussroute dahinter steht unter Schwerkraftguss, und ein gegossenes und danach zerspantes Scharnier zeigt dieselbe Trennung zwischen Gussflächen und Schnittflächen in einem Scharnierprojekt.
FAQ