ADC12 Zugfestigkeit nach T6: 400 MPa für Robotergestelle
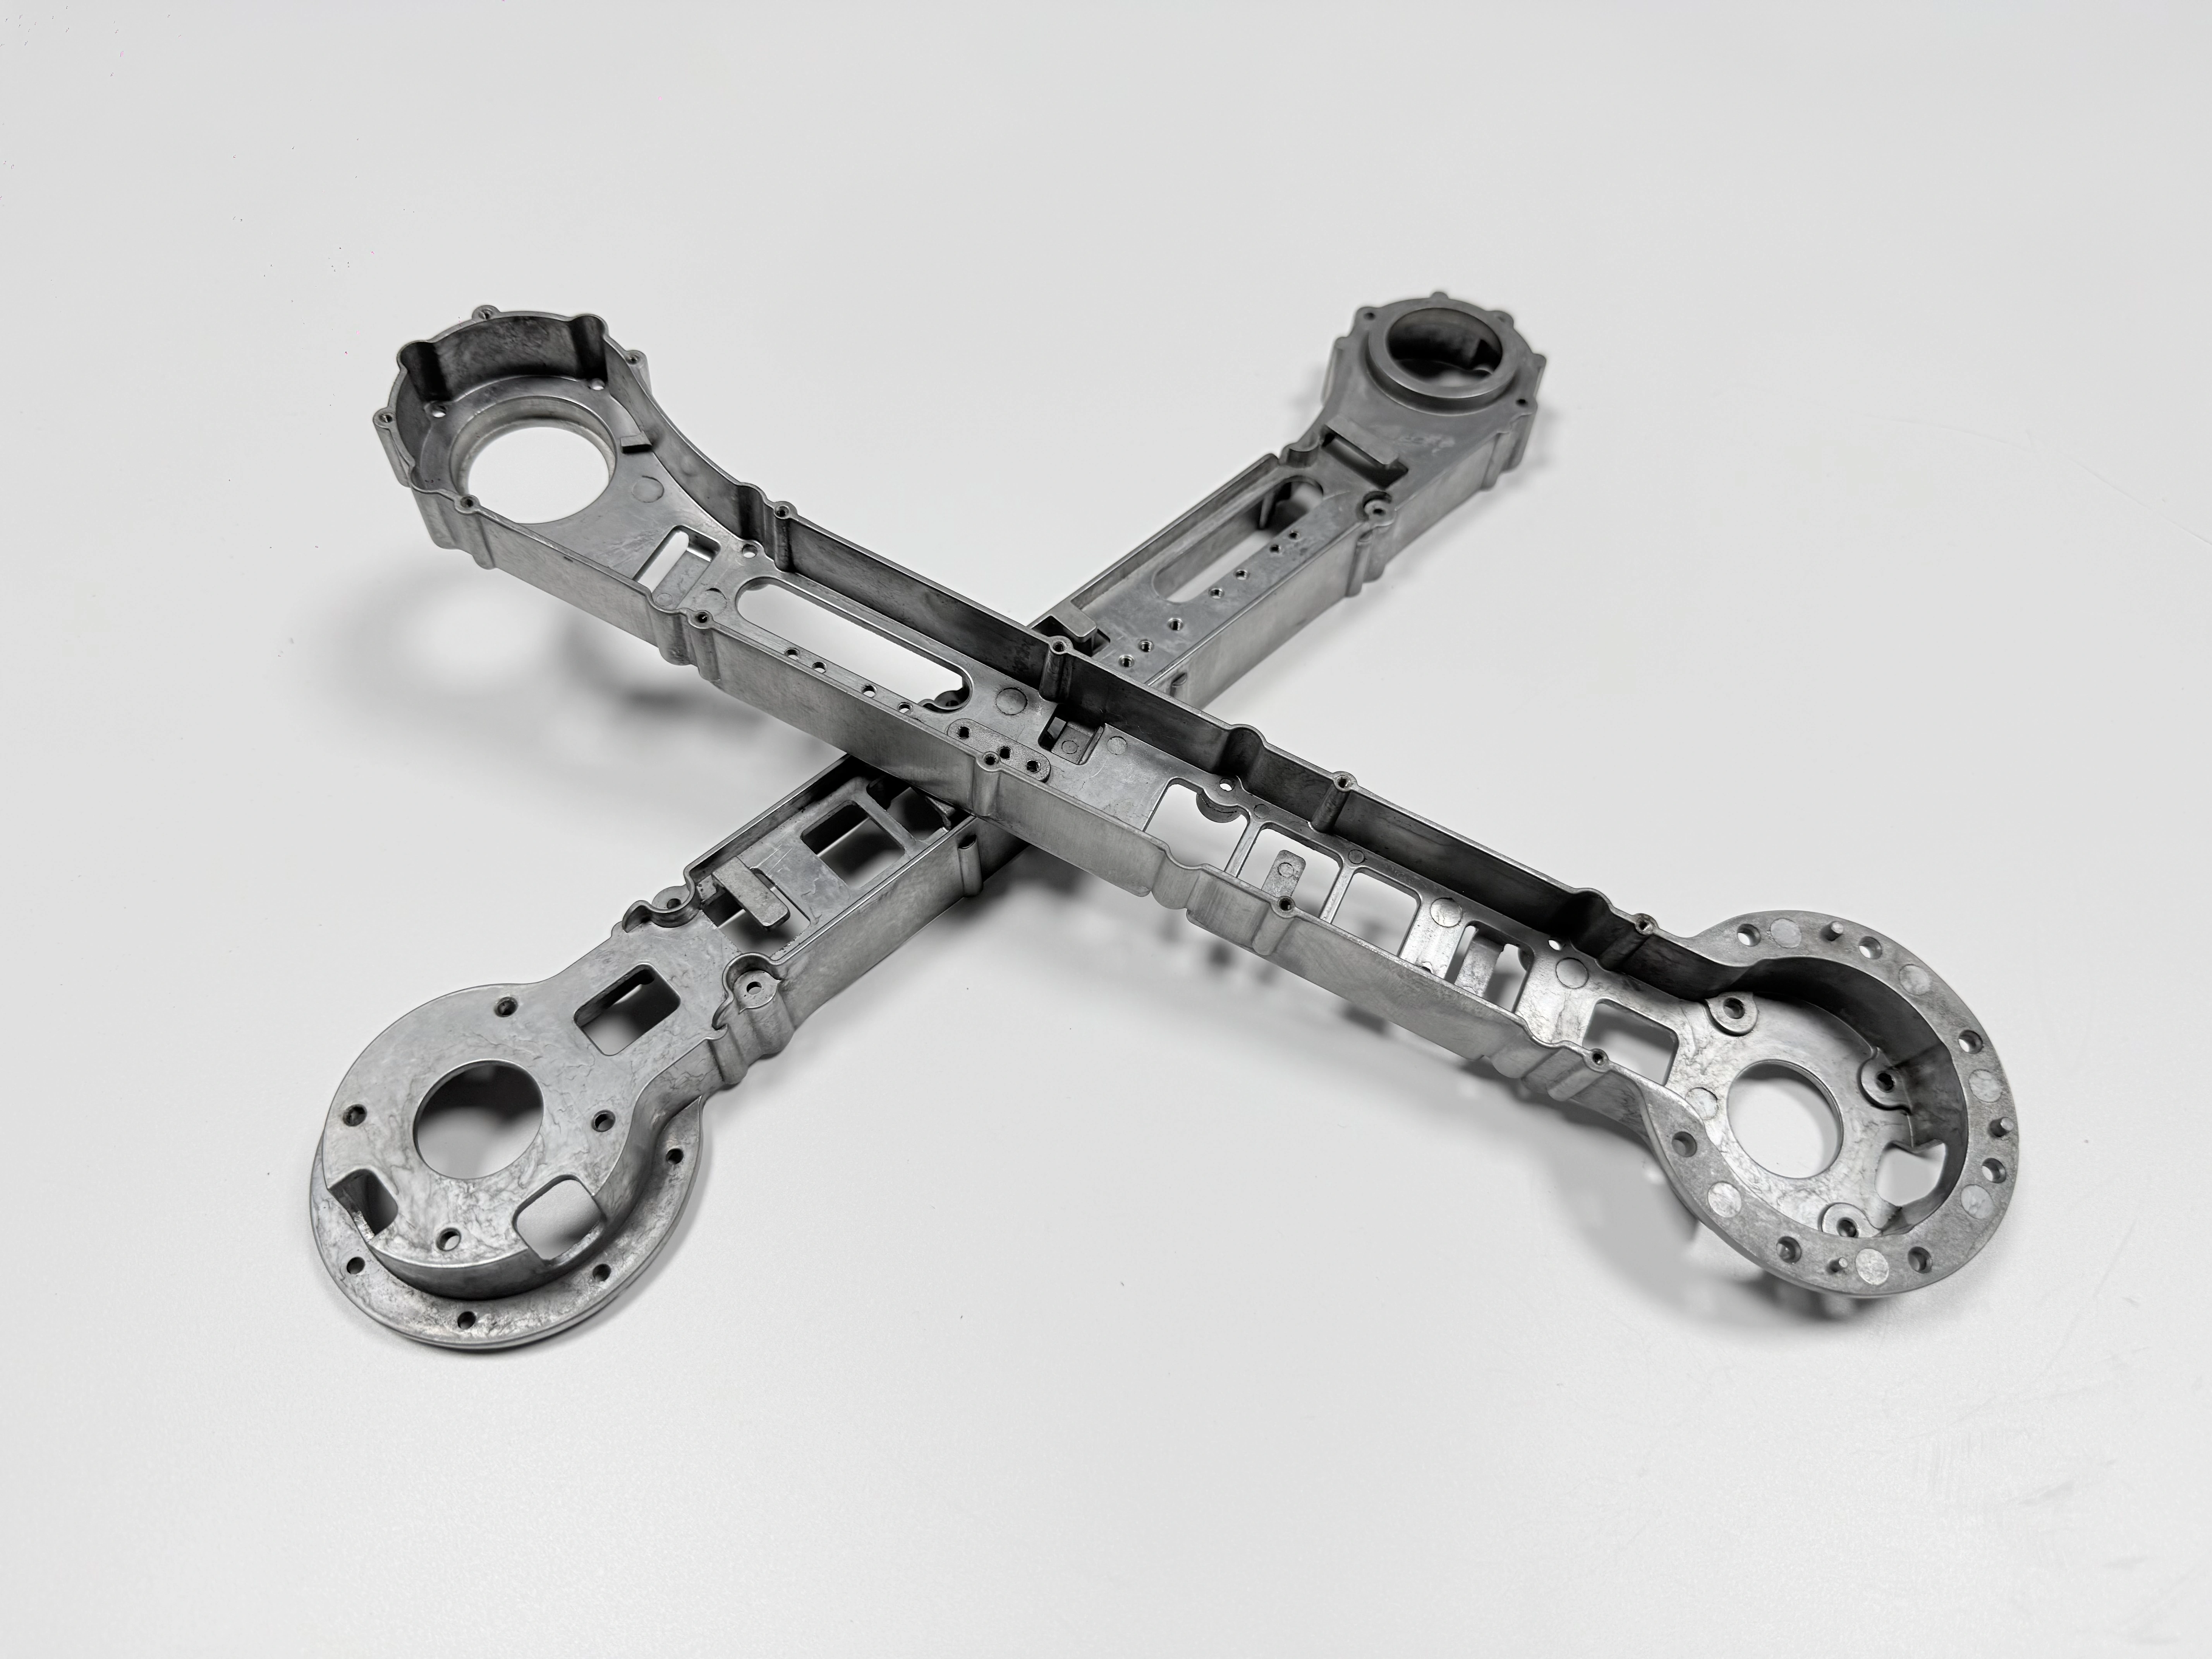
Eine Zugfestigkeit von 400 MPa bei ADC12 ist an diesem Roboterrahmen ein T6-Ziel und kein Wert, den die Legierung von sich aus mitbringt. ASTM B85 legt die Sorte und die chemische Zusammensetzung dahinter fest. Was ein Lösungsglühen bei 490–510 °C aus einer 1,5 mm starken Wand macht, steht dort nicht. Die Auswahl des Gussmaterials bestimmt die Sorte; Ofen, Gasgehalt und Probestab bestimmen die Zahl.
Was ASTM B85 festlegt und was offen bleibt
B85 ist die Spezifikation für Druckgussteile aus Aluminiumlegierungen. Sie listet die Sorten, die chemischen Grenzwerte dahinter und die Zugfestigkeiten von separat gegossenen Probestäben, soweit eine Sorte diese Angaben überhaupt mitführt. Ein Zeugnis nach B85 beantwortet eine Frage zur Chemie der Schmelze.
Das Bauteil bleibt außerhalb dieser Norm. B85 weiß nicht, dass die Wand 1,5 mm stark ist, dass die Form eine Kavität hat oder dass der Rahmen nach dem Entfernen des Angusses in einen T6-Ofen geht. Darin liegt keine Lücke der Norm, denn ein Sortendokument ist kein Prozessdokument. Die Zeichnung schließt diese Lücke, indem sie Sorte, Wärmebehandlung und Zugprüfverfahren auf einem einzigen Blatt führt.
ADC12 und A383: eine Legierung, zwei Namen
ADC12 ist eine japanische Sorte nach JIS H 5302. A383 ist die entsprechende Sorte nach ASTM B85, und beide beschreiben dieselbe siliziumreiche Druckgusslegierung mit Kupferanteil. Der Name wandert zwischen beiden Systemen, die Abnahme wandert nicht mit. Jede Norm schreibt ihre eigenen Grenzwerte fest, ein Zeugnis nach der einen ist also kein Zeugnis nach der anderen.
Eine Zeichnung, die ADC12 nennt und dort endet, lässt die Grundlage offen, und ein Gießer kann nach dem einen oder dem anderen System zertifizieren. Schreiben Sie das Paar: ADC12 nach JIS H 5302 oder A383 nach ASTM B85. Die Seite zur Legierung ADC12 (A383) behandelt die Sorte, die das Werk gießt; die Zeichnung wählt die Norm trotzdem.
400 MPa liegen über dem Gusszustand
Die 400 MPa sind ein Ziel, das nach dem T6-Zyklus auf dem Blatt steht, nicht der Wert, den ein gussroher Rahmen aus ADC12 trägt. Sie sind auch keine Konstante der Sorte, und kein Zeugnis weist sie aus. Eine Bestellung, die 400 MPa ohne die Wärmebehandlung nennt, verlangt eine Lieferung, die die Gießerei nicht machen kann.
Ein Ziel ist trotzdem ein Abnahmewert und braucht ein Verfahren daneben. Als typische Eigenschaft gelesen, provoziert es ein Angebot über den Gusszustand und eine Zurückweisung an einem Stab, der nie gezogen wurde. Teile, die ohne Ofen auskommen, tragen ein niedrigeres erklärtes Ziel, und der Rückfall auf T5 ändert den Zeichnungsstatus ebenso wie die Ofenkarte.
T6: Lösungsglühen bei 490–510 °C, Auslagern bei 150–170 °C
T6 besteht aus drei Schritten: Lösungsglühen, Abschrecken und künstlicher Alterung. Das Lösungsglühen läuft bei 490–510 °C, das Auslagern bei 150–170 °C. Die Rechnung hinter den Fenstern ist kurz: 510 − 490 = 20, und 20 ÷ 490 ≈ 4 %. Ein Ofen mit 25 °C Abweichung liegt damit neben dem Band.
Abschreckmedium, Umsetzzeit und Haltezeit stehen nicht in der Teilespezifikation, deshalb wird der Zyklus mit der Gießerei geklärt, bevor die Zeichnung freigegeben wird. Lesen Sie die beiden Fenster als eine einzige Einstellung. Ein Auslagern in Richtung 170 °C tauscht Festigkeit gegen Stabilität, und ein Lösungsglühen unter 490 °C lässt die kupferreichen Phasen ungelöst, sodass dem Auslagern nichts zum Ausscheiden bleibt. Die Seite zur Wärmebehandlung von Aluminium-Druckguss erklärt den Mechanismus.
Variable | Wert | Einheit | Beleg |
|---|---|---|---|
Lösungsglühtemperatur | 490–510 | °C | Ofenprotokoll, Zyklus mit der Gießerei bestätigt |
Auslagerungstemperatur | 150–170 | °C | Ofenprotokoll derselben Charge |
Zugfestigkeitsziel nach T6 | 400 | MPa | Probestab mit der Schmelze gegossen, nach ASTM B557 gezogen |
Wandstärke am Gelenkauge | 1,5 | mm | Zeichnung, Konstruktionsziel |
Der Gasgehalt entscheidet, ob T6 möglich ist
Eine Blase entsteht aus Gas, das schon im Gussteil steckt. Bei 490–510 °C dehnt es sich aus, die Haut wird weich, und dort, wo die Wand am dünnsten ist, hebt sich eine Blase. Der Ofen hat getan, was ihm gesagt wurde; das Füllen hat das Gas dagelassen.
Der Gasgehalt ist damit das Tor zu T6, und der Vakuum-Druckguss steht aus diesem Grund vor dem Ofen. Eine 1,5 mm starke Wand, die mit hoher Geschwindigkeit gefüllt wird, trägt mehr Gas als ein dicker Querschnitt, und am fernen Ende der Füllung zeigt sich ein Kaltläufer oder eine unvollständige Füllung. Die Risikokarte zur Gasporosität zeigt, wo diese Hohlräume sitzen.
Der Nachweis kommt in zwei Teilen. Ein Stab, mit derselben Schmelze gegossen und nach ASTM B557 gezogen, belegt Schmelze und Ofencharge. Eine Röntgen- oder CT-Aufnahme zeigt, wo der Hohlraum sitzt. Keines von beiden macht aus einem gasreichen Guss ein dichtes Teil, und eine Charge, die Blasen wirft, geht zurück an die Füllung und nicht an ein längeres Halten.
1,5 mm Wand: was die Legierung bringt und was sie kostet
ADC12 füllt einen dünnen Querschnitt wegen seines Siliziumanteils und seiner Fließfähigkeit, und 1,5 mm sind an diesem Rahmen das Konstruktionsziel. Die Legierung liefert die Füllung. Was sie nicht liefert, ist das Prozessfenster: eine Kavität, Vakuumunterstützung und einen Überlauf am fernen Ende der Wand, wo das Metall zuletzt und am kältesten ankommt.
Der Preis zeigt sich darin, was die Wand nicht kann. Eine 1,5 mm starke Wand im Gusszustand ist kein Bezug und kein Sitz. Die Gelenkfläche wird bearbeitet, nachdem der Rahmen gerichtet ist, die Wand trägt also Last und hält die Form, während der Sitz an anderer Stelle geschnitten wird, nicht an der Wand selbst. Die Diskussion zur Wandstärke im Dünnwandbau behandelt eine Gehäusewand; ein tragender Rahmen bringt den T6-Zyklus und den Bearbeitungsschritt hinzu.
Anforderung | Ziel | Einheit | Gehalten durch |
|---|---|---|---|
Zugfestigkeit nach T6 | 400 | MPa | Wärmebehandlung und Stab aus derselben Schmelze |
Wandstärke | 1,5 | mm | Vakuumfüllung in einer Kavität |
Montagefläche | ±0,02 | mm | Richten, dann CNC-Bearbeitung |
Eloxidschicht (Plasma-Eloxieren) | offen | µm | Schichtdickenmessgerät, Maskierung an den Passungen |
Verzug aus dem Abschrecken gegen ±0,02 mm
Das Abschrecken kühlt eine 1,5 mm starke Wand zuerst und das Gelenkauge zuletzt. Dieser Unterschied ist Verzug, und er landet auf der Fläche, die ±0,02 mm halten muss. Ein höheres Zugfestigkeitsziel stoppt die Bewegung nicht, denn dasselbe Abschrecken, das die Festigkeit erzeugt, erzeugt auch die Bewegung.
Das Richten liegt deshalb zwischen T6 und CNC-Bearbeitung. Es holt den Rahmen in einen bearbeitbaren Bereich zurück und hinterlässt Eigenspannung, die der Fräser ein zweites Mal freisetzt. Der Sitz wird also nach dem Richten geschnitten, und der Bezug kommt von einer bearbeiteten Fläche statt von der gussrohen Wand.
Plasma-Eloxieren auf ADC12: Silizium, Schicht, Passung
Plasma-Eloxieren baut seine Schicht aus der Aluminiummatrix selbst auf, ohne galvanische Unterschicht, und die Schicht wächst sowohl in die Oberfläche hinein als auch über sie hinaus. ADC12 trägt Siliziumpartikel, die an der Schicht nicht teilnehmen, deshalb folgt die Beschichtung der Matrix zwischen ihnen und kann über eine Fläche hinweg ungleich ausfallen. Die Schichtdicke ist noch zu messen, deshalb steht an dieser Stelle keine Zahl in µm.
Die Folge für die Passung ist kurz. Eine Montagefläche, die auf ±0,02 mm gehalten ist und dann die Schicht aufnimmt, hält diese ±0,02 mm nicht mehr. Maskieren Sie Gewinde, Passungen, Massepunkte und Bezüge vor dem Plasma-Eloxieren, und setzen Sie diese Maskierliste auf die Zeichnung. Ein vergessener Punkt taucht in der Montage auf, nicht an der Beschichtungslinie.
Kühlschmierstoff und Feuchte: was die Schicht aushalten muss
Der Rahmen arbeitet in der industriellen Automatisierung, also zwischen Kühlschmierstoff und Feuchte. Die Schicht muss das überstehen, und ein Salzsprühergebnis ist der übliche Beleg dafür. Norm und Dauer sind noch anhand der gemessenen Schicht festzulegen, deshalb trägt die Zeichnung die Anforderung und lässt die Zahl offen, bis der Beschichtungsbetrieb eine liefert. Eine früh notierte Stundenzahl erzeugt später Ausschuss, weil der Test dann gegen eine Spezifikation misst, die niemand validiert hat.
Wann ADC12 gegen geschweißten Stahl oder A356 verliert
Zwei Alternativen stehen neben diesem Weg: eine geschweißte Stahlkonstruktion und A356 im Schwerkraftguss. Stahl gewinnt, wenn der Rahmen aus Blechen und Rohren besteht, die eine Schweißerei ohne Werkzeug bauen kann. Der Preis sind Masse, Wärmeeinflusszonen und ein Bezug, der nicht mehr zu einer Gusszeichnung passt.
A356 gewinnt, wenn das Teil ein T6-Ergebnis braucht und dickere Querschnitte tragen kann. Beim Schwerkraftguss bleibt weniger Gas im Metall, und die Legierung reagiert mit deutlich mehr Reserve auf die Wärmebehandlung. Der Preis sind Taktzeit und gussrohe Toleranz. ADC12 hält die 1,5 mm Wand und die Stückzahl und verliert, wenn der Gasweg nicht beherrschbar ist oder der Querschnitt wachsen muss. Ein Fall zum ADC12-Hochdruck-Druckguss zeigt den Weg, solange er hält, und die Seite zur A356-T6-Wärmebehandlung stellt die andere Seite dar.
FAQ