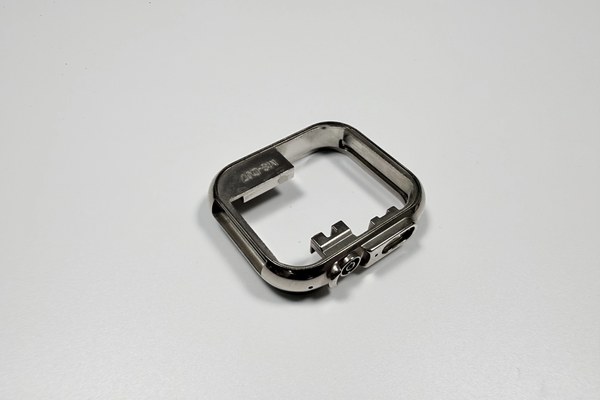
Zamak 5 für Uhrengehäuse: Dichte und Galvanikfähigkeit
Zamak 5 legt zwei Zahlen vor dem Angebot fest. Die Dichte von 6,6 g/cm³ hält mit dem Hüllvolumen das Fertiggewicht bei 12±1 g, und die Gusshaut nimmt 18–27 µm Cu/Ni/Cr auf. Beides gehört zur Legierung und zum Einsatzmaterial, nicht zur Galvaniklinie. Zinklegierungen bilden die Familie; Zamak 5 liegt über Zamak 3 bei der Festigkeit und zahlt das mit etwas schlechterer Fließfähigkeit.
Wann sollte ein Gehäuserahmen in Zamak 5 angeboten werden?
Zamak 5 gehört ins Angebot, sobald die Zeichnung eine Wand von 0,9–1,2 mm, eine galvanisierte Kante und ein Fertiggewicht um 12±1 g festlegt. Unter 0,9 mm ist die Legierung nicht die offene Frage, denn kein Werkstoff füllt einen Querschnitt, den die Form nicht erreicht.
Über dieser Wand entscheiden drei Eigenschaften. Die Dichte hält die Schale bei 12 g, die Gusshaut lässt sich unter der Galvanik auf Spiegel polieren, und die Legierung zerspant eine Ø1,5-mm-Bohrung ohne Ausriss. Ein Rahmen, der nach der Galvanik 0,03 mm Stufenhöhe halten soll, bleibt im Bereich dieser Legierung, weil diese Toleranz gefräst und nicht gegossen wird.
Warum füllt ein Schuss vier Formnester?
Vier Formnester in 8407-Einsätzen, ausgelegt auf 300.000 Schüsse, passen zu diesem Rahmen, weil die 0,9-mm-Wand vor dem Erstarren füllt und vier Füllfronten in einem Fenster bleiben. Bei dickerer Wand wandert das Layout zu einem Nest, wie Dünnwand-Zinkguss zeigt.
Die Nestzahl ist eine Kostenentscheidung. Ein Vierfachwerkzeug kostet mehr als ein Einfachwerkzeug, und sein Preis verteilt sich über die Losgröße nach Stückzahl, nicht nach Nestzahl: eine Serie von 300 Teilen teilt dieses Werkzeug durch 300. Vor dem Metall ist es schon der größte Posten im Preis.
Was legt ASTM AC41A in einem Zamak-5-Ingot fest?
ASTM B86 AC41A legt die Ingot-Chemie fest, nicht das fertige Gussteil. Tabelle 1 nennt die Bereiche; die Obergrenzen für Verunreinigungen überspringen Einkäufer am häufigsten.
Element | Bereich (%) | Obergrenze (%) | Was es steuert |
|---|---|---|---|
Al | 3,9–4,3 | — | Fließfähigkeit bei 0,9 mm |
Cu | 0,75–1,25 | — | Festigkeit, Alterung |
Mg | 0,03–0,06 | — | Kornwachstum |
Pb | — | ≤0,003 | Warmbrüchigkeit |
Cd | — | ≤0,002 | Sprödigkeit |
Sn | — | ≤0,001 | Korngrenzenrisse |
Aluminium, Kupfer und Magnesium haben nur Bereiche, keine zusätzliche Obergrenze. Blei, Cadmium und Zinn haben nur Obergrenzen, keine Untergrenze. Kupfer bestimmt Festigkeit und Alterung, Magnesium hält das Korn, und die drei Obergrenzen verhindern, dass eine schlechte Schmelze die Charge spröde macht. Ein Einsatz aus Rücklaufanschnitt und Krätze driftet zur oberen Kupfergrenze, deshalb wird die Schmelze nach Norm geprüft und nicht nach dem letzten Zeugnis.
Warum trägt Zink überhaupt Cu/Ni/Cr?
Zink bleibt in Säure und Lauge aktiv, die Schicht muss also die ganze Fläche schließen, und die drei Lagen teilen sich die Aufgabe: Kupfer haftet, Nickel trägt die Korrosionsbarriere, Chrom übernimmt Verschleiß und Farbe. Sie laufen mit 8–12 µm, 10–15 µm und 0,1–0,3 µm, zusammen 18–27 µm je Fläche.
Lackiertes Zink spart alle drei Bäder zu geringeren Startkosten und versagt an der Kante, wo das Gehäuse am Ärmel reibt. Weil ein Uhrengehäuse an seinen Kanten beansprucht wird, tauscht der Lackweg ein günstigeres Verfahren gegen eine kürzere Lebensdauer des Aussehens. Ein abgebeiztes Teil läuft durch alle drei Bäder und stellt sich wieder in die Gestellreihe, ein spät entdeckter Bläser kostet also Lieferzeit und Optik. Galvaniknotizen vergleichen die Wege.
Welchen Oberflächenfehler deckt die Galvanik zuerst auf?
Eine Blase ist der erste Fehler, den die Galvanik zeigt, und sie beginnt in einer Pore, die die Gusshaut erreicht, nicht im Bad. Säure aus dem Kupferbad bleibt im Loch, der Nickelüberzug schließt es, und Wärme hebt die Schicht. Entfetten und Aktivieren reinigen die Fläche, leeren aber keine Pore.
Damit gehört die Porosität zur Zinkdruckguss-Seite und nicht zum Galvanikbetrieb. Eine Pore, die die Haut erreicht, wird weder geschliffen noch galvanisch plan. Poren, die die Haut nicht erreichen, sind harmlos; zu steuern ist die Sorte, die mit der Oberfläche verbunden ist.
Wie verändert 18–27 µm Galvanik eine Passung?
18–27 µm je Fläche heben auch die Stufenfläche um denselben Betrag. Auf dem Durchmesser kommen beide Seiten dazu, 2 × 18–27 µm = 0,036–0,054 mm, und das übersteigt die 0,03 mm, die der Stufe insgesamt zustehen.
Tabelle 2 zerlegt das Gewichtsbudget mit dem Hüllvolumen der Zeichnung und der typischen Dichte.
Posten | Wert | Grundlage |
|---|---|---|
Hüllvolumen | 13,7 cm³ | 38,0×38,0×9,5 mm als Vollblock |
Dichte | 6,6 g/cm³ | typischer Wert (B86 legt die Chemie fest, nicht die Dichte) |
Masse als Vollblock | 90,5 g | Volumen × Dichte |
Fertige Masse | 12±1 g | Ziel der Zeichnung |
Die Rechnung ist 13,7 cm³ × 6,6 g/cm³ = 90,5 g Vollblock gegen 12±1 g fertig, also rund 13 % Metall im Hüllraum. Verlangt die Zeichnung dieses Gewicht aus dem Vollen, verlangt sie eine Schale mit mehr Zerspanungszugabe, und die Zeit folgt der Zugabe.
Wo zerspant Zamak 5 dünne Wände ohne Ausriss?
0,9 mm Bandanstoßwand mit einer Ø1,5-mm-Bohrung liegt genau auf der Grenze, an der Zamak 5 sauber schneidet oder ausreißt; den Unterschied machen Fase am Eintritt und Vorschub am Austritt. Die Legierung ist weich genug für schnellen Schnitt, aber nicht weich genug für einen ungestützten Austritt.
Ein Maulausbruch über 0,1 mm ist Ausschuss, keine Nacharbeit, weil das Ausschleifen die Bohrung aus ihrem Toleranzband bringt. Die Nachbearbeitung trägt dieses Risiko im Preis, deshalb bleibt bei Dünnwandteilen immer ein Ausschussanteil, ob der Käufer ihn nennt oder nicht.
Für welche Uhrengehäuse scheidet Zamak 5 aus?
Drei Fälle schließen Zamak 5 aus: eine Tauchgangsangabe, eine Fläche mit dauernder Abriebbeanspruchung und eine Wand unter 0,9 mm. Schweiß, Reibung und Alltagsstöße liegen im Bereich, ebenso eine Stufenfläche, die vor der Galvanik auf 0,03 mm gefräst wird. Jenseits dieser drei Linien spart ein anderes Verfahren kein Geld, ein anderer Werkstoff ist richtig.
Was kostet der Wechsel zu Edelstahl oder lackiertem Zink?
Edelstahl erhöht zuerst das Gewicht; dieselbe Hülle liegt nicht mehr bei 12±1 g, und der Block für die Zerspanung ist weit schwerer als das Fertigteil. Lackiertes Zink behält das Gussteil und spart drei Bäder, verliert aber die Kante, die die Galvanik geschützt hat.
Beide Wege verschieben das Passungsbudget. Edelstahl schneidet weg, was Zamak 5 endkonturnah gießt. Lack legt eine Schicht auf, hat aber keine Dickensteuerung wie 18–27 µm, und jede Passung, die mit 0,036–0,054 mm gerechnet wurde, muss neu bemaßt werden. Eine Wand unter 0,9 mm oder eine gebürstete Stahlkante liegt außerhalb dieser Legierung.
Was muss eine Anfrage nennen, damit Angebote vergleichbar sind?
Vier Hauptunterlagen machen Angebote vergleichbar: eine 2D-Zeichnung mit vor/nach Galvanik an jeder Toleranz, ein 3D-Modell, die Stückzahl und die Oberflächenklasse der Sichtflächen; dazu eine Maskierungsliste, weil jede Maskierung einen Arbeitsgang beim Galvanikbetrieb kostet.
Diese vier Eingaben legen die fünf Preposten fest: Zahl der Aufspannungen, Poliergänge der Sichtflächen, Gestelldichte in der Galvanik, Verlust der dünnen Wand und die über die Losgröße verteilten Formkosten. Fehlt eine, kommt eine Spanne, die kein zweites Angebot vergleichbar macht, weil nur bepreist wird, was beziffert ist. Am Erstmuster werden Stufe und beide Bandanstöße auf den Prüfständen mit 0,03-mm-Fühlerlehre und Ø1,5-mm-Grenzlehrdorn geprüft.
Häufige Fragen
.webp)