
Zinkdruckguss-Uhrengehäuse: 0,9 mm Bandanstöße und Galvanik
Ein quadratisches Gehäusemittelteil von 38,0×38,0×9,5 mm und 12±1 g trägt vier Maße, die gehalten werden müssen: Spiegelstufe 0,03 mm, Werkaufnahme 30,0 mm, Kronenbohrung Ø3,0 mm und zwei Bandanstoßbohrungen Ø1,5 mm. Zinkdruckguss hält alle vier, wenn die Wand zuerst gegossen, die Stufe nach dem Polierrad gefräst und Cu/Ni/Cr erst zuletzt mit 18–27 µm aufgebracht wird. Wird die Stufe vor dem Polieren gefräst, verlässt 0,03 mm die Zeichnung.
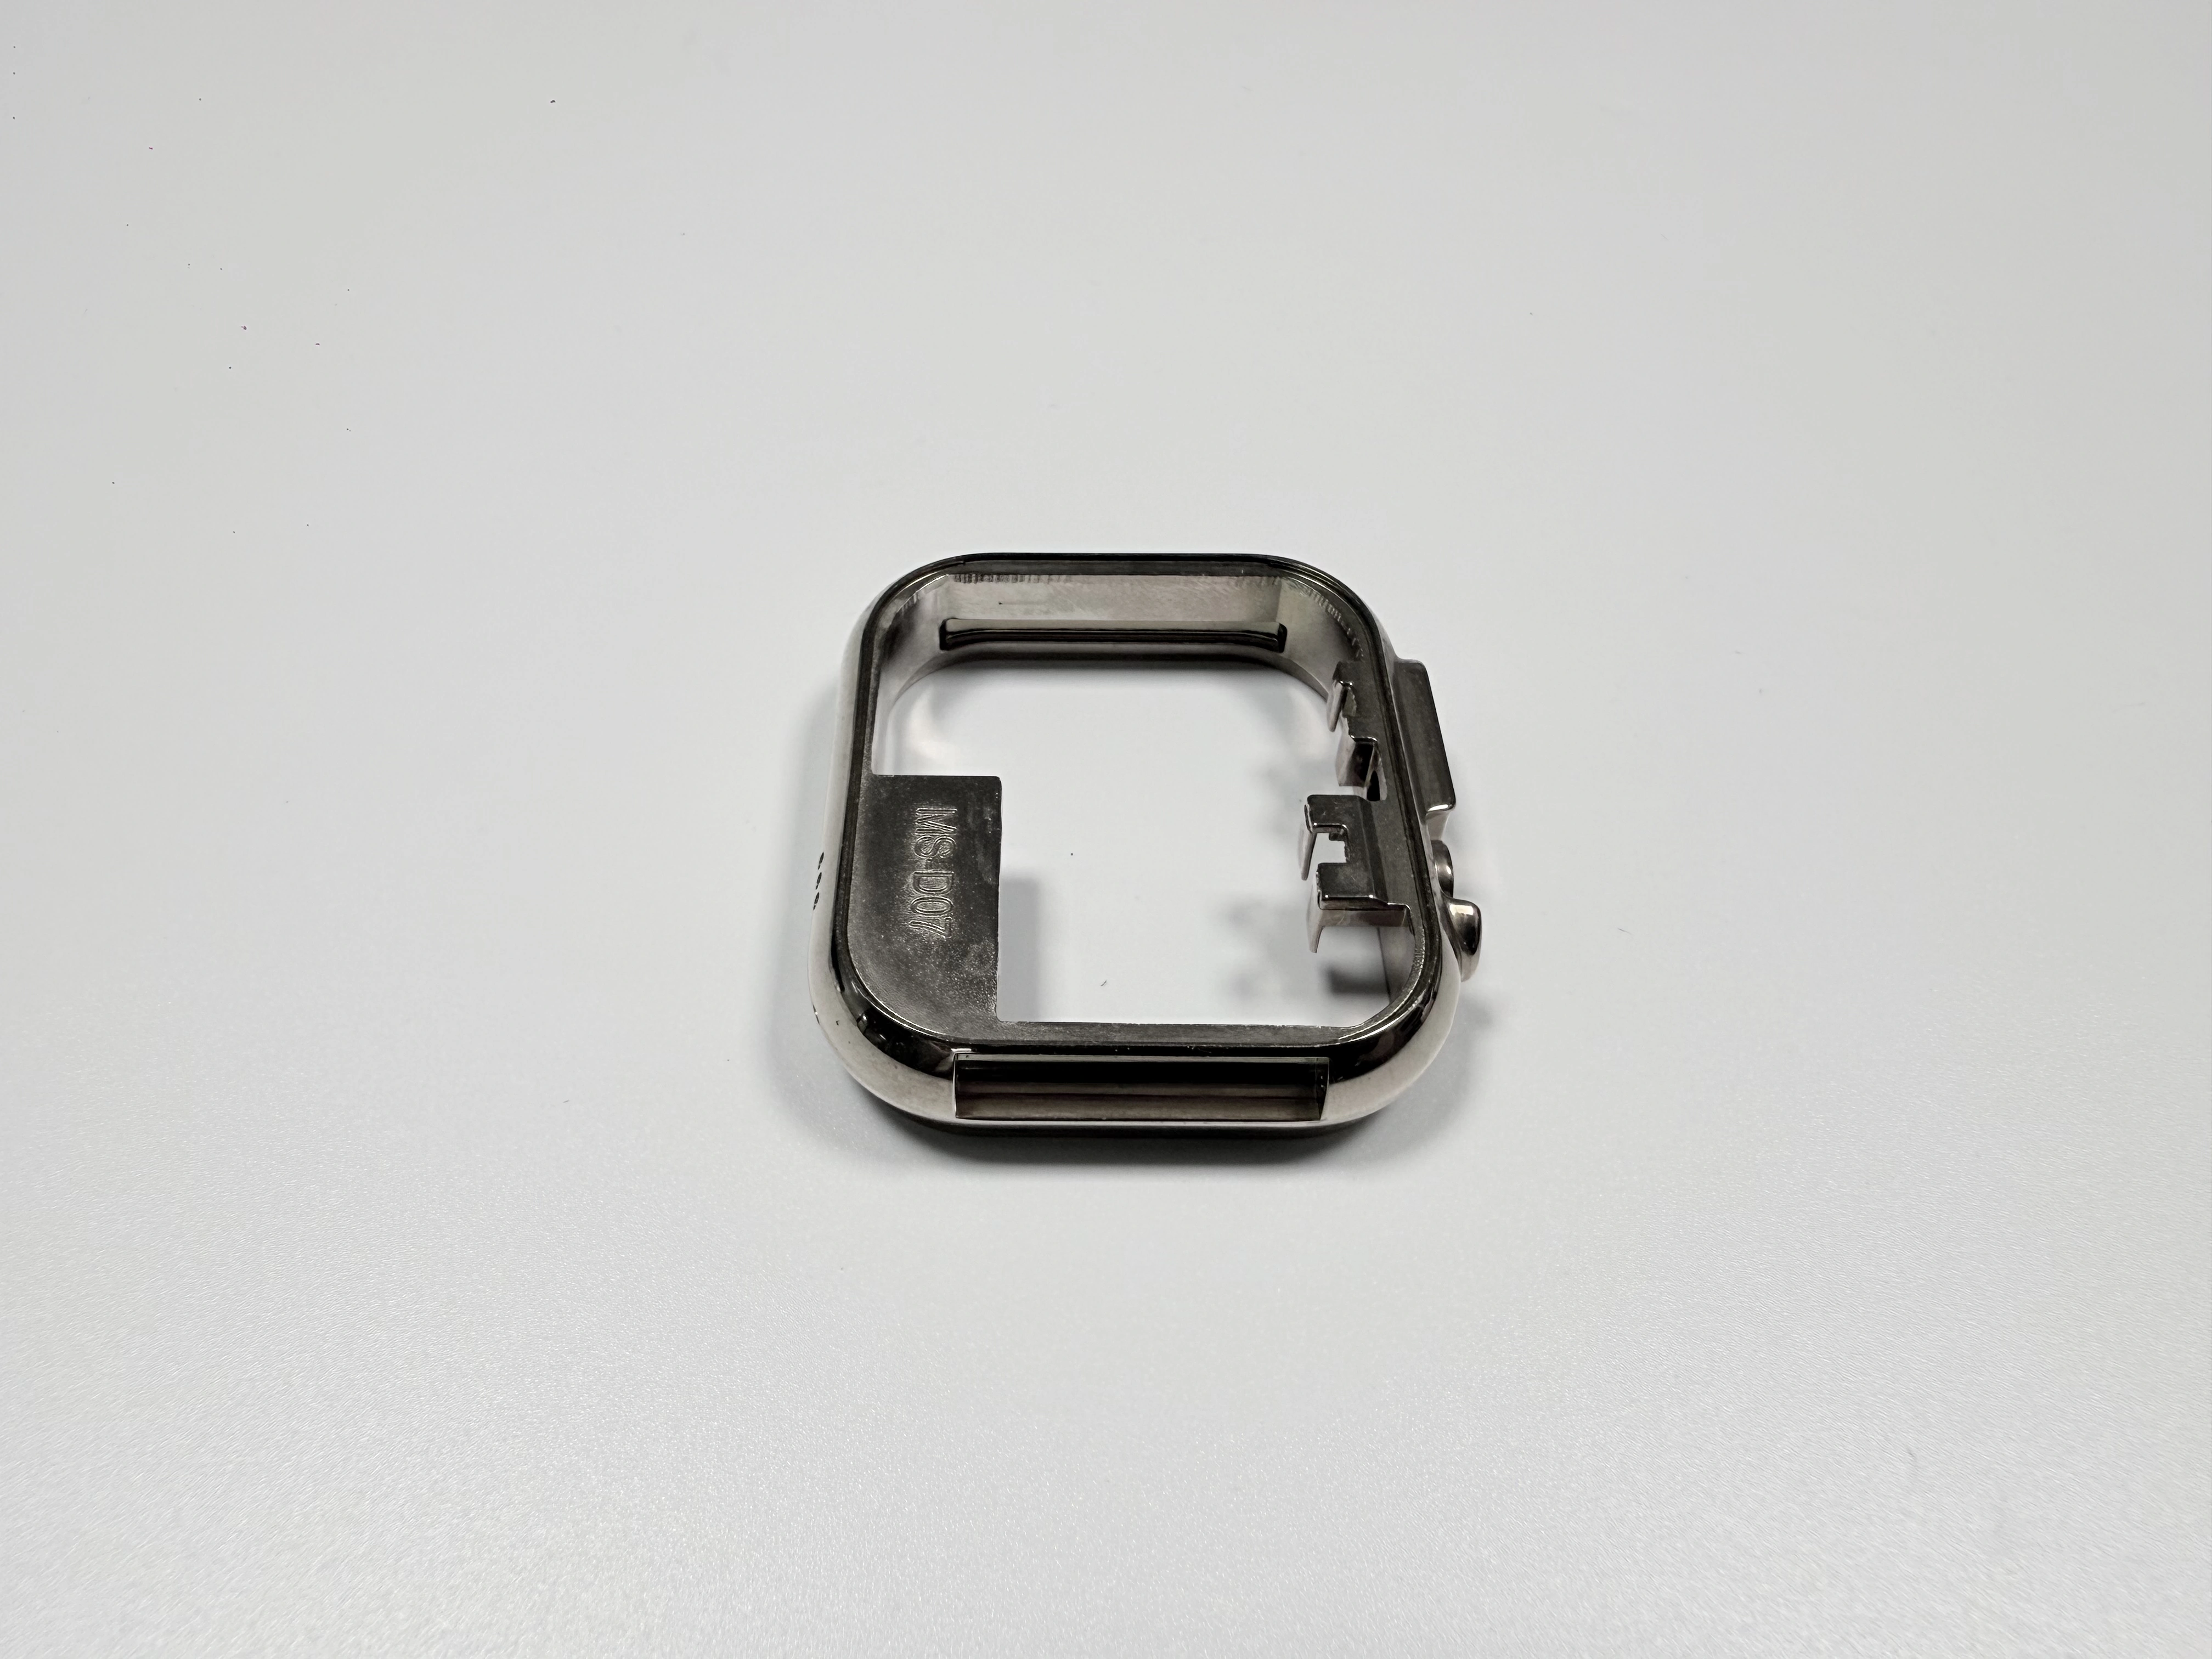
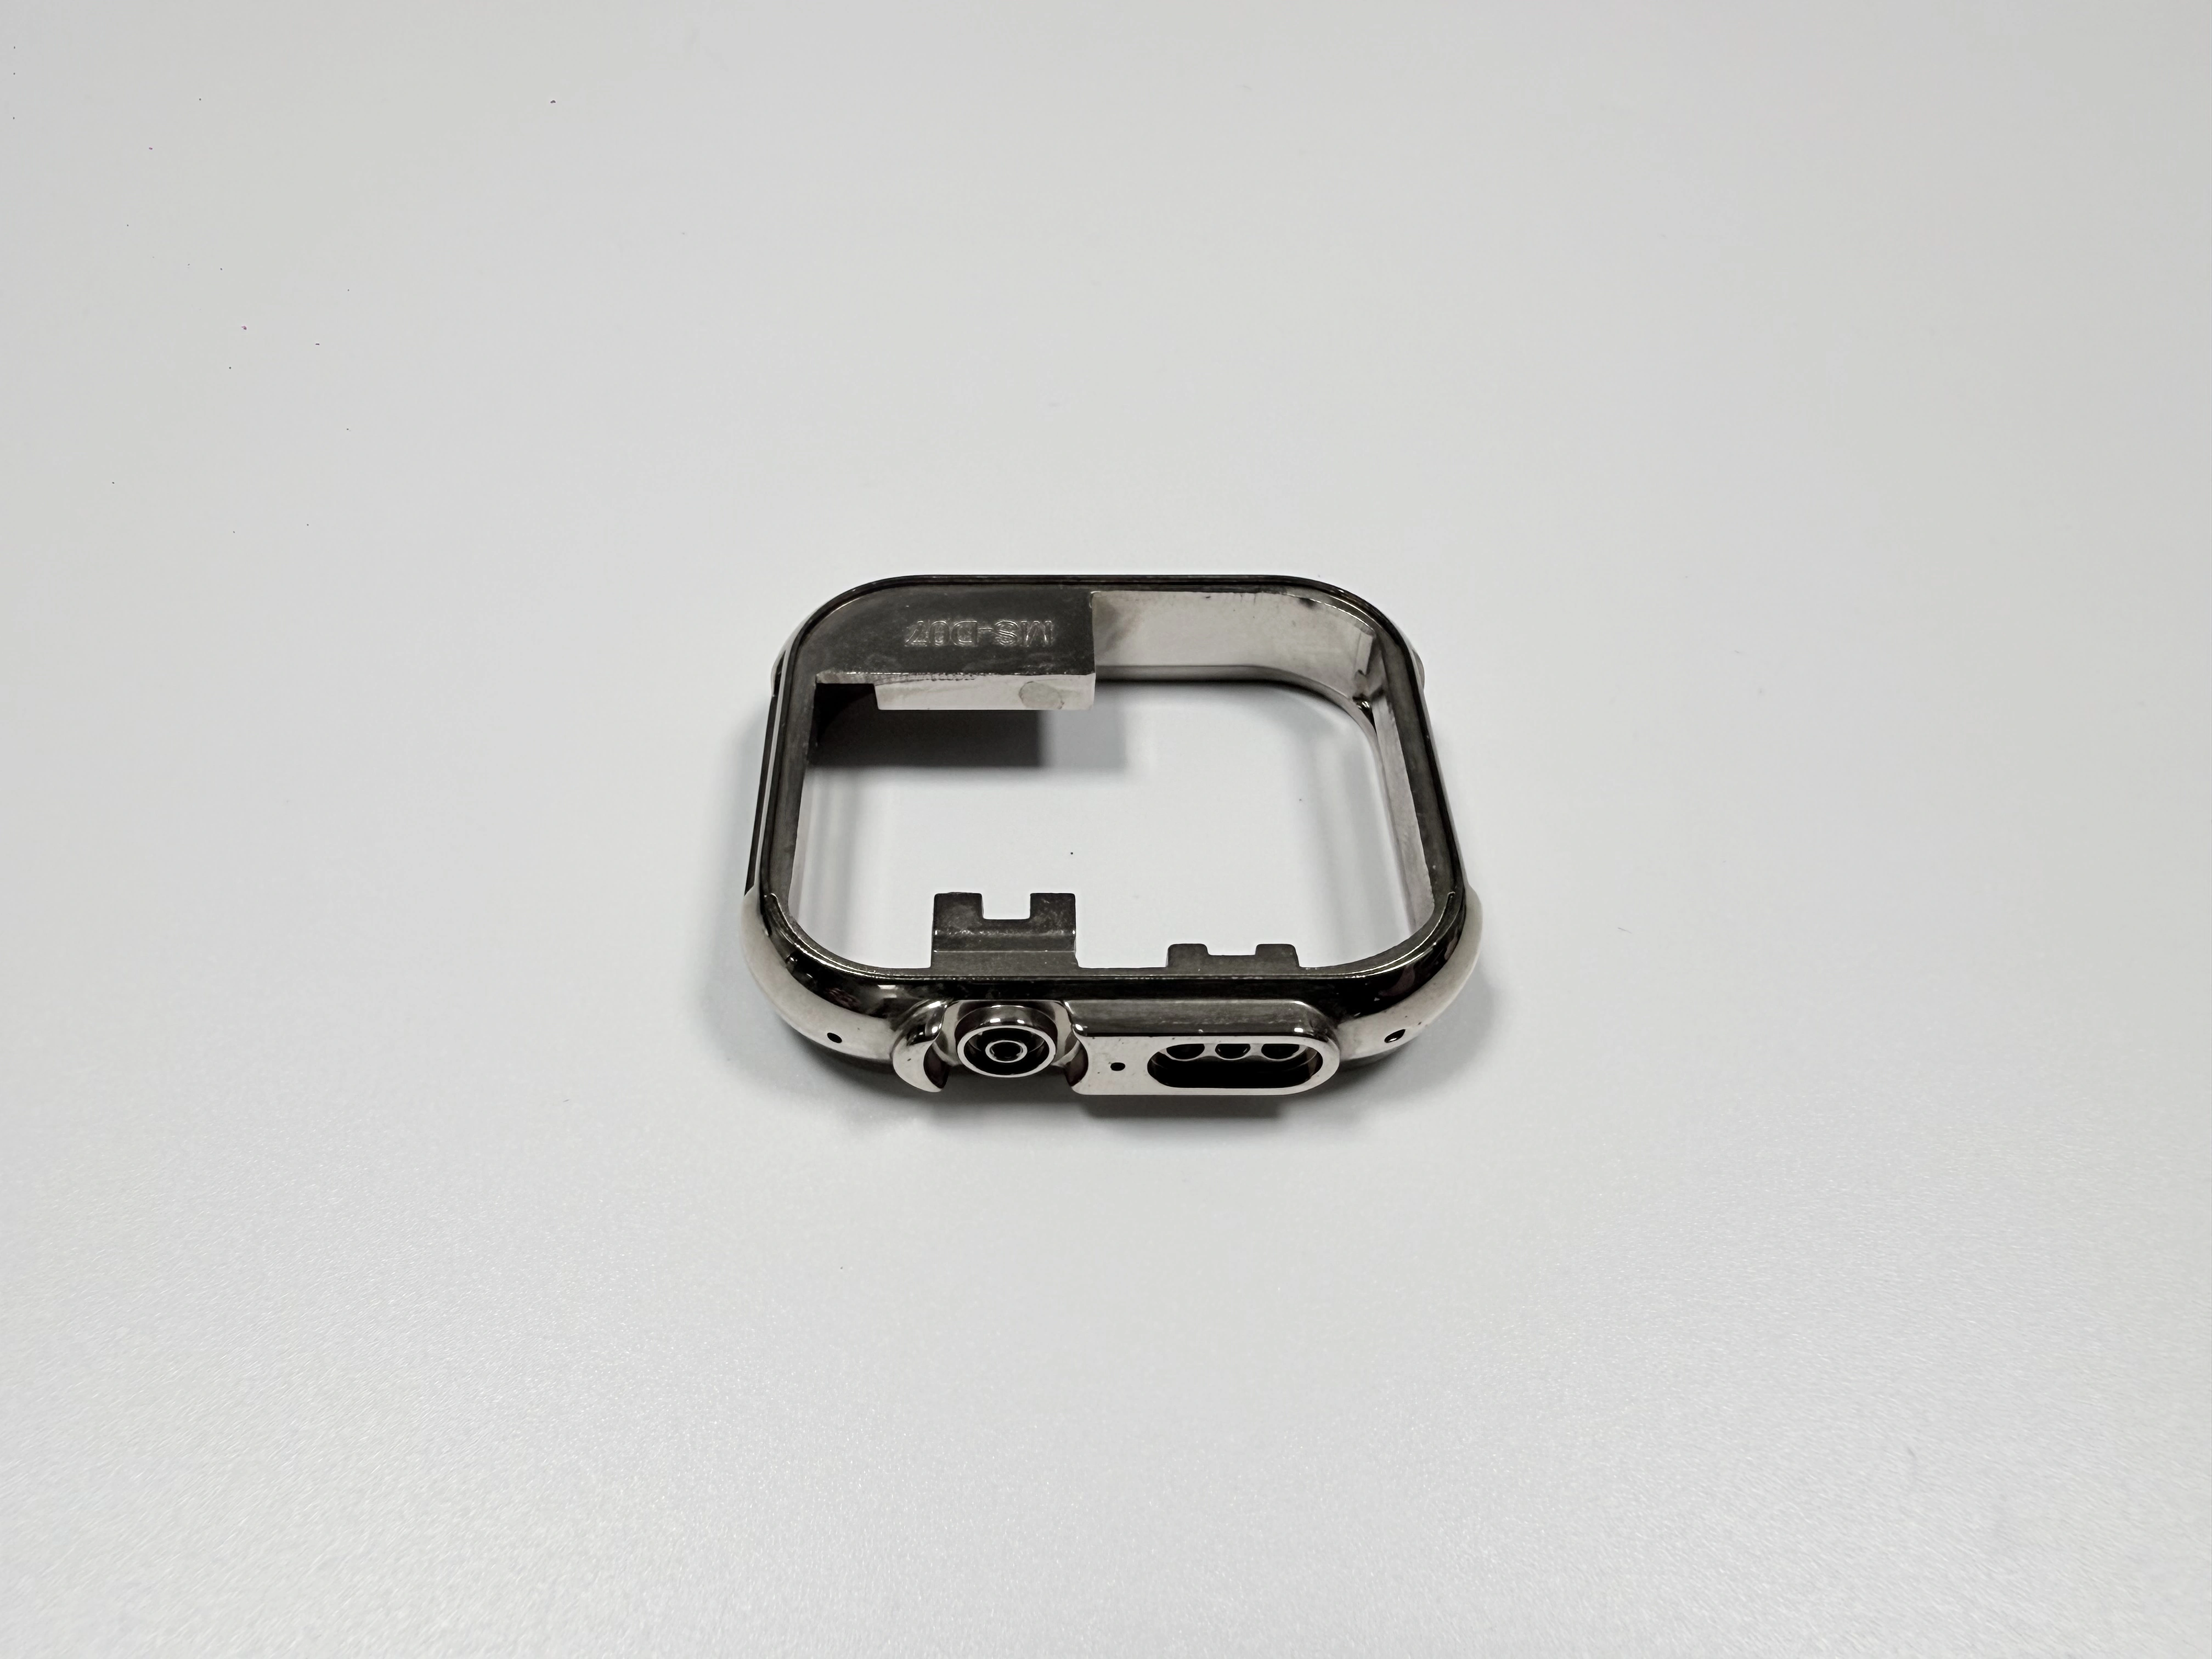
Welche vier Schnittstellen muss ein quadratisches Gehäusemittelteil halten?
Vier Schnittstellen liegen auf vier verschiedenen Arbeitsgängen. Die Stufenfläche trägt das Glas, die Aufnahme positioniert das Werk, die Kronenbohrung führt die Welle, die beiden Bandanstoßbohrungen tragen die Federstege. Die Aufnahme misst 30,0 mm, obere Abweichung 0,05 mm, untere 0. Die Bandanstoßbohrung ist Ø1,5 mm, obere Abweichung 0,03 mm, untere 0, dazu Ø0,05 mm Koaxialität. Tabelle 1 stellt alle vier zusammen.
Schnittstelle | Ziel (mm) | Zulässiger Bereich (mm) | Prüfmittel |
|---|---|---|---|
Spiegelstufe | 0,03 | 0–0,03 | Messplatte und Fühlerlehre |
Werkaufnahme | 30,0 | 30,00–30,05 | Aufnahme-Grenzlehrdorn |
Kronenbohrung | Ø3,0 | Ø3,00–Ø3,05 | Grenzlehrdorn Ø3,0 |
Bandanstöße, zwei | Ø1,5 | Ø1,50–Ø1,53 | Grenzlehrdorn Ø1,5 |
Schwierig ist die Bandanstoßwand. Sie misst an der dünnsten Stelle 0,9 mm, zur Kronenseite 1,2 mm, und eine Bohrung von Ø1,5 mm ist breiter als das Metall ringsum. Der Bohrer verlässt das Werkstück ins Freie. Drei Merkmale lassen sich in einer Aufspannung fräsen, das vierte wird dort gebohrt, wo nichts den Austritt stützt.
Welche Zerspanungsschritte ersetzt ein 12-g-Teil?
Werkstoff ist Zamak 5 nach ASTM B86 AC41A, gegossen nahe am Fertiggewicht von 12±1 g. Ersetzt wird der Weg, einen Edelstahlblock auf dieselbe Hüllform zu drehen und zu fräsen: Kontur drehen, Aufnahme fräsen, Stufe fräsen, Kronenbohrung und beide Bandanstöße bohren. Vier Schnittstellen bedeuten vier Werkzeugwege und vier Aufspannungen; der Guss formt die Kontur in einem Schuss und lässt der Zerspanung nur die vier Sitze mit Toleranz.
Lackiertes Zink ist der dritte Weg auf demselben Gussteil, günstiger am Anfang und weicher an der Kante. Weil die Lünette täglich über die galvanisierte Kante reibt, verliert der Lack seinen Preisvorteil, sobald das Aussehen in die Zeichnung kommt.
Sind die Maße auf der Zeichnung vor oder nach der Galvanik?
Jede Toleranz am Mittelteil braucht den Vermerk vor oder nach der Galvanik. Kupfer, Nickel und Chrom tragen 18–27 µm je Fläche auf, eine Bandanstoßbohrung Ø1,5 mm verengt sich im Durchmesser um 0,036–0,054 mm, und die Stufenfläche steigt um denselben Betrag. Bei nur 0,03 mm zulässiger Stufe füllt dieser Auftrag 60–90 % des Bandes.
Stufenfläche, Kronenbohrung und beide Bandanstöße als vor oder nach der Galvanik zu kennzeichnen erlaubt der Nachbearbeitung, Zuschlag dort zu lassen, wo die Schicht landet. Ohne diesen Vermerk fertigen zwei Betriebe aus einer Zeichnung zwei Endmaße, und der Grenzlehrdorn, der das eine Teil durchlässt, weist das nächste zurück.
Warum muss der Anguss an der dicken Bandanstoßwand liegen?
Eine 4-fach-Form in 8407-Einsätzen, ausgelegt auf 300.000 Schuss, speist die dicken Bandanstoßwände bei 12 und 6 Uhr. Die dicke Wand erstarrt zuletzt, der Druck muss dort in das Formnest, der Anguss hat keinen anderen Platz. Der Preis: Die 0,9-mm-Wand füllt zuletzt und erstarrt zuerst. Der Überlauf liegt bei 3 Uhr beidseits der Kronenaussparung und zieht die kalte Front über die beiden dünnen Kanten.
Wandert der Anguss auf die Rückseite, füllt der ferne Bandanstoß zuletzt, und eine Kaltstelle bleibt als Linie, die die Galvanik nicht schließt. Eine 4-fach-Form kostet mehr als eine Einfachform, doch die Formkosten werden über die Losgröße geteilt, durch die Stückzahl, nicht durch die Zahl der Nester. Bei 300 Teilen wird sie durch 300 geteilt; vor dem Metall ist sie schon der größte Posten im Preis.
Wo verliert die Schmelze bei 400–420 °C Wärme in der 0,9-mm-Wand?
Schmelze bei 400–420 °C verliert ihre Wärme in den letzten Millimetern der 0,9-mm-Wand. Eine Formfläche bei 150–180 °C zieht sie schneller ab, als der nächste Schuss kommt, bei einem spezifischen Druck von 20–30 MPa und 25–35 s Zyklus. Auf dieser Wand liegt das Fenster zwischen zu kurzem Bandanstoß und Grat an der Trennebene.
Die Zahlen sind typisch für die Legierung, keine Einstellung einer Maschine; wo das Fenster dieser Form liegt, entscheiden die ersten Versuchsschüsse. Versuchsschüsse liefern Maschinenstunden, keine verkaufsfähigen Teile, deshalb trägt der Musterauftrag ein enges Fenster voll, ein laufender Auftrag verteilt es über die Losgröße.
Warum läuft das Gleitschleifen vor Polieren und Prüfung?
Das Gleitschleifen ist der dritte von elf Schritten, vor dem Polierrad und vor jedem Prüfmittel. Grat an der Trennebene und Angussrest neben dem Bandanstoß verdecken den Zustand der Wand; keramisches Schleifmittel rundet die Schnittkante, der das Polierrad folgen kann.
Medium setzt sich in den Ø1,5-mm-Bohrungen fest, deshalb wird jede Bohrung nach der Trommel mit dem Grenzlehrdorn geprüft, nicht davor. Ohne diese Trommel wird derselbe Grat am Bankarbeitsplatz einzeln entfernt, und eine Linie, die im Schusstakt lief, bekommt eine Handarbeit.
Welche drei Merkmale müssen nach dem Guss gefräst werden?
Drei Merkmale werden nach dem Guss gefräst: die 0,03-mm-Spiegelstufe, beide Ø1,5-mm-Bandanstoßbohrungen und die Kronenaussparung. CNC-Bearbeitung erledigt alle drei in einer Aufspannung, bohrt die Kronenbohrung Ø3,0 mm und bohrt beide Bandanstöße auf einer Achse.
Vor dem ersten Kontakt des Bohrers wird angefast, am Austritt fällt der Vorschub. Ein Beispielprotokoll nennt neun ausgebrochene Bohraustritte bei 300 Teilen; diese neun wurden verschrottet, Fase und reduzierter Vorschub brachten die nächste Charge auf null. Ein ausgebrochener Austritt ist Ausschuss, keine Nacharbeit, weil das Ausschleifen die Bohrung über Maß nimmt.
Warum muss die 0,03-mm-Stufe gefräst und nicht poliert werden?
Gefräst wird nach dem Rad, weil ein Polierrad dort am stärksten schneidet, wo es anliegt, und keine messbare Fläche hinterlässt. Tabelle 2 stellt beide Reihenfolgen gegenüber; nur eine lässt eine Stufe, die eine Fühlerlehre bestätigt.
Reihenfolge | Hält sie? | Zusätzlich |
|---|---|---|
Polieren, dann fräsen | Ja, 0,03 mm entsteht beim Fräsen | Eine zusätzliche Aufspannung |
Fräsen, dann polieren | Nein, die Stufe wandert beim Polieren | Nachfräsen, Nachmessen |
Die beiden Reihenfolgen unterscheiden sich um eine Aufspannung, und genau dort liegt der Preisunterschied: eine zweite Vorrichtungslage, ein zweites Bezugssystem, eine zweite Zwischenprüfung, je Teil berechnet. Eine Stufe über 0,03 mm nach dem Fräsen ist Ausschuss, weil ein zweiter Schnitt die ganze Fläche nimmt und nicht nur die Erhebung.
Welche drei Schichten misst das Röntgen-Schichtdickenmessgerät?
Die Freigabe bestätigt drei Schichten je Fläche: Kupfer 8–12 µm, Nickel 10–15 µm und Chrom 0,1–0,3 µm, zusammen 18–27 µm. Das Röntgengerät liest jede Schicht einzeln, die Nickelschicht trägt die Korrosionsbarriere unter der Chromverschleißfläche.
Blasen entstehen in einem Porenloch, in dem Säure aus dem Kupferbad bleibt und unter einem geschlossenen Nickelfilm expandiert. Porosität gehört zu Form und Schuss, deshalb sind Galvanik- und GussSpezifikation ein Dokument. Drei Schichten bedeuten drei Badpassagen, die Gestelldichte bestimmt die Teile pro Passage; ein 12-g-Teil mit 0,9-mm-Wand füllt ein Gestell schlecht. Oberflächenbehandlung beschreibt die Optionen ringsum.
Welche acht Prüfungen geben ein galvanisiertes Teil frei?
Acht Prüfungen geben das Teil frei, drei davon sind Schichtprüfungen, und jede findet einen Fehler, den die anderen nicht sehen. Tabelle 3 listet die Tests vom Wärmeschockofen bis zur Salzsprühkammer.
Prüfung | Norm | Grenze |
|---|---|---|
Wärmeschock | ASTM B571 | 200 °C, 1 h, keine Blase |
Salzsprühnebel | ASTM B117 | 240 h, keine Grundmetallkorrosion |
CASS | ASTM B368 | 48 h, Grad 9 oder besser |
Die acht reichen vom Grenzlehrdorn Ø1,5 mm in jeder Bandanstoßbohrung und der Messplatte mit 0,03-mm-Fühlerlehre über den Aufnahme-Grenzlehrdorn, ein Bildmesssystem oder KMG, das Röntgengerät, den Wärmeschockofen und die Salzsprühkammer bis zur D65-Lichtbox. Fällt eine weg, bleibt eine Fehlerart ungesehen.
Die 240 h Salzsprühnebel bestimmen die Lieferzeit ebenso wie die Abnahme. Eine Kammer hält ein Teil zehn Tage, das erste Teil am ersten Tag legt den frühesten Versandtermin fest, und kein Eilgestell verkürzt diese Standzeit.
Wann ist Guss plus Galvanik der falsche Weg?
Drei Fälle schließen ihn aus: eine Wand unter 0,9 mm, eine Tauchgangsangabe und eine Fläche mit dauernder Abriebbeanspruchung. Ein galvanisiertes Zamak-Mittelteil hält Schweiß, Reibung und Alltagsstöße aus; es ist keine Taucheruhr, und 18–27 µm Schicht ändern daran nichts.
Edelstahl aus dem Vollen ist verschleißfester und schwerer, eine Zeichnung mit 0,03 mm auf einer Wand unter 0,9 mm hat den anderen Weg längst gewählt. Dünner scheitert im Schuss, nachdem die Form bezahlt ist, und kein Polieren holt es zurück. Ein Fall mit anderer Beschichtung notiert dieselbe Grenze an einem Zamak-Teil.
Woraus besteht das Angebot für ein galvanisiertes Mittelteil?
Fünf Posten bilden den Preis eines 12-g-Teils. Eine Aufspannung deckt die drei Zerspanungsmerkmale, zwei Poliergänge die Sichtflächen, der Rest sind Gestelldichte in der Galvanik, der Ausschussanteil einer dünnen Wand und die über die Losgröße verteilten Formkosten.
Vier Eingaben legen diese Posten fest: eine 2D-Zeichnung mit Vermerk vor oder nach der Galvanik an jeder Toleranz, ein 3D-Modell, die Losgröße und die Oberflächenklasse der Sichtflächen. Fehlt eine, wird die Antwort eine Spanne, die kein zweites Angebot vergleichbar macht. Alle vier senden, und am Erstmuster Stufe und beide Bandanstöße prüfen.
Häufige Fragen
