
Was ist ein Lünettenring? Zamak-Druckguss und Presssitz
Ein Lünettenring ist der Ring, der auf das Glas und in die Gehäuseöffnung presst, und er ist zuerst ein Passteil und dann ein Sichtteil. Vier Schnittstellen und drei Zahlen entscheiden, ob er funktioniert: 0,05 mm Rundheit, 0,03 mm Ebenheit und 18–27 µm Cu/Ni/Cr, die der Presssitz aufnehmen muss.
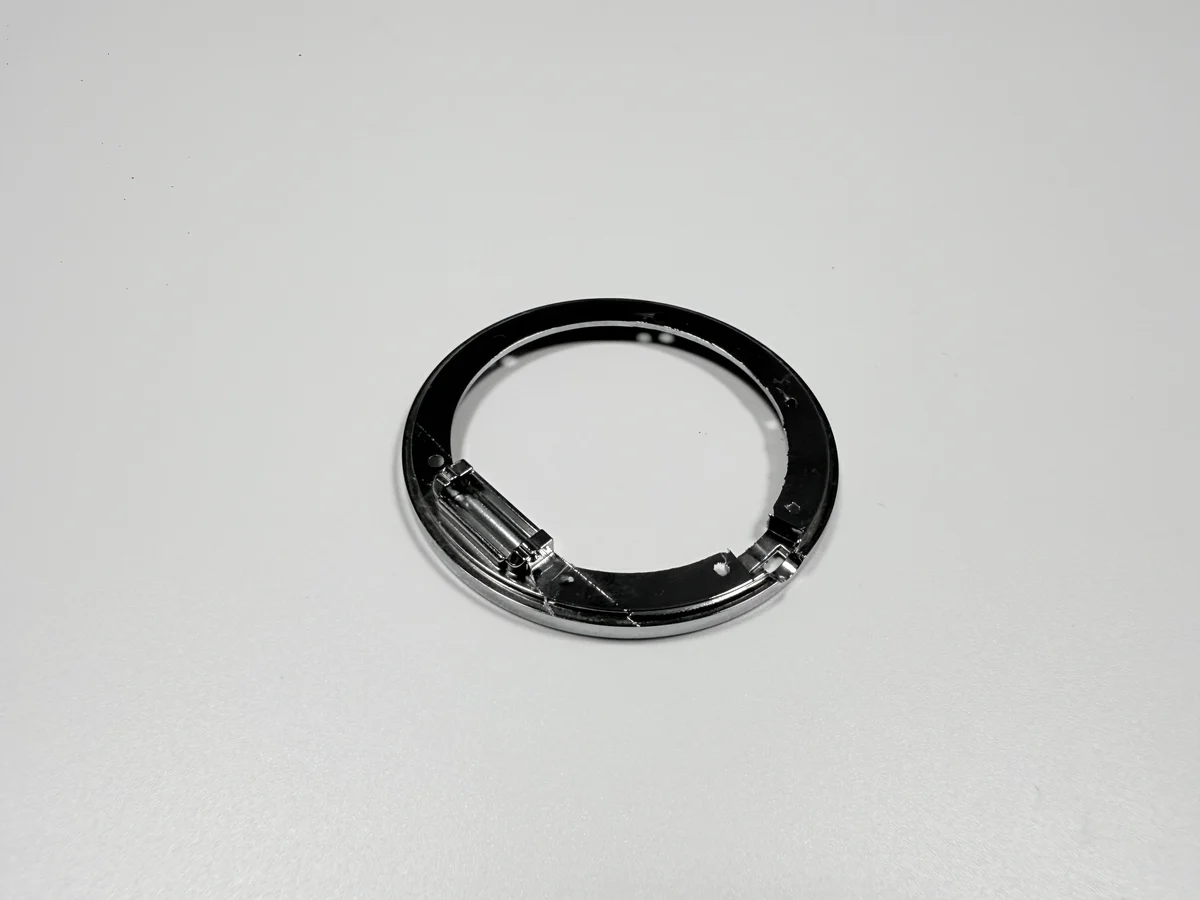
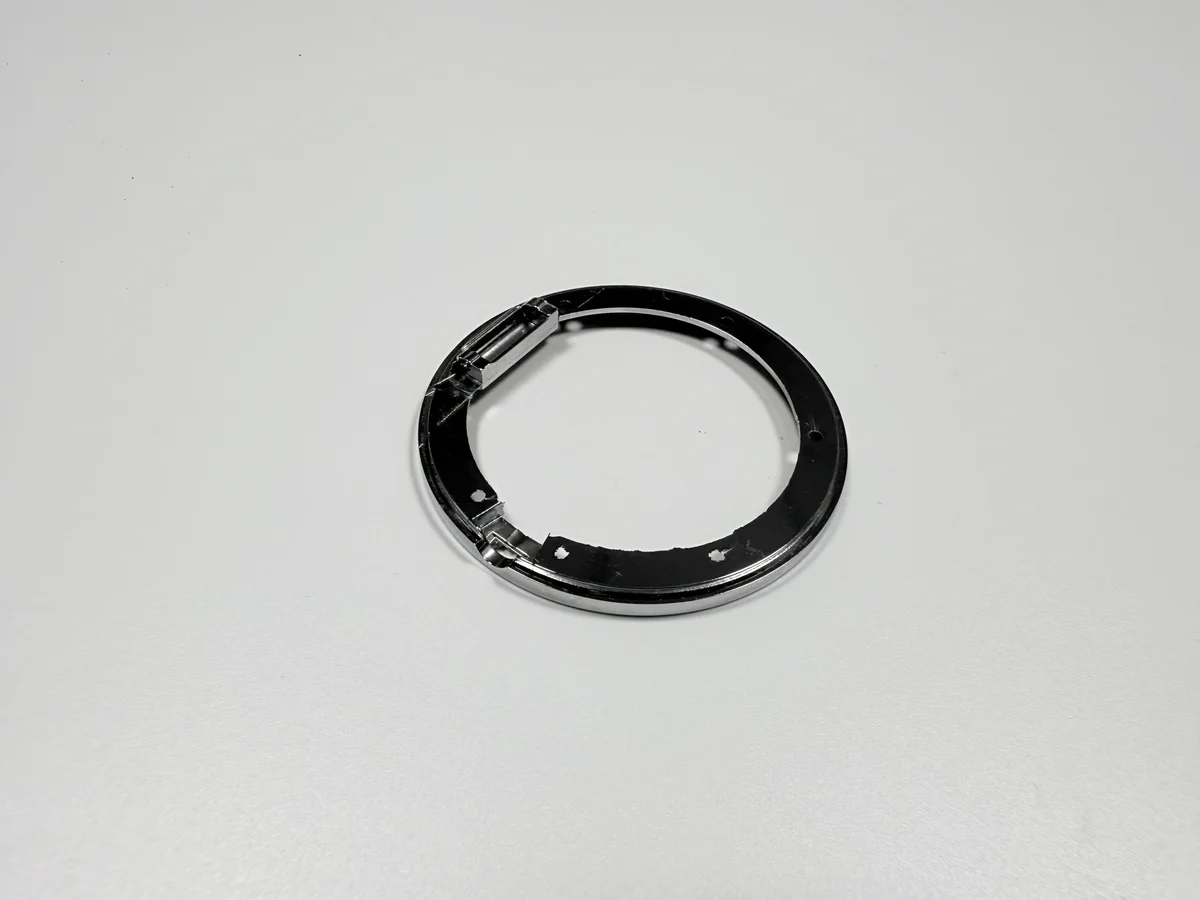
Das Teil ist ein Ring mit Ø35,0 mm aus Zamak 5 nach ASTM B86 AC41A, 1,8±0,05 mm hoch und 4,5±0,5 g schwer, mit einer Wand von 1,5–1,8 mm. Der Druckguss gibt die Form; Drehen, Polieren und Galvanik geben die Passung.
Was hält ein Lünettenring im Uhrgehäuse?
Der Ring hält das Glas an seinem Platz und schließt den Spalt zwischen Glas und Gehäuse. Der Innenabsatz drückt auf die Glaskante, der Außendurchmesser sitzt in der Gehäuseöffnung, und gehalten wird der Ring durch Übermaß mit einem Punkt Klebstoff.
Seine Sichtfläche, poliert und galvanisiert, ist das, was der Träger ansieht; die Flächen, die die Passung tragen, sind gedreht und liegen im Inneren der Baugruppe.
Beide Aufgaben ziehen gegeneinander: Eine polierte Fläche will sanfte Behandlung, ein Presssitz will eine definierte Kante. Der Prozess stellt die Sichtfläche fertig, bevor die Passflächen geschnitten werden.
Welche vier Schnittstellen bestimmen seine Toleranz?
Vier: der Innenabsatz, der auf das Glas drückt, der Außendurchmesser, der ins Gehäuse passt, die Sichtfläche und die innere Absatzfläche, die als Bezug dient.
Der Bezug ist die Absatzfläche, und alle Messungen beginnen dort. Verlegt man ihn auf die Außenwand, folgt jede Messung dem Futter, weil die Spannbacken diese Wand berühren.
Daraus folgt die Toleranzliste. Die Bohrung trägt +0,05/0 mm, weil sie auf das Glas drückt, der Außendurchmesser ±0,1 mm, weil er ins Gehäuse eintritt, und die Höhe ±0,05 mm, weil sich der Stapel auf ihr schließt.
Warum den Ring in Zamak 5 gießen statt drehen?
Weil ein dünner Ring mit Absatz und Bohrung aus dem Vollen teuer zu schneiden und endkonturnah günstig zu gießen ist. Zamak 5 füllt eine Wand von 1,5–1,8 mm in einem Schuss, und das Drehen nimmt nur die Toleranzflächen ab.
Gedrehter Edelstahl ergibt einen härteren Ring bei höherem Gewicht und höheren Kosten, wie der Fall der Münzspardose an einem anderen Teil zeigt.
Die Gussroute trägt Fixkosten, die das Drehen nicht hat: das Werkzeug. Ein Sechsfachwerkzeug, das auf 400.000 Schüsse ausgelegt ist, rechnet sich nur, wenn der Auftrag es verteilt.
Warum ist eine 1,8-mm-Wand bei 0,05 mm Rundheit schwer zu halten?
Weil die Wand dünn genug ist, um im Futter nachzugeben. Drei Backen verformen einen so dünnen Ring zum Dreieck, der Drehmeißel schneidet einen Kreis in den verformten Körper, und beim Lösen der Backen federt der Ring zurück.
Auch das Werkzeug zählt: Ein dünner Ring kühlt ungleichmäßig ab und verlässt das Werkzeug leicht unrund; dieser Fehler wandert in den ersten Schnitt.
Die Kontrolle liegt in der Drehaufspannung: geringere Spannkraft, ein Stützring, eine Aufspannung für Bohrung und Außendurchmesser und eine Messung, die festhält, ob der Ring in der Vorrichtung oder frei gemessen wurde.
Was macht das Polieren mit der Ebenheit von 0,03 mm?
Das Polieren verbraucht das Budget: Es läuft vor dem Drehen, und das Rad trägt Metall ungleichmäßig ab, also ist ein Teil der Ebenheit, die die Absatzfläche braucht, weg, bevor der Absatz geschnitten wird.
Die Reihenfolge ist Absicht. Wird der Absatz zuerst geschnitten, landet das Rad darauf, und kein Polierer hält 0,03 mm auf einer 1,8 mm breiten Fläche von Hand.
Deshalb wird die Ebenheit nach dem Drehen auf der Messplatte mit der Fühlerlehre geprüft, und deshalb nennt die Zeichnung die Fläche, für die die Angabe gilt. Ein Wert von 0,03 mm auf der falschen Fläche ist keine Toleranz.
Wie verändert eine 18–27 µm dicke Galvanik den Presssitz?
Sie schließt ihn. Die Schicht liegt auf der Bohrung und auf dem Außendurchmesser, also wird das Übermaß von 0,02–0,05 mm von beiden Seiten verbraucht.
Über den Durchmesser werden aus 18–27 µm je Fläche 0,036–0,054 mm, mehr als das Übermaßband; ein Ring, der vor der Galvanik auf Fertigbohrung geschnitten wurde, kommt damit zu stramm. Der Schichtaufbau steht in den Galvaniknotizen.
Die Abnahme ist eine Probepressung mit 200–600 N gegen das passende Gehäuse, und zwar in der Stufe Nachbearbeitung. Eine Lehre misst Metall; nur die Presse misst Metall plus Schicht.
Wie verändern Anguss- und Überlaufpositionen die Poren?
Sie entscheiden, wo das letzte Metall erstarrt, und dort sammelt sich die Porosität. Ein Ringanguss mit Überläufen am Außendurchmesser drückt kaltes Metall nach außen, weg von der Sichtfläche.
Verschiebt man einen Überlauf, folgt das letzte Metall. Eine Pore unter der Sichtfläche wird nach dem Polieren zum Krater; eine in Metall, das weggeschnitten wird, verschwindet.
Das Trommeln und Polieren kann das nicht beheben, weil es Metall von der Oberfläche abträgt, statt ein Loch darunter zu füllen.
Welches Messmittel prüft 0,03 mm vor der Galvanik?
Messplatte und Fühlerlehre für die Ebenheit, ein Rundheitsmessgerät für den Kreis, eine Bohrungslehre für das Maß vor der Galvanik, eine Röntgenprüfung für die Schicht und eine Probepressung für die Passung.
Die Messwerte gehören in den Erstmusterbericht, zusammen mit der Stufe, in der sie entstanden sind: Eine Ebenheit nach der Galvanik enthält die Schicht, eine davor nicht.
Die Probepressung ist das letzte Tor und das einzige, das die Baugruppe beweist, und sie fehlt in Angeboten am häufigsten.
Warum fällt ein Zamak-5-Lünettenring aus?
Drei Bedingungen setzen ihn außer Betrieb: eine Wasserdichtigkeit, die er nicht hält, langer Abrieb auf der Sichtfläche oder eine Wand unter den 1,5 mm, die der Guss braucht.
Die Schicht ist dünn, also hinterlässt ein Kratzer bis zum Nickel eine Spur, die das Polieren nicht entfernt. Schweiß und Reibung liegen in ihrer Aufgabe; Steinkontakt und Salzwasser nicht.
Wenn die Bedingung diese Linie überschreitet, sind die Alternativen ein Edelstahlring oder ein lackierter Zinkring, und beide ändern Passung und Oberfläche. Die Entscheidung gehört vor den Werkzeugbau, weil das Werkzeug die Fixkosten der Zinkroute sind.
| Merkmal | Ziel | Toleranz | Messmittel |
|---|---|---|---|
| Außendurchmesser | Ø35,0 mm | ±0,1 mm | Mikrometer |
| Bohrung | Ø32,0 mm | +0,05/0 mm | Bohrungslehre |
| Rundheit | 0,05 mm | 0,05 mm max. | Rundheitsmessgerät |
| Ebenheit | 0,03 mm | 0,03 mm max. | Messplatte und Fühlerlehre |
| Presskraft | 200–600 N | 200–600 N | Probepressung mit Gehäuse |
Schicken Sie die vier Schnittstellen mit der Zeichnung. Dann lässt sich der Ring gegen ein Messmittel und eine Stufe kalkulieren, und Drehen und Galvanik werden gegen dieselben Zahlen bepreist.
FAQ
