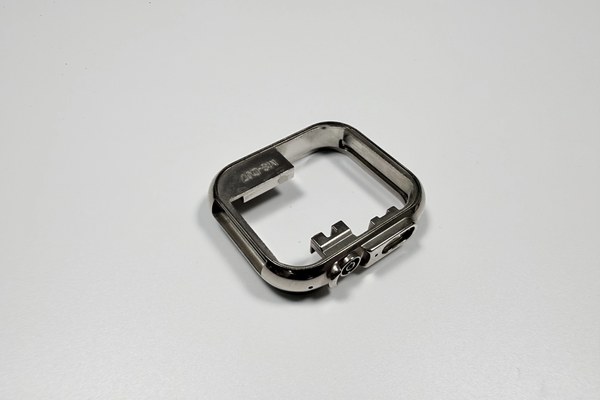
Zamak 5 pour anneau de retenue : paroi mince, griffes, revêtement
Un anneau de retenue de lunette, c'est-à-dire la bague intérieure qui plaque le verre, se coule en Zamak 5 pour un diamètre de 26 mm parce que trois propriétés s'alignent : il remplit une paroi de 0,8 mm, ses racines de griffes encaissent la force de presse et il porte un empilement de revêtement, soit les couches de cuivre, de nickel et de chrome. La nuance figure au catalogue des alliages de zinc et se spécifie selon ASTM B86 AC41A, à l'état brut de coulée, avec 6,6 g/cm³ en valeur typique.
Ces trois propriétés sont aussi les limites. L'anneau appuie sur le verre et ne se démonte pas pour un second essai, donc l'alliage doit tenir un ajustement autant qu'une forme. Chaque chiffre qui suit est une cible de plan ou une valeur typique de la nuance, jamais un relevé d'échantillon.
Pourquoi le Zamak 5 convient-il à un anneau de retenue de 1,8 g ?
Parce que l'anneau est une forme avec un rôle, pas une poutre. Il tient le verre sur trois griffes, rejoint la paroi du boîtier et présente une surface finie ; un métal qui remplit une section mince sert ces trois emplois mieux qu'un métal choisi pour les chocs. Le moulage sous pression forme les griffes dans le même cycle que la bande.
Les alternatives cèdent chacune autre chose. L'inox encaisse des chocs que le zinc n'encaisse pas, mais former cette griffe dans une tôle laisse un retour élastique à maîtriser, c'est-à-dire la détente de la tôle après formage. Un anneau moulé par injection coûte moins en série et abandonne l'aspect métal et la plage de température.
Que signifie une masse volumique de 6,6 g/cm³ pour un anneau de 26 mm ?
La masse volumique transforme un volume en poids que le porteur sent. À 6,6 g/cm³, la cible de 1,8 g donne 0,273 cm³ : c'est le budget de métal de la pièce entière.
Une bande simple de Ø26,0 mm de diamètre extérieur, 24,4 mm d'alésage et 2,0 mm de hauteur enferme 0,127 cm³, soit 0,84 g. Les 0,15 cm³ restants se logent dans les trois griffes et dans la marche de base, donc la masse n'est pas dans la bande. Ces chiffres forment un exemple calculé sur des cotes nominales.
La masse volumique est fixée à 6,6 g/cm³ pour la nuance, donc le poids se règle par le volume. Une cible hors de la bande de 1,8 ± 0,2 g à ce volume demande un changement de section, pas un changement de nuance.
Que fait une paroi de 0,8 mm au remplissage et à la résistance ?
Une paroi de 0,8 mm est l'endroit où la fluidité et la chaleur du moule se rencontrent. Le Zamak 5 se coule typiquement à 400–420 °C de métal et 150–180 °C de moule ; une bande aussi mince fige en dehors de cette fenêtre avant que le côté opposé ne se remplisse, et laisse une jointure froide, c'est-à-dire la couture laissée là où deux fronts de métal se sont rejoints après que l'un avait déjà pris une peau.
La paroi fixe aussi la racine de griffe, la section où la griffe rejoint la bande, puisqu'une racine ne peut pas être plus épaisse que la section dont elle sort. Ce plafond explique pourquoi la bande de force de presse figure sur le plan, avant l'établi d'assemblage.
Faire plus mince n'achète rien. Sous 0,8 mm, la fenêtre de remplissage se resserre et les tirs d'essai augmentent, et un tir d'essai coûte du temps d'outil plutôt que du métal.
Que fixe l'ASTM B86 AC41A sur le plan ?
Elle fixe la famille d'alliage, l'état de coulée et les limites d'impuretés qui décident de la façon dont la surface se revêt. Un anneau commandé selon AC41A est acheté sur une composition connue, donc un lot qui se revêt avec des cloques se remonte jusqu'au métal : la question devient une question de conformité, pas de bain.
Le résultat pratique tient en une ligne : Zamak 5 selon ASTM B86 AC41A, à l'état brut de coulée. Le reste, sur l'anneau, est géométrie et finition.
| Propriété | Fixé par | Cible au plan | Plage admise | Contrôlé avec |
|---|---|---|---|---|
| Masse volumique, brut de coulée | Données d'alliage | 1,8 g | 1,8 ± 0,2 g | Balance |
| Paroi | Le moule | 0,8 mm | 0,8 ± 0,05 mm | Micromètre |
| Hauteur de griffe | Détourage | 1,2 mm | 1,2 ± 0,05 mm | Micromètre de hauteur |
| Film de nickel | Spécification de revêtement | 3 µm à l'intérieur | 3 µm minimum | Rayons X |
| Gain sur diamètre, Cu/Ni/Cr | Calcul | 0,026–0,041 mm | Compris dans 0/-0,05 mm | Jauge à bague |
| Force de presse | Essai de presse | 200 N maximum | 80–200 N | Banc de presse |
Une valeur sans contrôle derrière elle reste un vœu, et un contrôle sans cible devient une discussion à la réception.
Pourquoi le nickel se dépose-t-il mince dans la cavité d'un anneau ?
Parce que la cavité fait écran au courant. La paroi intérieure est cachée derrière la bande, donc le dépôt s'y construit plus lentement, et une face extérieure lue à 3–5 µm ne dit rien de l'intérieur.
La couverture se lit en épaisseur de film, à 3 µm ou plus, mesurée aux rayons X. Une bande brillante et une paroi intérieure mince peuvent coexister sur le même anneau.
Le correctif se joue sur le cadre de montage, le bâti qui porte les pièces dans le bain, et sur le masquage, parce que le temps de bain n'atteint pas une face qui fait écran. Ce travail se chiffre dans l'usinage secondaire, et c'est pourquoi un anneau de 1,8 g peut porter un coût de revêtement hors de proportion avec son poids.
Quelle nuance de Zamak convient à un anneau de retenue pressé ?
Le Zamak 5 est le choix courant pour un anneau pressé, parce qu'il équilibre la coulabilité et la résistance mieux que les nuances inférieures, et qu'il se revêt sur les mêmes lignes. Le sujet est traité dans le guide de choix de la nuance de Zamak.
La nuance n'est pas un choix libre en fin de projet. Passer à une autre nuance de Zamak change la température de coulée, le retrait et la réponse au revêtement : cela rouvre le premier article, la pièce de validation livrée avant la série, et ajoute un essai sur l'outil.
Un plan qui dit seulement « Zamak » laisse la fonderie choisir, et le choix peut tomber sur la nuance qui coule le plus facilement plutôt que sur celle qui se revêt le mieux. Nommez la nuance et la norme ensemble, et le choix se ferme.
Le Zamak 5 tient-il une racine de griffe sous la force de presse ?
Oui, dans une bande de 80–200 N. La racine est un concentrateur de contrainte sur une paroi de 0,8 mm, et elle casse là avant de plier ; la charge qui compte est donc celle que la presse applique.
La résistance à la racine vient de la structure de coulée et du rayon. Une retassure, c'est-à-dire le trou laissé par le métal qui se rétracte en figeant, décide si la griffe plie ou casse, et le trop-plein placé à l'extérieur de la racine alimente cette section pendant qu'elle fige.
Le relevé d'exemple montre la défaillance : sept racines ont cassé sur 1 000 pièces à 320 N, soit 1,6 fois la limite haute, et un rayon de racine de R0,2 mm avec une butée de course a ramené le compte à zéro.
Quand l'emboutissage de l'inox gagne-t-il face au Zamak 5 ?
Quand l'anneau doit encaisser des chocs, ou quand la paroi doit descendre sous 0,8 mm pour entrer dans un boîtier plat. L'inox est plus résistant à section égale, et une griffe estampée garde une arête qu'une griffe moulée ne peut pas égaler.
L'échange porte sur le formage. Découper une racine définie dans une tôle mince déplace le problème de tolérance du moule vers le retour élastique, et le premier article devient un essai de presse.
Le passage est une décision d'outillage autant que de matière, puisqu'un anneau zinc déjà en production demande un nouvel outil pour devenir un anneau inox. Un cadre de boîtier Zamak plaqué montre jusqu'où la voie zinc va avant de céder.
Quand le plastique gagne-t-il face au Zamak 5 ?
Quand l'anneau ne fait que combler un jeu et qu'aucun revêtement n'est demandé, le plastique gagne. Un anneau plastique coûte moins en série, ne corrode pas, et un boîtier qui a besoin d'une cale n'a pas besoin de métal.
L'échange porte sur la surface et sur la plage de température. Un anneau zinc revêtu se lit comme du métal et tient une hauteur de griffe qu'un anneau plastique ne reproduit pas, donc l'assise du verre tranche.
La frontière est l'ajustement pressé. Si des griffes de 1,2 ± 0,05 mm tiennent le verre sous 80–200 N, la matière est zinc ou inox, et le cadre de boîtier dans lequel l'anneau se presse fixe la paroi et la finition.
Qu'est-ce qui change si la finition passe au Cu/Ni/Cr ?
La couleur change moins que l'arithmétique. Le nickel à 3–5 µm ajoute 0,006–0,010 mm sur le diamètre en valeur calculée. Un empilement Cu 8–12, Ni 5–8 et Cr 0,1–0,3 µm totalise 13,1–20,3 µm, soit 0,026–0,041 mm.
Face à la bande de 0/-0,05 mm sur Ø26,0 mm, l'empilement consomme plus de la moitié de la tolérance. La finition appartient donc au plan, avec une note avant ou après revêtement, et le choix de finition de surface devient une décision d'ajustement.
Le calcul échoue quand le grossissement est établi après le revêtement. Un anneau coupé à la cote nominale arrive hors cote, le décapage ajoute une seconde passe de variation, et le nouveau lot de revêtement porte son propre premier article. Envoyez la nuance, l'empilement de finition et le boîtier d'essai de presse avec le plan.
FAQ
Pourquoi la hauteur de griffe est-elle tenue à 0,05 mm sur un anneau de lunette ?
Pourquoi les racines de griffes cassent-elles sur un anneau de retenue Zamak ?
Pourquoi le revêtement paraît-il mince à l'intérieur d'un anneau de retenue ?
Pourquoi un anneau de retenue revêtu ne rentre-t-il plus dans le boîtier ?
.webp)