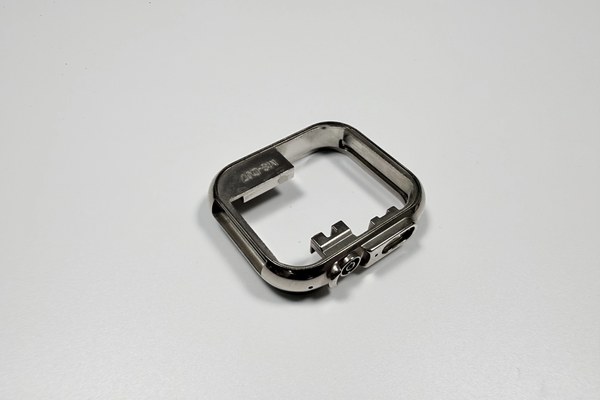
Zamak 5 pour anneau de lunette : masse volumique et ajustement pressé
Le Zamak 5 convient à un anneau de lunette de Ø35 mm parce que trois propriétés s'alignent : il coule une paroi de 1,8 mm sans figer trop tôt, il reçoit 18–27 µm de cuivre, de nickel et de chrome, et il tient un ajustement pressé après revêtement. La nuance figure au catalogue des alliages de zinc et se spécifie selon ASTM B86 AC41A à l'état brut de coulée.
Ces trois propriétés sont aussi les limites. Le Zamak 5 est un alliage décoratif à cœur tendre, et chaque chiffre qui suit dit ce qu'il peut porter et ce qu'il ne peut pas. L'anneau pèse 4,5±0,5 g : il reste peu de métal à troquer contre de la résistance.
Pourquoi le Zamak 5 convient-il à un anneau de lunette de 4,5 g ?
Parce que l'anneau est une forme, pas un élément de structure. Son rôle est de tenir le verre et de présenter une finition propre, et les deux emplois favorisent un métal qui remplit une section mince en une seule fois plutôt qu'un métal qui encaisse les chocs.
Le Zamak 5 se prête aussi bien au revêtement. Le zinc accepte le cuivre, le nickel et le chrome dans l'empilement classique à trois couches, et les couches adhèrent à une peau de coulée qui reste dense quand l'outillage est juste.
Un alliage plus lourd coûterait plus cher par anneau sans mieux remplir aucun des deux rôles. Le budget de 4,5 g est tenu par la coulée elle-même, pas par un usinage secondaire qui enlève du métal.
Que signifie la masse volumique pour un anneau de Ø35 mm ?
La masse volumique convertit le volume de l'anneau en poids que le client sent. Le Zamak 5 se situe autour de 6,6 g/cm³, une valeur typique de l'alliage : un anneau de ce diamètre et de cette hauteur tombe près de 4,5 g quand la paroi court sur 1,5–1,8 mm.
Le chiffre compte à l'étape du plan, pas sur la balance. Dessinez la paroi plus épaisse et l'anneau prend du poids ; dessinez-la plus mince et la coulée s'arrête avant que le métal atteigne l'autre extrémité.
Elle fixe aussi la comparaison avec l'inox. Un anneau inox tourné de même taille pèse plus du double, et c'est l'une des raisons pour lesquelles un anneau de lunette est coulé.
Quelle nuance de Zamak convient à une lunette pressée ?
Le Zamak 5 est le choix courant pour une lunette pressée, parce qu'il équilibre mieux la coulabilité et la résistance que les nuances inférieures, et qu'il se revêt sur les mêmes lignes que le reste de la famille.
La nuance n'est pas un choix libre en fin de projet. Passer d'une nuance de Zamak à une autre change la température de coulée, le retrait et la réponse au revêtement : cela rouvre le premier article.
Un plan doit nommer la nuance et la norme ensemble. Écrire seulement « Zamak » laisse la fonderie choisir une nuance, et le choix peut porter sur celle qui coule le plus facilement plutôt que sur celle qui se revêt le mieux.
Que fixe l'ASTM B86 AC41A ?
Elle fixe la famille d'alliage, l'état de coulée et les limites d'impuretés qui comptent pour le revêtement. Un anneau acheté selon AC41A est acheté sur une composition connue, pas sur un nom commercial.
La norme donne aussi à l'acheteur une référence quand un lot se comporte autrement. Si un lot se revêt avec des cloques ou s'usine avec un copeau différent, la première question est de savoir si le métal était conforme.
Pour le plan, le résultat pratique tient en une ligne : Zamak 5 selon ASTM B86 AC41A, à l'état brut de coulée. Le reste, sur l'anneau, est géométrie et finition.
Pourquoi le revêtement tient-il mieux sur le Zamak que sur l'aluminium ?
Parce que le zinc est plus proche de la séquence de revêtement sur le plan chimique, et que l'empilement classique à trois couches a été construit autour des pièces de zinc coulées sous pression. Le cuivre accroche sur le zinc, le nickel se construit sur le cuivre et le chrome finit la surface.
L'aluminium demande une étape de zincate avant le revêtement, et cette étape de plus est un endroit de plus où l'adhérence peut lâcher. La structure des couches est décrite dans les notes de galvanoplastie.
Le zinc a sa faiblesse propre : la porosité. Un pore qui débouche en surface retient de la solution de revêtement et fait cloquer le dépôt plus tard ; le travail côté coulée consiste donc à garder une peau assez dense pour que le dépôt s'y pose.
Où un anneau Zamak lâche-t-il à l'usure ?
Aux arêtes et aux points de contact : l'échancrure de couronne, l'épaulement intérieur où le verre appuie, et le diamètre extérieur où l'anneau rejoint le boîtier. Ce sont les endroits où la couche de 18–27 µm est mince ou interrompue.
Le chrome ne fait que 0,1–0,3 µm : il protège de l'abrasion légère, pas d'une rayure. Une fois le chrome traversé, le nickel en dessous corrode et l'anneau montre une ligne sombre.
La sueur et le frottement font le reste avec le temps. Une lunette décorative est conçue pour ce service ; un anneau porté contre la pierre ou utilisé dans l'eau salée sort du domaine prévu pour l'alliage.
Le Zamak 5 tient-il 0,05 mm de circularité après revêtement ?
Oui, mais la circularité vient du tournage, pas de l'alliage. L'anneau est tourné après le polissage et avant le revêtement, et le cercle est produit par la machine sur une paroi que le mandrin ne déforme pas.
Le revêtement ne change pas la circularité de façon sensible : il ajoute une couche uniforme et suit la forme en dessous. Ce qu'il change, c'est la dimension, et c'est pourquoi l'alésage est coupé à une cote avant revêtement.
La part de l'alliage est la coulabilité. Une nuance qui remplit proprement la paroi de 1,8 mm donne au tournage un anneau stable à serrer ; un anneau avec un repli de coulée lui donne un ressort qui bouge sous l'outil.
Quel effet ont 18–27 µm sur l'ajustement pressé ?
Ils le ferment. Le dépôt se pose dans l'alésage et sur le diamètre extérieur : la surépaisseur de 0,02–0,05 mm est consommée des deux côtés, et la cote avant revêtement doit laisser la place à la couche.
L'effet est assez grand pour décider l'assemblage. Sur un diamètre, la couche ajoute 0,036–0,054 mm, plus large que toute la bande de surépaisseur : un anneau coupé à la cote finie avant le bain arrive trop serré.
Le contrôle est un essai de presse à 200–600 N avec le boîtier d'appui, à l'étape de post-usinage. Une jauge à la machine lit du métal ; seule la presse lit du métal plus du revêtement.
Quand l'anneau doit-il passer à l'inox ?
Quand la condition de service sort du décoratif : une étanchéité de plongée, une abrasion longue, ou une paroi qui devrait descendre sous 1,5 mm. À ce point, la route du zinc cesse d'être la route bon marché.
Le tournage de l'inox encaisse les chocs et garde une finition brossée, et le cas du cochon tirelire montre le même échange sur une autre pièce : l'alliage est choisi pour la finition et l'ajustement, pas pour les mauvais traitements.
Le passage est une décision d'outillage autant que de matière. Un anneau zinc déjà en production demande un nouvel outillage pour devenir un anneau inox : la décision se prend avant la première coupe.
Que change le PVD à la place du Cu/Ni/Cr ?
La palette de couleurs s'élargit et le procédé change. Le PVD dépose un film mince en chambre à vide, et il produit des tons que la galvanoplastie n'atteint pas : c'est pourquoi une marque peut le demander sur une lunette.
Le PVD est l'une des options de finition de surface, et son échange porte sur l'épaisseur et le pouvoir de répartition. Un film PVD est plus mince que l'empilement de 18–27 µm : il suit de près la surface polie et montre toutes les rayures que le revêtement aurait couvertes.
Il change aussi l'ajustement pressé. Une couche plus mince consomme moins de surépaisseur : la cote d'alésage diffère de la version revêtue, et l'essai doit être repris pour le nouveau dépôt.
| Propriété | Zamak 5 | Ce que cela change pour un anneau de lunette |
|---|---|---|
| Masse volumique | 6,6 g/cm³ (typique) | Fixe le poids de 4,5±0,5 g à Ø35 × 1,8 mm |
| État de coulée | ASTM B86 AC41A | Donne une composition connue pour le revêtement et l'usinage |
| Empilement de couches | Cu 8–12 / Ni 10–15 / Cr 0,1–0,3 µm | 18–27 µm au total, consommés par l'ajustement pressé |
| Limite d'usure | Service décoratif | La plongée, le contact avec la pierre et l'eau salée en sortent |
Envoyez la condition de service avec le plan. La nuance en découle, et les lignes de coulée sous pression et de revêtement se chiffrent contre la même condition.
FAQ
.webp)