
Moulage sous pression à paroi mince : 1,5 mm en ADC12
Dans le moulage sous pression à paroi mince, la paroi est assez fine pour que le métal se fige avant que la cavité ne soit pleine. C’est donc la fenêtre de remplissage qui commande le procédé, pas le chiffre de paroi. Sur un châssis de robot en ADC12, la paroi de référence est de 1,5 mm, une cible de plan et non une valeur d’atelier. Les faces d’assemblage tiennent à ±0,02 mm et la cible de traction est de 400 MPa après T6. Aucune étape ne tient ces trois exigences seule ; c’est le moulage sous pression d’aluminium suivi de six opérations qui les tient.
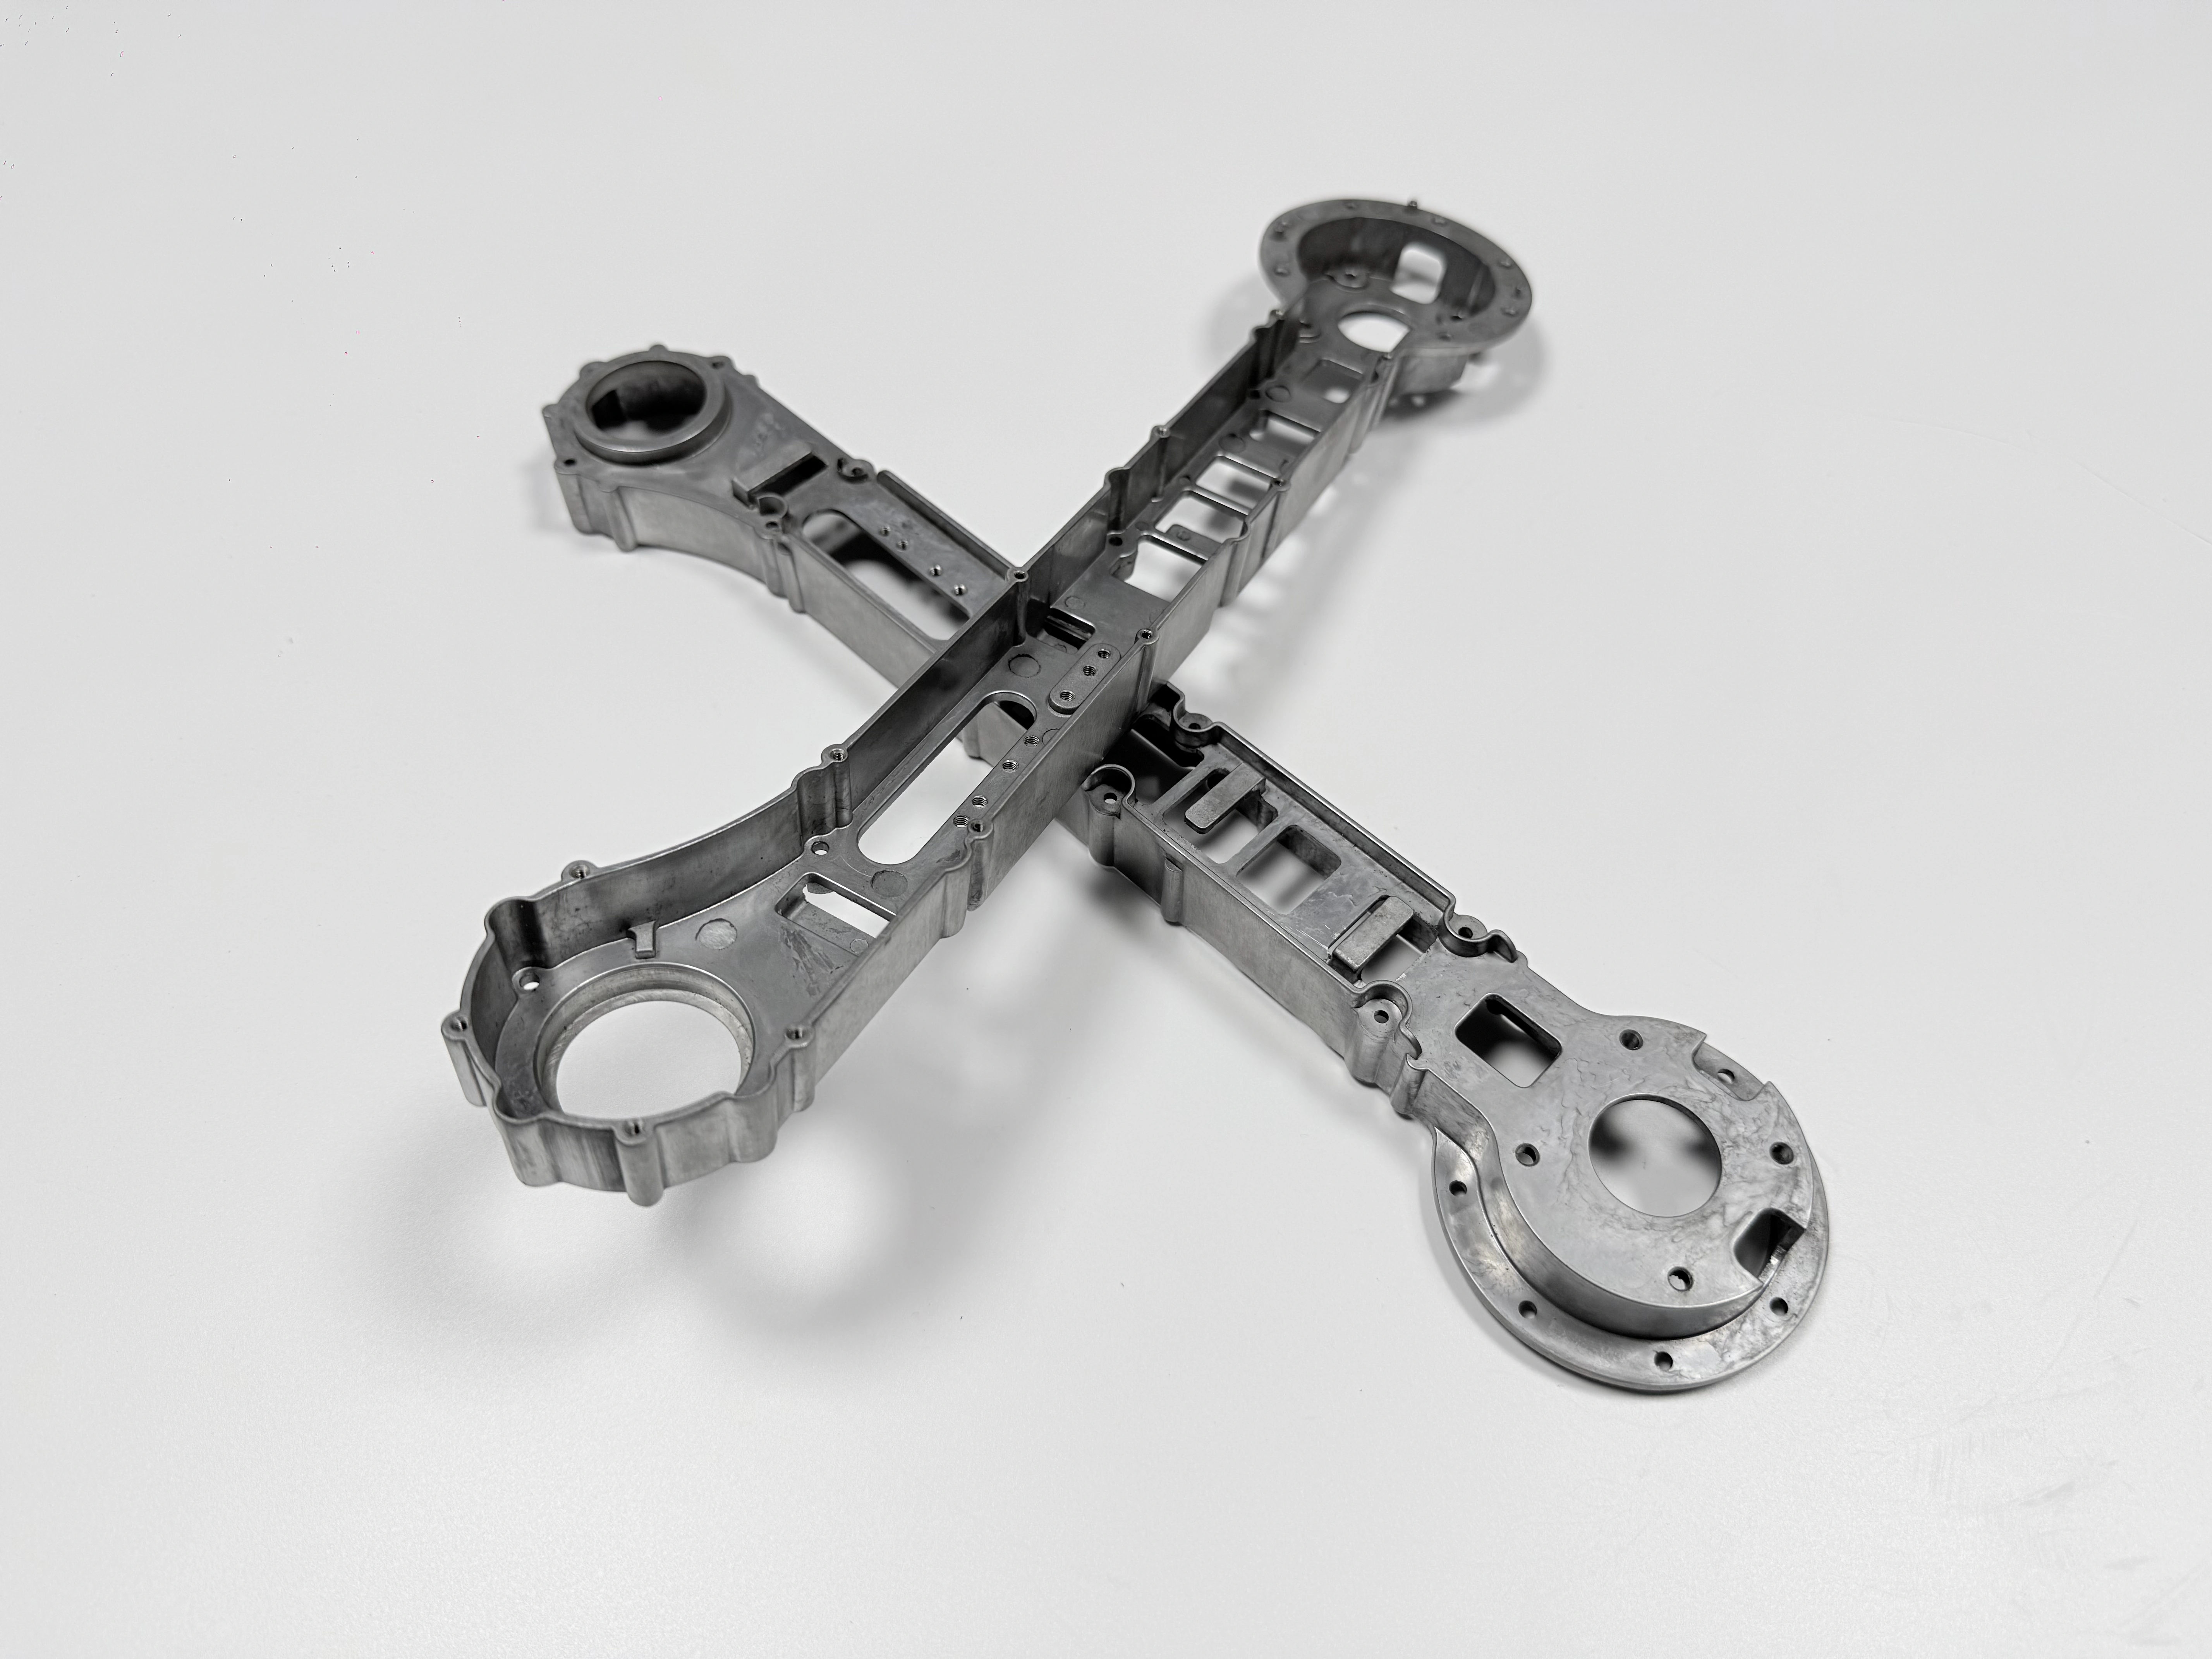
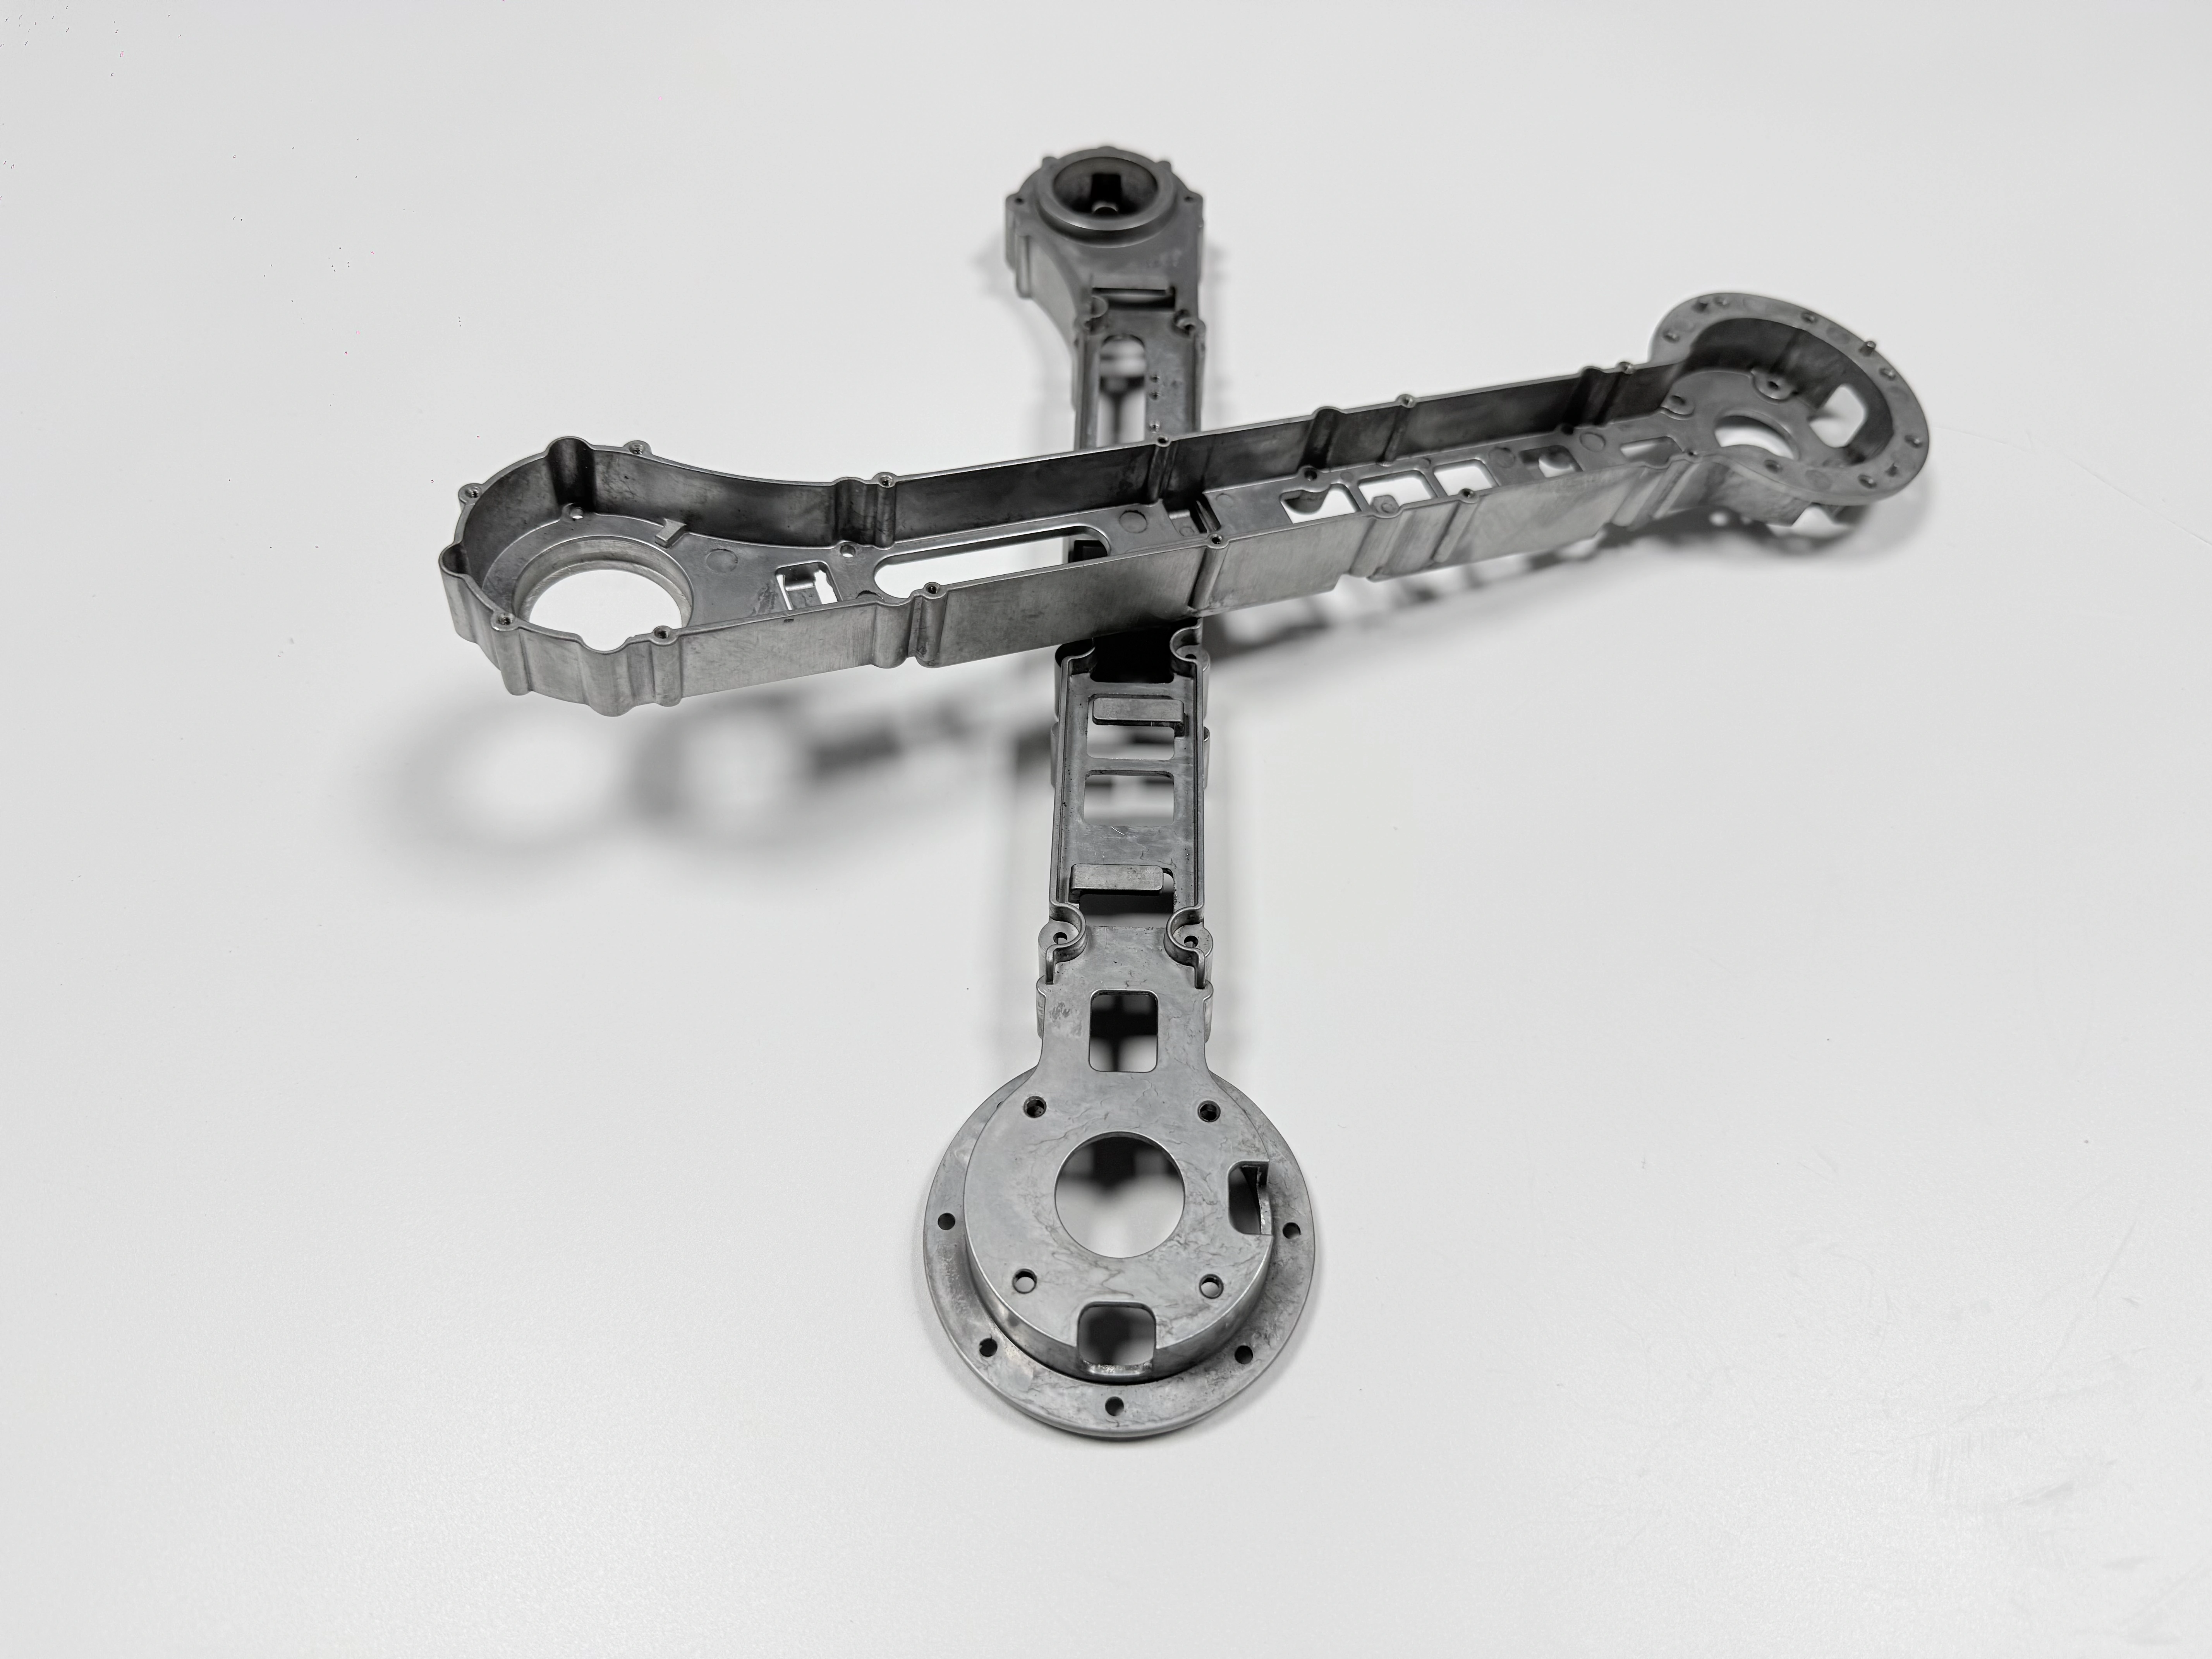
Ce que 1,5 mm change dans le remplissage
À 1,5 mm, le moulage sous pression à paroi mince est un problème de remplissage avant d’être un chiffre de paroi. Le front de métal perd de la chaleur vers les deux faces du moule plus vite qu’il n’avance. Un front tardif rencontre alors un bord figé, et les flux se rejoignent en jointure froide au lieu de se souder. L’entrée vise le bossage de jonction épais, le vide tire les gaz en avant du front, et le trop-plein se place à l’extrémité éloignée de la paroi mince.
Cette combinaison est ce que le chiffre de 1,5 mm achète. Sans vide, l’extrémité éloignée reste en manque de remplissage ; réparti sur deux cavités, le tir donne à chaque paroi mince moins de la pression dont le remplissage dépend.
La paroi est une cible de conception sur un châssis de 320 × 180 × 90 mm visant 1,2–1,8 kg, pas une épaisseur prouvée. La règle générale d’épaisseur de paroi fixe un plancher plus haut pour les boîtiers ; les 1,5 mm s’obtiennent par le contrôle du remplissage.
Ce que ce procédé n’est pas : sable ou pièce soudée
Le moulage sous pression à paroi mince n’est pas un moulage au sable avec une cote de paroi plus petite. Un moule en sable se remplit par gravité. Sa limite de paroi vient de la résistance du sable et de la fluidité du métal, pas d’une fenêtre de remplissage dans un moule métallique.
Une pièce soudée relève d’une autre construction. Un châssis en acier soudé gagne sa rigidité par des sections fermées et de nombreux assemblages. Une pièce moulée remplace cet assemblage par un seul composant et déplace le coût vers un moule.
La coulée par gravité en A356 est l’alternative la plus proche quand le T6 compte plus que le volume. Elle accepte le cycle T6 et renonce à la paroi mince. Un petit volume, ou une paroi qui ne porte aucune charge, paie rarement le moule.
La gamme dans l’ordre du tableau
La gamme est une séquence fixe, parce que chaque étape crée la condition que la suivante vérifie. Le moulage sous pression sous vide remplit le châssis dans un moule H13 à cavité unique dont la cible de conception est de 200 000 tirs. Les entrées partent avant le T6, le T6 passe, puis le redressage. La CNC coupe ensuite les portées, l’anodisation par arc applique son film avec masquage, et le contrôle final libère le lot.
L’ordre n’est pas administratif. Coupez une entrée après le T6 : la coupe peut ouvrir une cloque à la racine de l’entrée. Redressez après la CNC : la presse déplace une portée qui respectait déjà ±0,02 mm. Revêtez avant la dernière coupe : la fraise enlève le film qu’elle vient de faire croître. Le tableau 1 associe chaque exigence à l’étape qui la fixe et au contrôle qui la prouve.
Exigence | Cible (mm, MPa, °C) | Fixée à | Prouvée par |
|---|---|---|---|
Paroi | 1,5 mm | Remplissage sous vide, une cavité | Radiographie ou scan CT |
Face d’assemblage | ±0,02 mm | Redressage, puis CNC | Cartographie de points au MMT |
Résistance à la traction | Cible 400 MPa | T6 : 490–510 / 150–170 °C | Éprouvette selon ASTM B557 |
ADC12 selon ASTM B85
L’ADC12 est un alliage Al-Si-Cu de moulage sous pression, et sa nuance ASTM B85 la plus proche est l’A383. La norme fixe la composition et la désignation ; elle ne fixe aucune valeur de traction après T6. Cette distinction compte sur un plan de châssis, car 400 MPa est une cible pour la pièce traitée, pas une propriété de la nuance.
L’alliage remplit bien les sections minces, et son cuivre comme son silicium sont ce sur quoi travaille le cycle T6. Une cote qui nomme l’ADC12 sans la norme, ou la norme sans l’état de traitement, laisse la base de réception ouverte.
T6 : mise en solution 490–510 °C, vieillissement 150–170 °C
Le T6 est un traitement thermique en trois temps : mise en solution à 490–510 °C, trempe, puis vieillissement à 150–170 °C. Le palier de mise en solution met le cuivre et le silicium en solution solide, la trempe les fige, et le vieillissement précipite la phase durcissante. La cible de 400 MPa vaut pour cet état.
La faisabilité, pour un châssis donné, se confirme avec l’atelier de traitement thermique avant la taille du moule. Une paroi de 1,5 mm refroidit avant le bossage de jonction. La paroi prend d’abord, le bossage continue de se rétracter, et le châssis se voile loin de ses portées.
Le redressage suit le T6 et précède la CNC, si bien que l’ébauche revient dans sa surépaisseur alors que les portées ont encore du métal à couper. Sans presse, la fraise enlève le voile d’un châssis durci. Le cycle est repris dans le traitement thermique de l’aluminium.
Porosité de gaz et cloques
La porosité de gaz est du gaz piégé dans la pièce au moment du remplissage, et une cloque est ce même gaz qui s’exprime pendant la mise en solution. Dans une paroi de 1,5 mm, le métal avance vite dans une section mince : il peut se replier et entraîner du gaz. Le moulage sous pression sous vide abaisse le gaz que le front doit repousser.
Le four rend le piège visible. À 490–510 °C, l’alliage s’amollit, le gaz d’un pore se dilate, et un pore proche de la peau la soulève en cloque. Une pièce qui semblait saine peut échouer là : le vide est une condition du T6, pas une réparation après coup.
Le contrôle passe avant le four : radiographie ou scan CT sur la pièce, et éprouvette de la même coulée tirée selon ASTM B557. Quand le gaz ne soutient pas le T6, le repli est le T5 et le plan change.
Référence et face d’assemblage à 0,02 mm
Une référence est la surface usinée depuis laquelle la face d’assemblage et le motif de trous sont coupés puis mesurés. Sur ce châssis, c’est un plot usiné, pas la paroi brute de 1,5 mm. La paroi porte la dépouille, la peau de moulage et la déformation de trempe : une coupe prise dessus hérite des trois.
L’ordre place le redressage avant l’usinage secondaire CNC, et la face comme les trous se coupent en un seul montage depuis ce plot. La portée est une cible de ±0,02 mm, la planéité de face de 0,03 mm, la position de trou de ±0,02 mm, toutes du côté usiné. Un second montage ajoute une erreur de repositionnement avant que la fraise n’ajoute quoi que ce soit.
La mesure suit la même règle. Une cartographie de points au MMT prise dans le montage décrit le montage. La spécification de planéité doit dire si elle vaut à l’état libre ou sous vis ; sinon, deux contrôleurs rapportent deux résultats.
MAO : croissance du film et masquage
L’anodisation par arc (MAO) est un procédé anodique assisté par plasma qui fait croître un film céramique à partir de l’aluminium lui-même, sans sous-couche électrodéposée. Le film consomme du métal vers l’intérieur et se construit vers l’extérieur en même temps. Une face revêtue monte au-dessus de la surface usinée, et un alésage revêtu se ferme.
Cette croissance explique pourquoi l’anodisation par arc passe après la CNC et pourquoi la liste de masquage est une décision de plan. Filets, ajustements, plots de masse et références restent nus. Un oubli, et le film a déjà changé l’ajustement ; l’erreur se voit à l’assemblage, quand une vis talonne ou qu’une portée ne se ferme pas.
L’épaisseur de film sur cet alliage reste à mesurer, aussi le plan laisse-t-il la valeur ouverte. Le remède à un masquage oublié est un alésage de reprise ou une recoupe, soit un second passage sur le lot. Le revêtement par anodisation par arc couvre le système de couches.
Contrôle : éprouvette, CT, MMT, gabarits
Le contrôle est l’ensemble des vérifications qui libèrent un lot, et chacune détecte une défaillance que les autres ne voient pas. Une éprouvette tirée selon ASTM B557 rend compte du traitement thermique. La radiographie ou le scan CT couvre la paroi mince et le gaz, et une cartographie de points au MMT couvre les portées et les trous.
Le revêtement en ajoute deux : une jauge d’épaisseur de film sur la surface revêtue et un gabarit go/no-go sur chaque filet masqué. Le brouillard salin figure au plan avec sa norme et sa durée non fixées, parce qu’un chiffre écrit avant la mesure du film reste une supposition.
Un dossier qui porte les six se compare au lot suivant. Un dossier qui n’a que des chiffres MMT ne le peut pas : il ne dit rien du gaz qui décide du T6 ni du film qui décide de l’ajustement. L’étude de cas de moulage sous pression ADC12 reprend le même alliage sur une pièce de série.
Là où la gamme perd
La gamme de moulage sous pression à paroi mince trouve sa limite dès qu’une condition manque. Un châssis à large plage de tolérance n’a pas besoin d’un outillage sous vide à cavité unique. Une paroi qui ne porte aucune charge n’a pas besoin de 1,5 mm. Une petite série paie rarement un moule construit pour 200 000 tirs.
Une structure en acier soudé répartit le coût sur les pièces et n’exige aucun moule. Une pièce coulée par gravité en A356 accepte le T6 quand la paroi peut être plus épaisse. Chacune abandonne ce que la gamme apporte : la consolidation de pièces, le détail brut de moulage ou la paroi mince.
La gamme perd aussi quand le plan est incomplet. Une liste de masquage laissée à l’atelier de revêtement, une référence laissée à l’atelier d’usinage ou un T6 sans contrôle de faisabilité déplacent la décision en aval. Là, elle coûte un lot au lieu d’une révision.
Questions fréquentes
