
Moulage sous pression en marque blanche : châssis de robot
Dans un programme de moulage sous pression d’aluminium en marque blanche, un réassort de châssis de robot n’est pas la même pièce moulée deux fois. C’est le même jeu de six relevés, lot après lot, d’après le même plan. Ce plan impose une paroi de 1,5 mm en ADC12 sur un châssis de 320 × 180 × 90 mm de 1,2–1,8 kg. Il fixe des portées à ±0,02 mm, 400 MPa comme cible après T6 et une anodisation par arc (MAO) à l’extérieur. Le moulage sous pression d’aluminium fige la géométrie une fois. Les relevés décident si une commande ultérieure rejoint la première.
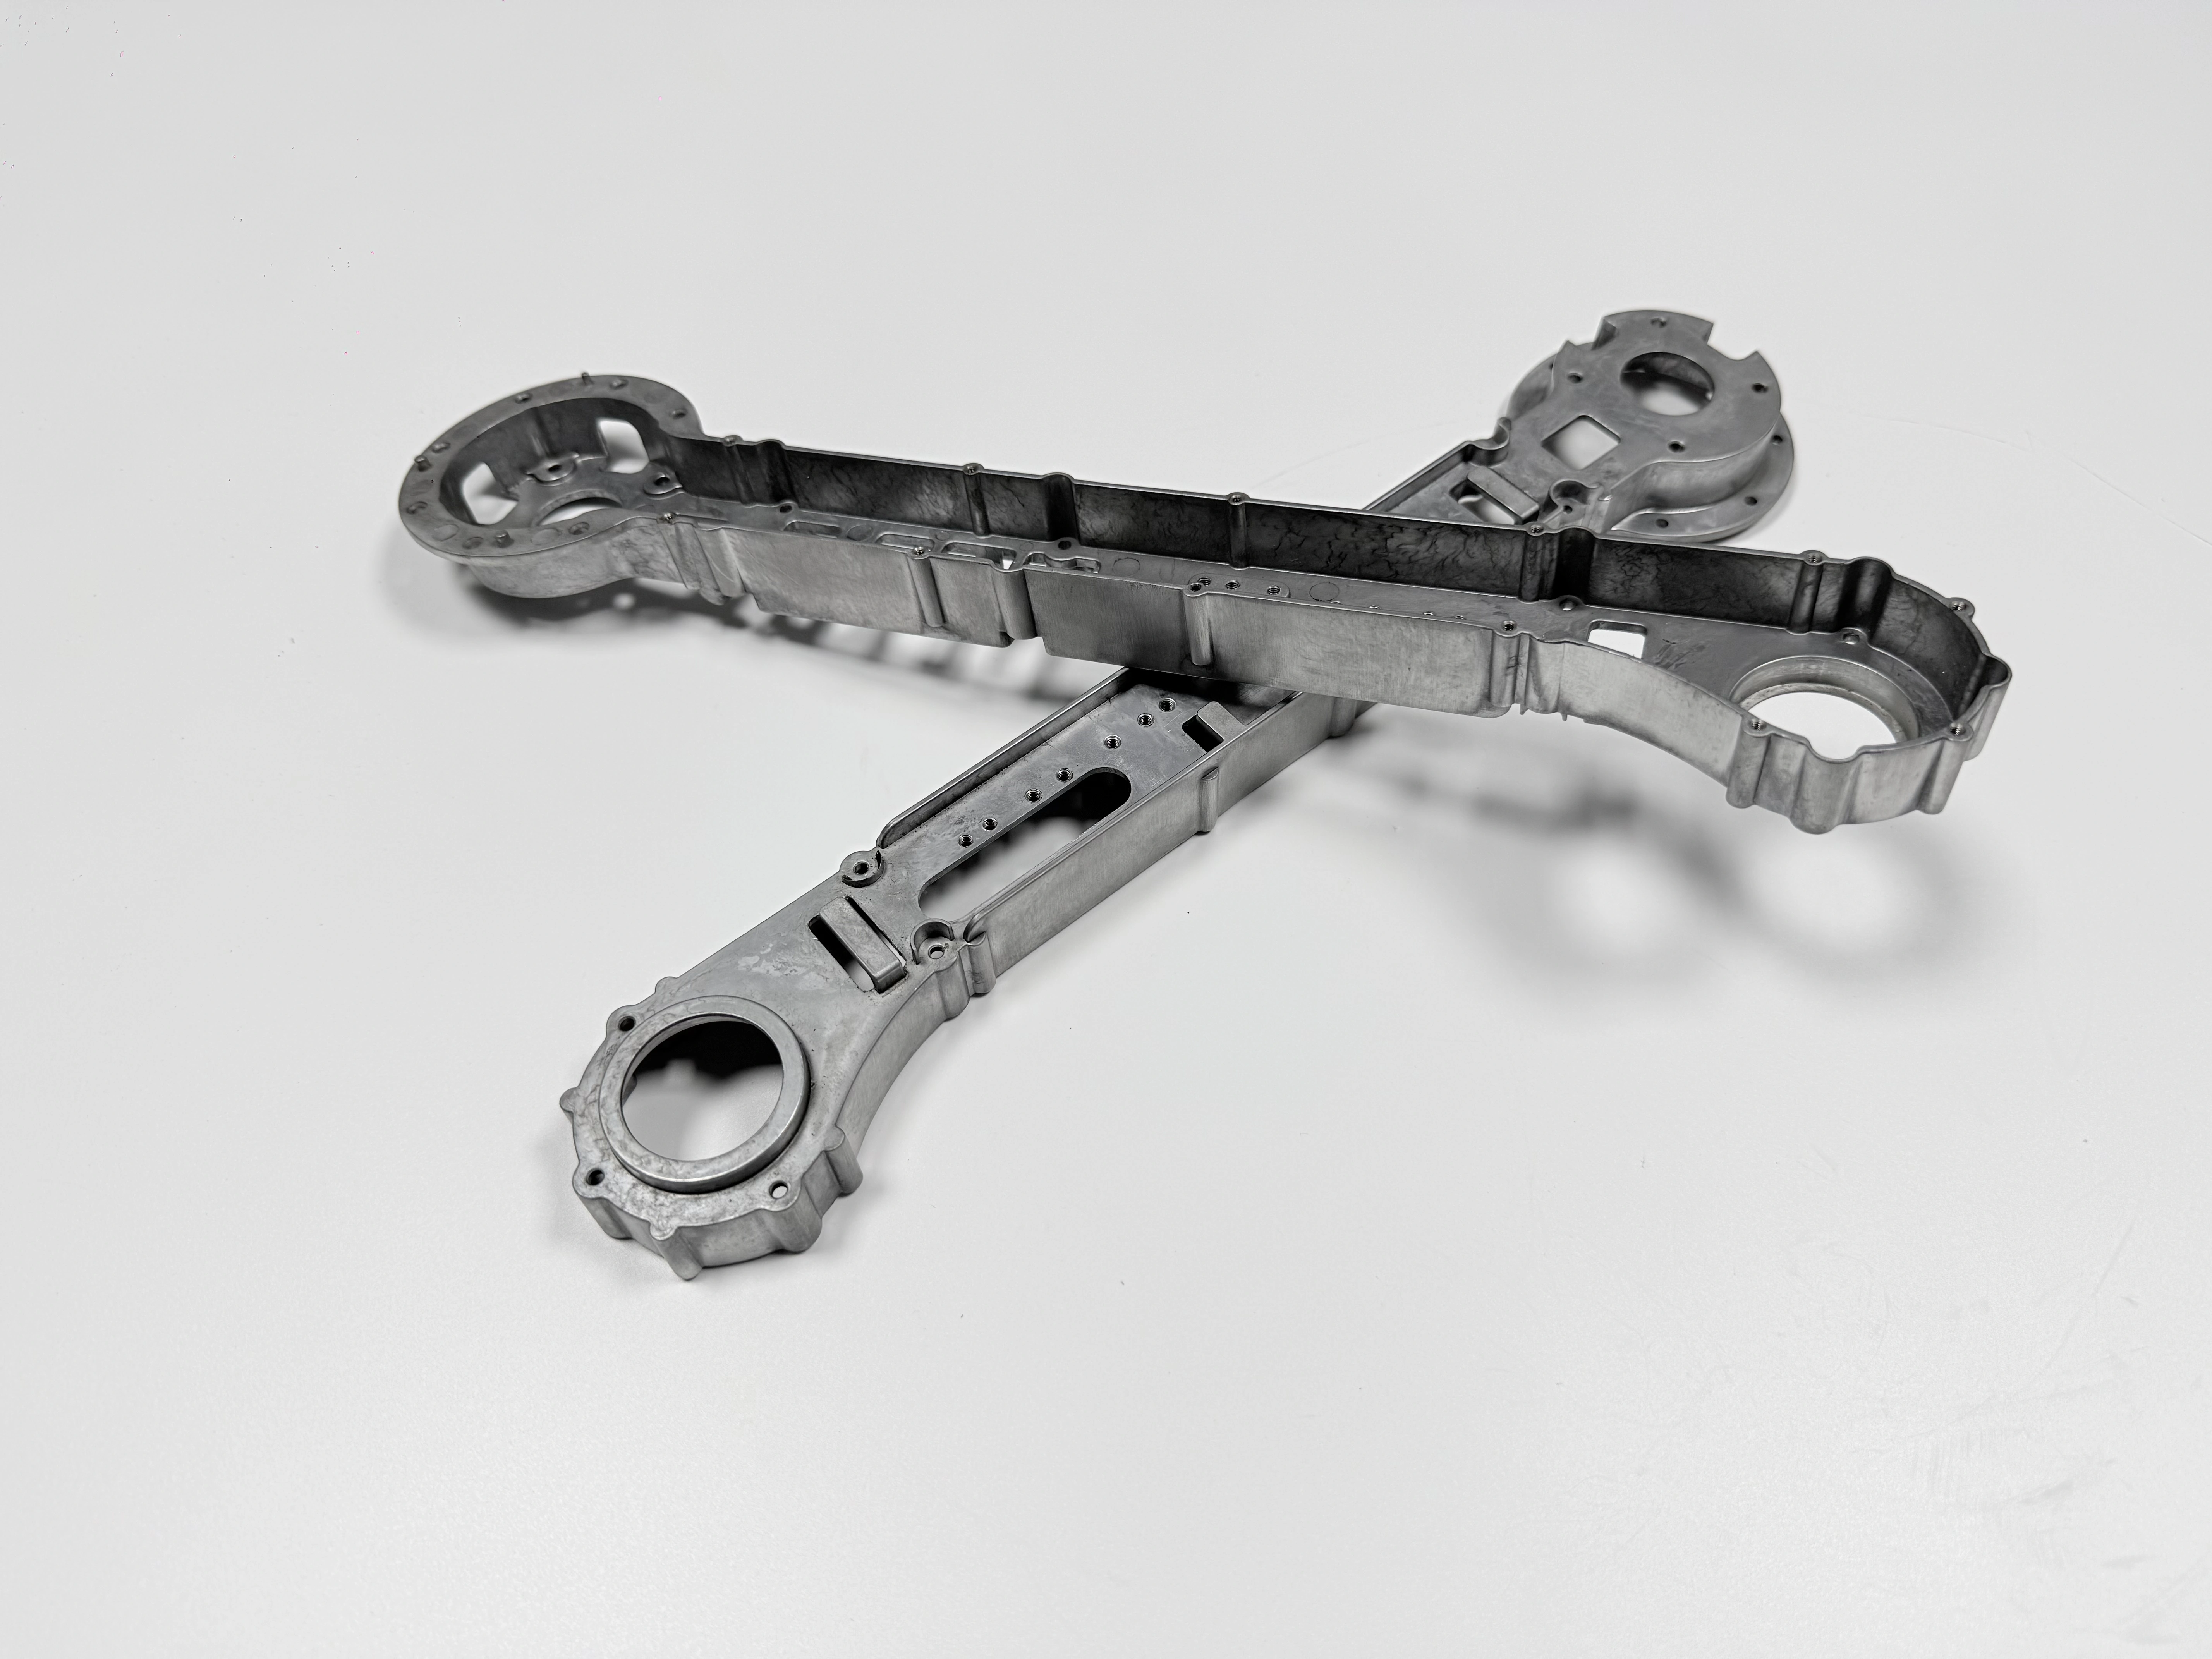
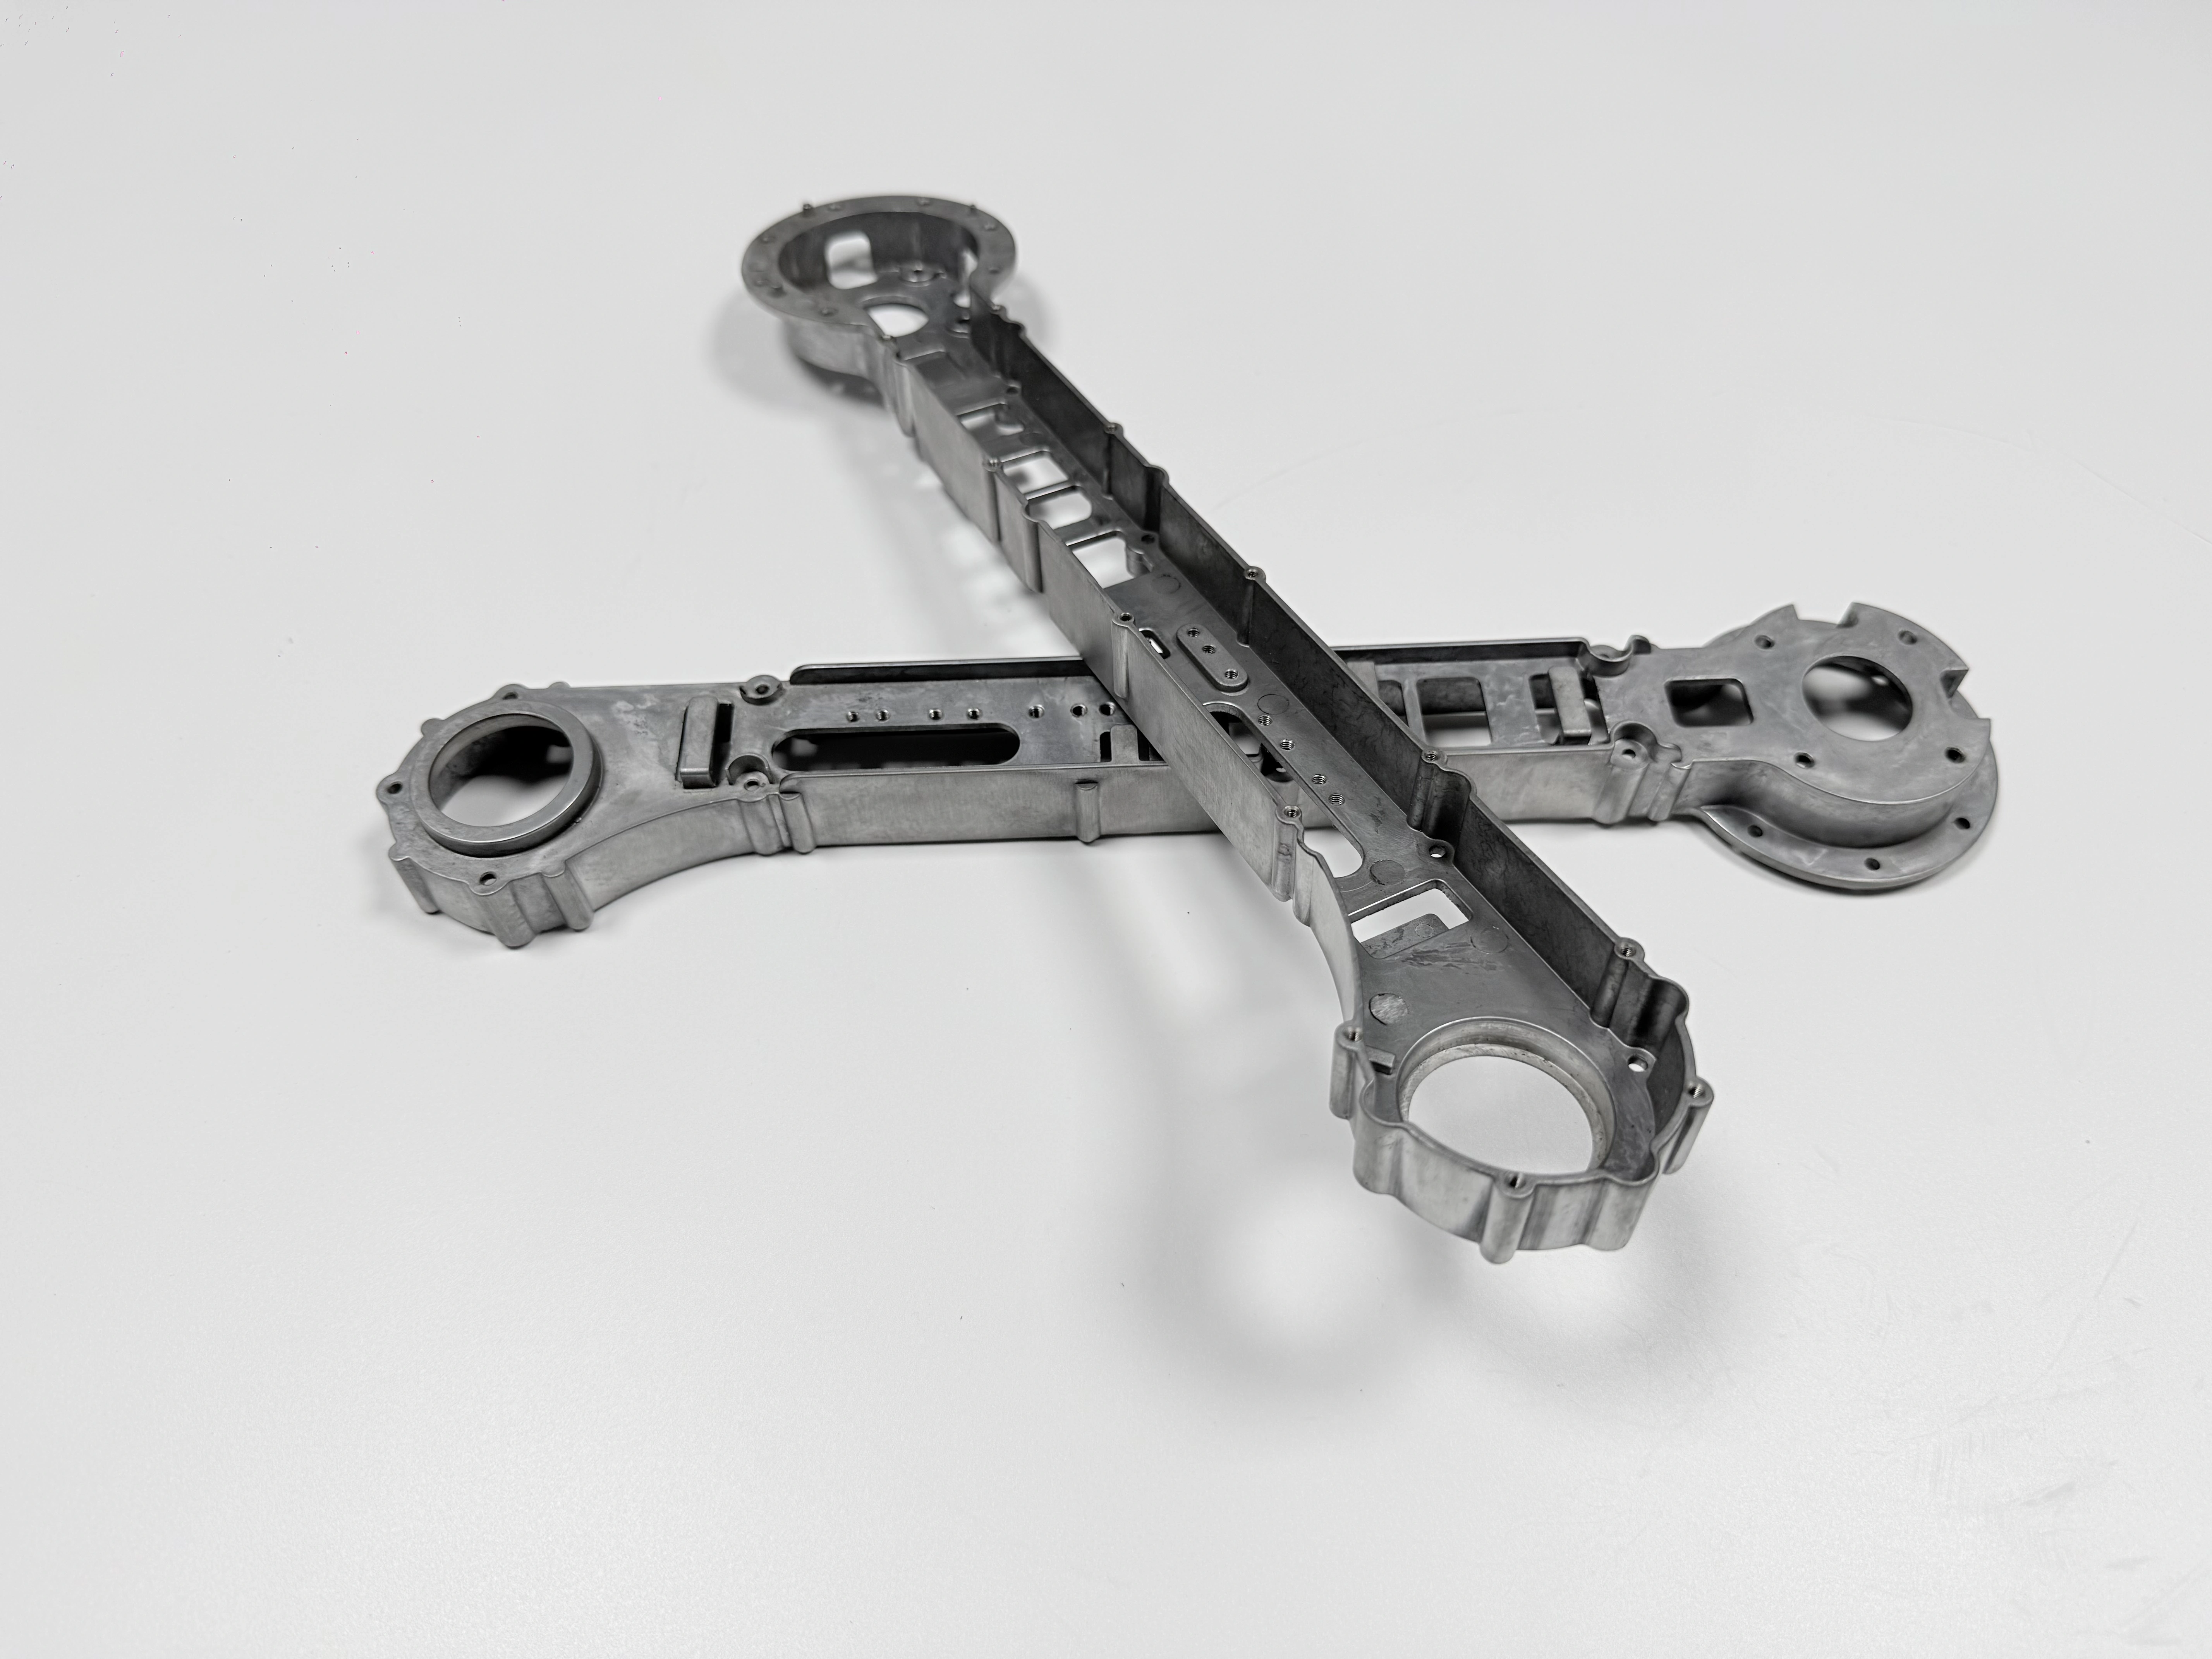
Ce que répète un réassort
Six relevés partent avec chaque expédition. Une éprouvette de la même coulée est tirée selon ASTM B557, et une radiographie ou un scan CT lit l’extrémité de la paroi mince. Une cartographie de points au MMT suit l’usinage secondaire CNC, les filets passent au gabarit go/no-go et une jauge d’épaisseur de film lit le revêtement. Le brouillard salin vient en dernier.
Entre deux commandes, le moule reste au repos et la coulée change. Ce qui se répète, c’est le jeu de relevés, pas le numéro de pièce. Un lot expédié avec un relevé manquant redevient un premier lot.
Le contrôle de première pièce précède la série. Un châssis est mesuré contre l’échantillon signé, avec les lectures de portée et de filet à côté du code échantillon. Le lot ne démarre qu’ensuite.
Ce que prouve chacun des six relevés
Les six ne se recouvrent pas. Une éprouvette peut passer pendant que la paroi cloque, et une portée peut se lire dans ±0,02 mm puis bouger après la passe finale. Chaque relevé répond à une question, et le tableau l’associe à sa limite et à l’étape.
Relevé | Question | Limite et unité | Après |
|---|---|---|---|
Éprouvette de la même coulée, ASTM B557 | Réponse en traction | 400 MPa, cible | T6 |
Radiographie ou scan CT | Remplissage à l’extrémité de la paroi | aucune jointure froide ni manque de remplissage | Moulage |
Cartographie de points au MMT | Position et planéité de la portée | ±0,02 mm, 0,03 mm | CNC |
Gabarit go/no-go | Ajustement du filet après revêtement | passe ou blocage | MAO |
Jauge d’épaisseur de film | Limite de masque tenue | relevé par lot, sans limite fixée | MAO |
Brouillard salin | Revêtement en service | durée fixée au plan | MAO |
Un contrôle à réception peut ouvrir un seul relevé. L’usine conserve les six, parce qu’un passage ne dit rien du suivant.
La question de plan qui arrête un lot
Une question accompagne chaque demande de devis : le plan fixe-t-il le T6 et la liste de masquage avant le bon de commande ? Un plan qui demande 400 MPa comme valeur mesurée arrête le programme. Ce chiffre est une cible après T6, et une lecture de libération transforme une fenêtre de procédé en un nombre qu’aucun lot ne peut porter.
Le T6 est une fenêtre : mise en solution à 490–510 °C et vieillissement à 150–170 °C, fixée par le traitement thermique et confirmée avec la fonderie avant la taille du moule. La spécification de planéité à 0,03 mm vaut un cinquantième de la paroi de 1,5 mm, et la portée à l’intérieur tient ±0,02 mm.
Là où la paroi peut s’épaissir ou la cible de 400 MPa baisser, le T6 devient facultatif. Cet arbitrage appartient au plan, pas à une réunion après le premier lot.
Liste de masquage sur le bon de commande, pas dans un e-mail
Quatre faces restent nues : filets, ajustements, plots de masse et références. La ligne de revêtement lit le plan et le bon de commande, pas un fil d’e-mails. La liste se pose donc sur le bon de commande ligne par ligne, chaque ligne nommant la zone, la limite de masque et le contrôle après revêtement.
Un oubli se voit à l’assemblage, quand une vis se bloque ou qu’une portée se décolle de toute l’épaisseur du film. Le lot est alors déjà sur la ligne. L’escalade tient en une étape : la découverte bloque le lot, et le responsable de l’anodisation par arc comme l’interlocuteur du programme décident d’une reprise ou d’un alésage.
Le masquage coûte du temps, donc la liste se réduit en conversation. Un filet qui peut être alésé après revêtement peut rester nu. Une classe serrée ne le permet pas. Cette décision s’écrit zone par zone, ou se reprend à la ligne.
Ce que ce programme n’accepte pas
Quatre commandes sont refusées : un chiffre de 400 MPa écrit comme résultat mesuré, un revêtement lancé sans liste de masquage, un dossier comparé sur le seul prix unitaire et une pièce sans plan. Chaque refus protège un relevé vérifiable un an plus tard.
Le refus sur le masquage est le plus coûteux. Un revêtement sans liste passe le contrôle et échoue sur la ligne, et la reprise tombe sur le lot, pas sur le bon de commande qui a sauté la liste.
Aucun nom de client, taille de lot, prix, délai ou rendement n’apparaît ici. Ces éléments restent dans le dossier de programme, communiqués sur accord.
Une cavité, 200 000 tirs et la transmission
Le moule est à cavité unique en H13, exploité sous vide, avec 200 000 tirs comme cible de conception. Une cavité unique est le prix d’une paroi de 1,5 mm : une pièce par tir, et pas de seconde cavité pour absorber un manque de remplissage.
Un réassort part du moule, pas du four. Le nombre de cavités et les tirs depuis le dernier entretien se vérifient avant de réserver la coulée. Les relevés d’outillages et moules voyagent avec le moule, et le plan de remplissage est décrit dans le moulage sous pression des châssis de robot.
La transmission tient en quatre éléments : l’échantillon de première pièce signé, le modèle de relevé, la liste de masquage et le nom de la personne qui arrête une série. Une seule étape d’escalade, pas de chaîne. Une autre pièce sur le même alliage est traitée dans une étude de cas de moulage sous pression ADC12.
Questions fréquentes
