
アルミダイカスト筐体:肉厚 2.5 mm と平面度 0.10 mm
120×90 mm の制御箱に収めるアルミダイカスト筐体は、二つの面で決まる。蓋が閉じる開口面と、基板が下に敷かれる上面である。アルミダイカストは 2.5 mm の壁、2.0 mm のリブ、M3 ボスを一ショットで鋳造し、そのあと開口面を平らに削り、塗装の前に合わせ面をマスキングする。
箱は 120×90×45 mm、質量 380±30 g で、開口面の平面度は 0.10 mm、M3 ボスの位置は Ø0.2 mm に収める。数はすべて図面目標値で、実測値ではない。合金は ADC12(ASTM B85)の鋳放し F として提示する。金型も注湯もフライスも、この目標値に合わせて組む。
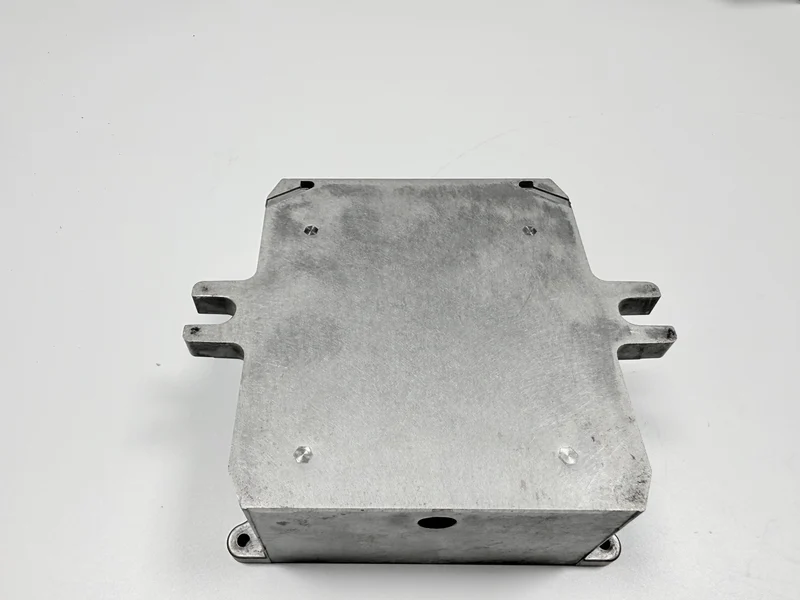
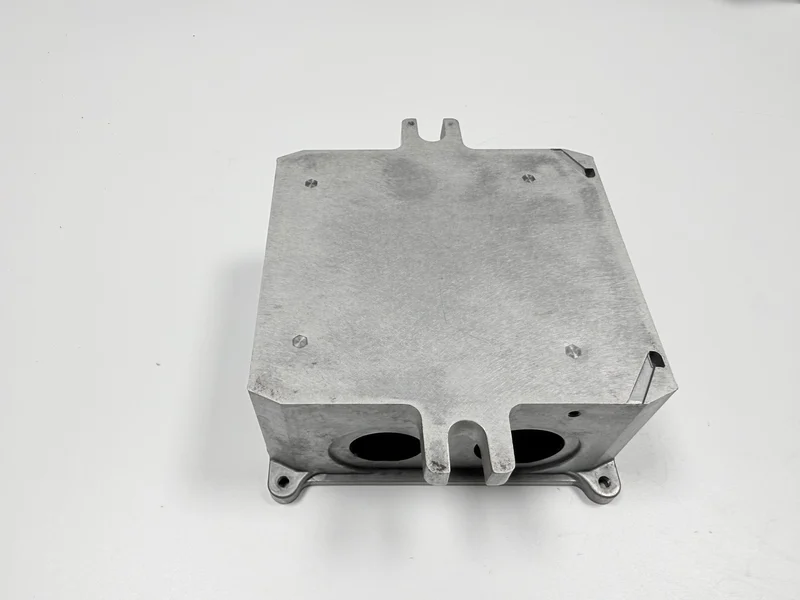
HPDC は 120×90 mm の箱の何を置き換えるのか?
置き換えるのは、折り曲げた鋼板の箱か、端をキャップで閉じた押し出し形材である。置き換えると、仕事はプレスと作業台の間で移り変わる。折り曲げ箱は金型を要らないが、四つの角すべてに継ぎ目が走り、その継ぎ目は塗装の前に埋める仕事になる。
120×90×45 mm、肉厚 2.5 mm の箱では、形は金型が一ショットで作り、作業台が二つの削り面、タップしたボス、塗装の工程を持つ。肉厚の数が最初に決まる。肉厚の起点の記事は、同じ話を反対の端から論じている。
折り曲げ箱は工数を厚く持ち、鋳造箱は一度だけ切る金型を厚く持つ。注文が小さいと、金属代より先に金型代が効いてくる。同じ図面でも、ロットの長さで勝つ工程が入れ替わる。
金型を切る前に決まる寸法はどれか?
五つの特徴が金型を切る前に決まる。切ったあとの変更は、寸法ではなく金型の仕事になるからだ。二つは限界値で、三つは呼び値であり、表はその二種類を分けて置く。
| 項目 | 目標 | 許容範囲 | 決定元 |
|---|---|---|---|
| 開口面の平面度 | 0.10 mm 以下 | 0.10 mm を超えない | 金型と仕上げのパス |
| 開口部の外形 | 120 × 90 mm | ± 0.3 mm | 金型と開口の切削 |
| 肉厚 | 2.5 mm | 2.5 ± 0.2 mm | 金型とゲート |
| リブ厚 | 2.0 mm | 公差の記載なし | 金型 |
| M3 ボス位置 | Ø0.2 mm 以下 | Ø0.2 mm を超えない | 金型、のちタップ |
呼び値は金型の寸法から直接出て、限界値は金型と最後のパスで出る。リブ、側窓、ボスが交わる場所では、壁の特徴が、五つのうちどれを一緒に動かすかを決める。断面でリブを一本動かせば、ボスの位置は計算し直しになり、肉厚が保てるとは限らない。
開口面が上面の切削の基準になるのはなぜか?
開口面を基準にするのは、蓋がそこに閉じ、基板がそこから立つボスに掛かるからである。ほかのどの切削にも、測る基準になる面ができる。基準が決まれば、二つの面のどちらを先に削るかも決まる。
一度のパスで二つの面を仕上げ、同時にその基準を保つことはできない。だから工程は二つに分かれる。開口面を粗く削って基準を立て、そこから上面を削り、応力除去を挟み、最後に開口面を仕上げる。この順序は鋳造工場の承認待ちの仮説である。
基準を上面から取れば、二つのパスの順序は逆になる。基準を開口面に置くのは図面段階の決定一つで済む。あとから動かせば、どの箱にも二度目の段取りがかかる。基準は部品の上ではなく図面の上で決めるほうが安い。
2.5 mm の壁は 2.0 mm のリブのまわりをどう充填するのか?
この金型ではゲートを底板の厚い断面に置く(鋳造工場の承認待ち)。溶湯は底板に入り、底板を横切り、内側から 2.5 mm の壁を登る。2.0 mm のリブは接する壁から溶湯を引き、ゲートから最も遠いリブ根が最後に埋まる。
溶湯温度 650–680 °C、金型 200–230 °C が典型値の窓である。窓が狭いのは、壁がリブより先に固まるからだ。溶湯温度を下げれば、リブが埋まる前に壁がコールドシャットを起こしうる。上げれば、リブ根の要求する補給がゲートの通せる量を超える。
リブ根は、ほかに厚い断面を持たないこの部品で唯一のホットスポットである。その面のひけはリブ根のページが扱う。条件を動かす前に、どこが最後に固まるかを図面の上で決めておく。
薄い箱で、溶湯の窓はどこに落ちるのか?
窓は一つの値ではなく三か所に落ちる。増圧が射出圧力を 70–90 MPa に上げ、サイクルは 55–75 s で回り、オーバーフローは四隅に置く。圧は底板のゲートを通って伝わるので、遠い壁ほど見る圧は小さい。
サイクルはショットの間の金型温度を保ち、四隅のオーバーフローは冷えた先端をリブ根に届く前に受ける。圧とサイクルは典型値で、オーバーフローの配置は図面目標値である。配置がずれれば、冷えた先端はリブ根の上で止まる。圧と時間だけを動かしても、冷えた先端の行き先は変わらない。
サイクルが 55–75 s にあるので、プレス時間は見積のブロックになる。サイクルが延びれば、一ショットごとのコストが上がる。窓の三つは、圧力、時間、位置という別々の単位で書かれる。
鋳造のあと、どの面を削るのか?
機械加工が覆うのは二つの面と一組の穴である。開口面、上面、そして M3 ボス。鋳放しの面は金型の肌を残し、削った面は削ったままを出す。二種類の面は、塗装のあとに見分けられる。
工程は鋳造、ゲート切断、振動研磨、開口面と上面のフライス、タップ、洗浄、合わせ面をマスキングしての塗装、最終検査と続く。八つの工程で、寸法を変えるのはフライスとタップの二つである。
二つの面を二度の段取りで削ることは、二つのステーションを持つことである。見積の機械加工のブロックはそこで割れる。側窓とボスがこの二面に対してどこに立つかは、どの特徴をフライスするかに書いてある。
M3 ボスへのタップが機械加工のあとに来るのはなぜか?
タップがフライスのあとに来るのは、タップがフライスで今切った基準に従うからだ。先にタップすれば、ねじは鋳物が置いた位置に残る。ボスと面の食い違いは、フライスが削った分そのものになる。
鋳放しの多孔なボスに切ったねじは、組立でなめることがある。なめれば、二つの削り面をすでに持つ箱が廃却になる。ねじの下の金属がどれだけ密かは、削る前の鋳放しのボスが決める。
そのねじの合格条件は、下の FAQ リストのなめのページにある。合格の基準が決まるまで、タップのステーションは図面でしか閉じられない。
合わせ面を塗装の前にマスキングするのはなぜか?
合わせ面にマスクを置くのは、合わせる二つの面の間に 60–80 µm の膜が挟まると、蓋が座から浮くからだ。浮いた蓋は締まらず、組んだところに隙間が残る。
マスキングは消耗品ではなく図面項目である。マスク図は開口面、ボスの頂面、すべての M3 の穴を名指しする。そのリストを面積ではなく穴ごとに作る理由はマスキングのページにある。穴を一つ落とせば、塗装ラインでは誰も拾えない。
この箱は二つの表面を別々の面に取る。外側は 60–80 µm の粉体、キャビティ内は MIL-DTL-5541 Type II の 0.3–1.0 µm の導電性化成処理を接地経路が要る箇所に置き、導電性コーティングのページがその膜を扱う。60–80 µm の粉体と碁盤目試験は粉体の仕上げに掛かり、導電性の仕上げは膜厚と 2.5 mΩ 以下の接触抵抗で合格させる。
0.10 mm の開口面はどう合格させるのか?
定盤と 0.10 mm のすきまゲージで開口面を合格させる。面を定盤に当て、ブレードが枠のまわりから入ってはならない。読みは自由状態の部品から取る。治具に入れて測った面は、治具の形を読むからだ。
仕上げのパスは二つのパスの最後に来る。路線に応力除去があるなら、そのあとである。ある記録では 200 個のうち六個が 0.15 mm で、工程変更後の再測定は 0.06 mm だった。記録が示すのはこの経路が通ることだけで、どのロットも同じとは限らない。
なぜ面が突き出しとクランプの下で動くのかは、開口面のページにある。そこも同じ定盤の検査を使う。
塗装後の筐体はどの測定具で合格させるのか?
塗装後の箱は六つの確認で合格させる。開口面は定盤とすきまゲージ、ボスの位置は三次元測定機(CMM)、残りの四つは下の表に置く。
| 検査項目 | 仕様 | 合否規則 | 測定具 |
|---|---|---|---|
| ねじ M3 | M3 | 通しゲージが通り、止めゲージが通らない | 通止めゲージ |
| 検証トルク | 2.5 N·m | 回らずに保持する | トルクレンチ |
| 塗膜厚(粉体仕上げ) | 60–80 µm | 帯の内側にある | 磁気膜厚計 |
| 塗膜密着(粉体仕上げ) | ISO 2409 ≤1、クラス 1 以上 | クラス 0 または 1 | 碁盤目カッター |
| 外観面 | 300 mm で見えない | 見える痕はすべて不合格 | D65 ランプ |
作業台の時間は六つの確認が決める。定盤と D65 ランプが議論の大半を決めるのは、どちらもほかの測定具が見ない面を判定するからだ。碁盤目で剥がれる塗膜は、膜厚計が何を読んでも不合格になる。だから二つの読みを同じ報告書に載せる。
折り曲げ箱や形材箱を選ぶべきなのは、どんなときか?
折り曲げ箱は、注文が金型を償却できないほど小さく、シールドが決め手の機能でないときに勝つ。形材は、断面が一定で端をキャップで閉じるときに勝つ。押し出しの型代は、ダイカストの金型より安いからだ。
HPDC は、一つの部品がボス、側窓、平らな開口面を同時に背負い、注文が金型代を配分できる長さのときに勝つ。三つを同じキャビティに入れれば、あとに残るのはフライスとタップだけになる。
鋳造と機械加工を一つの注文に載せると、一つの経路で流れる。アルミ外殻カバーの事例がそうである。
この箱は屋内機器に使う。図面は屋外や塩水噴霧の暴露を主張しない。工程を選ぶ前に、肉厚、ボス位置、開口面を三行に分けて求める。屋外の件はこのページの範囲の外にある。
HPDC 筐体の見積には何が入るのか?
四つのブロックが八つの工程を覆う。金型は四つのどれでもないが、四つすべてに効く。鋳造にゲート切断と振動研磨を足したものが第一から第三、二つの削り面とタップが第四と第五、洗浄、マスク、塗装、合格確認が第六から第八である。ブロックごとに見積もれば、変更は一つのブロックだけを動かす。
380 g の箱では、材料は四つの入力の一つにすぎない。重量で組んだ見積は、金型、二つのフライス、マスキング、合格確認を落とす。材料は重量で動くが、工数はステーションで動く。
金型は H13 の単一キャビティで、設計寿命は 150,000 ショットである。そのコストは注文では動かないので、短いロットでは、一箱あたりが背負う金型代が大きくなる。応力除去を路線に含むなら、二つのフライスの間に炉の枠が入り、第三のブロックに落ちる。
四つの項目が鋳造工場で決まる。ADC12 のグレード、金型の配置と設計寿命、応力除去、表面仕上げである。図面では、この四つを未決定として残しておく。未決定のまま図面を出すと、四つは見積の側で別々の前提になる。
五つの固定した特徴、選んだ表面、マスクリストを添えて図面を送る。初品では開口面とねじを確認し、報告書に測定具と読みを書く。
FAQ
筐体を見積もる前に、買い手は何を聞くべきか?
金型を切る前に五つの特徴を固定し、最初の塗装部品の前に表面仕上げとマスクリストを決める。どちらも図面の上で決めたほうが、初品の上で決めるより安い。
