
ダイカスト部品のコーティングをバイヤーが選択する方法
ダイカスト部品のコーティングをバイヤーが選択する方法
ダイカスト用コーティングは、材料、表面状態、外観要件、腐食環境、組み立て適合性、コーティング厚さ、マスキング、および検査方法によって選択する必要があります。コーティングは単なる色の選択ではありません。完成部品の外観、耐食性、他の部品との適合性、梱包・輸送中の耐久性に影響します。
バイヤーは通常、ダイカスト部品に粉体塗装、塗装、めっき、化成処理、またはその他の保護仕上げが必要な場合にこのトピックを検索します。部品はアルミニウムまたは亜鉛製の場合があります。ハウジング、カバー、ブラケット、ハンドル、モーター部品、照明部品、筐体、または装飾部品の場合があります。コーティングの選択は、鋳造、機械加工、組み立て後に部品が果たすべき機能に依存します。
主なリスクは、部品が設計・型製作された後に、コーティングを最終的な装飾ステップとして扱うことです。ダイカストでは、表面のポロシティ、押出ピン跡、パーティングライン、離型剤の残留、バリ、機械加工されたエッジ、トラップされたガスがコーティング品質に影響を与える可能性があります。コーティングの計画が遅れると、ピンホール、ブリスター、密着不良、色むら、マスキングの問題、または組み立て干渉が発生する可能性があります。
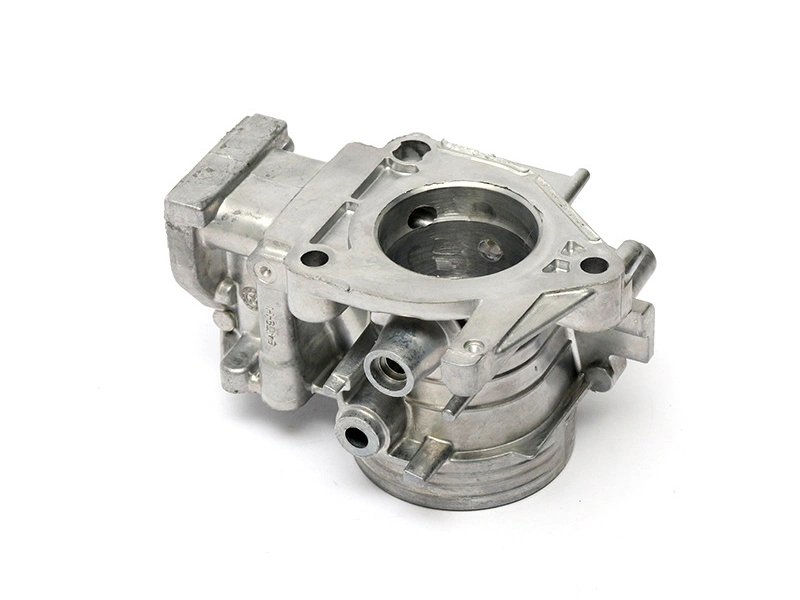
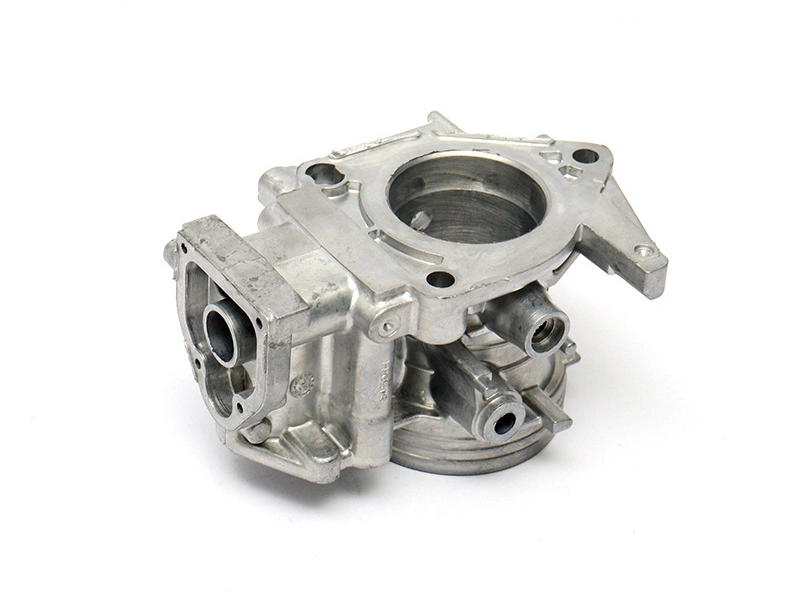
ダイカスト部品の主なコーティングオプション
ダイカスト部品の一般的なコーティングおよび仕上げオプションには、粉体塗装、液体塗装、めっき、化成処理、研磨、クリア保護仕上げがあります。粉体塗装と塗装は、色、耐食性、耐久性のある表面被覆が必要なアルミニウムダイカスト部品で一般的です。めっきは多くの亜鉛ダイカスト部品、特に装飾用金具や金属外観が必要な部品で一般的です。化成処理は、用途に応じて前処理または機能性保護層として使用される場合があります。
バイヤーは、部品材料、環境、最終用途に基づいてコーティングを選択する必要があります。屋外機器には耐食性が必要な場合があります。消費者向け部品には美観の一貫性が必要な場合があります。産業用カバーには耐久性のあるコーティングと耐傷性が必要な場合があります。ねじ山、ボア、シール面、接地エリアにはマスキングが必要な場合があります。見た目が良いコーティングでも、適合性を妨げたり、機能面を覆ったりすると失敗する可能性があります。
ダイカスト部品の場合、コーティングは表面処理と関連付ける必要があります。洗浄、バリ取り、研磨、ブラスト、前処理、乾燥は、コーティング材料自体と同じくらい重要です。
コーティングまたは仕上げ | 一般的な用途 | バイヤーが確認すべき点 |
|---|---|---|
粉体塗装 | アルミニウムまたは亜鉛部品の耐久性のあるカラー仕上げ | アウトガス、マスキング、厚さ、密着性 |
塗装 | 色、外観、軽量な仕上げ管理 | 色基準、表面欠陥、梱包 |
めっき | 装飾的または機能的な金属仕上げ(亜鉛に多い) | 表面品質、ピット、密着性、耐食性の期待 |
化成処理 | 前処理、耐食性または密着性のサポート | 材料適合性と性能要件 |
研磨 | 最終仕上げ前に可視面を改善 | 許容されるマーク、エッジ、外観限界 |
アルミニウムダイカスト部品のコーティング
アルミニウムダイカスト部品のコーティングは、多くの場合、耐食性、色、耐久性、外観に焦点を当てています。粉体塗装と塗装が一般的な選択肢です。鋳造表面が適切に準備され、仕上げ要件が生産前に定義されていれば、うまく機能します。屋外または工業用の場合、アルミニウム合金が有用な耐食性を持っていても、コーティングが必要な場合があります。
アルミニウムダイカスト部品は、ポロシティ、トラップされたガス、シリコンリッチ表面、離型剤残留物、機械加工されたエッジのために、コーティングに課題を生じる可能性があります。焼付け中に、トラップされたガスが粉体塗装にピンホールや気泡を生じる可能性があります。洗浄が不十分だと密着性が低下する可能性があります。鋭いエッジは被覆が薄くなる場合があります。外観面が重要な場合は、型製作前にゲート位置、押出ピン跡、パーティングラインを確認する必要があります。
アルミニウムダイカストの場合、バイヤーはコーティング工程をリリースする前に、可視面、コーティング色、光沢、テクスチャ、厚さ、マスキング領域、許容欠陥、梱包保護を定義する必要があります。
亜鉛ダイカスト部品のコーティング
亜鉛ダイカスト部品は、装飾的な外観、耐食性、触感のためにコーティングまたはめっきされることがよくあります。めっきは亜鉛金具や装飾部品で一般的ですが、外観と環境に応じて塗装や粉体塗装が使用される場合もあります。亜鉛ダイカストは細かいディテールを再現できますが、美観仕上げを受ける場合は表面を制御する必要があります。
バイヤーは、ピット、研磨痕、パーティングライン、バリ、フラッシュ、取り扱いによる損傷に注意する必要があります。これらの欠陥はめっきや塗装で透けて見える可能性があります。生の亜鉛鋳物として許容できる部品でも、明るい仕上げ後には許容できない場合があります。可視部品の場合、仕上げサンプルは平らなパネルだけでなく、実際の鋳物で作成する必要があります。
亜鉛ダイカストの場合、コーティングまたはめっき要件をRFQに含めて、型製作、表面処理、梱包が最終的な外観をサポートできるようにする必要があります。
ダイカスト部品のコーティング前の表面処理
表面処理は、合格するコーティングと不合格のコーティングを分けることがよくあります。ダイカスト部品は、コーティング前にトリミング、バリ取り、洗浄、脱脂、ブラスト、研磨、化成処理、予熱、または乾燥が必要な場合があります。正しい前処理は、材料、コーティングタイプ、表面状態、最終用途によって異なります。
洗浄は、油、離型剤、機械加工クーラント、取り扱い残留物を除去します。バリ取りは、鋭いエッジと緩んだバリを除去します。ブラストは表面テクスチャを改善したり欠陥を除去したりできますが、外観または精密エリアでは制御する必要があります。研磨は可視面を準備できます。前処理は密着性と耐食性を向上させることができます。
コーティング要件のある部品の場合、サンドブラストまたは他の準備ステップは、テクスチャ、エッジ、可視外観を変える可能性があるため、慎重にテストする必要があります。
準備ステップ | 重要な理由 | 無視した場合のバイヤーのリスク |
|---|---|---|
洗浄 | 油、離型剤、クーラントを除去 | 密着不良またはコーティング不良 |
バリ取り | 鋭いエッジと緩んだバリを除去 | エッジのコーティングが薄い、または仕上げ後にバリが残る |
ブラスト | 表面テクスチャと準備を制御 | テクスチャの不一致または寸法上の懸念 |
研磨 | 最終仕上げ前に可視面を改善 | コーティングまたはめっきを通してマークが見える |
前処理 | 密着性と耐食性を向上 | ブリスター、腐食、または耐久性の低下 |
マスキング、コーティング厚さ、組み立て適合性
コーティングがねじ山、ボア、シール面、接触パッド、または基準面に達すると、組み立て適合性に影響を与える可能性があります。バイヤーは生産前にマスキング領域を定義する必要があります。ねじ穴にはプラグが必要な場合があります。ボアにはキャップが必要な場合があります。シール面にはテープ、カスタムマスク、または部品に応じて仕上げ後の機械加工が必要な場合があります。コーティング厚さが合わせ面に許容される場合、公差スタックにその厚さを含める必要があります。
マスキングはコストと再現性にも影響します。シンプルな装飾カバーはマスキングがほとんど不要な場合があります。多くの穴、シール面、接地エリアがある機械加工されたハウジングは、詳細なマスキング指示が必要な場合があります。バイヤーは、仕上げ中に発見するのではなく、マスキングを見積もりに含める必要があります。
コーティング厚さは、保護、外観、または適合性に影響する場合に検査する必要があります。薄すぎるコーティングは耐久性の期待に応えられない可能性があります。厚すぎるコーティングは組み立てを妨げる可能性があります。これは、部品が筐体、ハウジング、機械アセンブリ、または電気インターフェースで使用される場合に特に重要です。
ダイカストコーティングの検査とサンプル承認
コーティング検査には、外観、色、光沢、テクスチャ、厚さ、密着性、被覆率、マスキング精度、梱包状態を含める必要があります。用途によっては、バイヤーはコーティング後の腐食試験、耐傷性試験、耐衝撃性試験、または機能適合チェックを要求する場合もあります。外観の許容基準は明確に文書化する必要があります。バイヤーとサプライヤーは表面欠陥の判断が異なる場合があるためです。
サンプル承認は、可能な限り実際のダイカスト部品を使用する必要があります。フラットパネルは色比較には役立ちますが、鋳造ポア、パーティングライン、機械加工エッジ、マスキングされたねじ、梱包リスクを示しません。仕上げマスターサンプルは、繰り返し生産のために保管する必要があります。コーティング工程が変更された場合、サンプルを再承認する必要がある場合があります。
塗装部品の場合、塗装要件には、色基準、欠陥限界、梱包保護を含める必要があります。完成部品は、バイヤーが受け取る最終状態で検査する必要があります。
バイヤーがコーティングRFQに含めるべき項目
ダイカスト部品のコーティングRFQには、材料、鋳造プロセス、部品図面、3Dモデル、コーティングタイプ、色、光沢、テクスチャ、厚さ、マスキング領域、外観面、許容欠陥、腐食要件、検査方法、梱包要件、目標数量を含める必要があります。コーティング前に機械加工が行われる場合は、機械加工面とコーティング不要領域を明確にマークする必要があります。
RFQには、部品が組み立て可能な状態で届く必要があるかどうかも記載する必要があります。ねじが清潔である必要がある、マスクを除去する必要がある、ラベルを貼る必要がある、または表面を保護する必要がある場合、これらの詳細は見積もりに含める必要があります。バイヤーが完全な仕上げ前に承認を必要とする場合、サンプル承認のタイミングをスケジュールに含める必要があります。
Newayは、鋳造品質、機械加工、表面処理、マスキング、検査、梱包を調整して、ダイカスト部品のコーティングをバイヤーが調整できるよう支援します。これにより、バイヤーは部品を保護し、組み立てや外観の問題を生じないコーティングを承認できます。
ダイカスト部品のコーティング不良リスク
ダイカスト部品のコーティング不良は、通常、鋳造表面と仕上げプロセスの不一致に起因します。焼付け中にトラップされたガスが逃げるとピンホールが発生する可能性があります。表面汚染やアウトガスがコーティングを金属から押しのけるとブリスターが発生する可能性があります。洗浄や前処理が不十分だと剥離が発生する可能性があります。鋭い角やバリの周りにエッジの被覆不良が発生する可能性があります。仕上げ後にピット、フローマーク、押出ピン跡、研磨傷が残っていると外観不良が発生する可能性があります。
バイヤーはこれらの問題を仕上げの問題としてのみ扱うべきではありません。多くのコーティング不良は、鋳造および機械加工工程の早い段階で始まります。型製作はポアと表面マークに影響します。バリ取りはエッジに影響します。機械加工はクーラント残留物と露出した金属表面に影響します。梱包は完成部品が傷ついて到着するかどうかに影響します。したがって、コーティング計画には鋳造から出荷までの全チェーンを含める必要があります。
コーティング欠陥が発生した場合、根本原因を慎重に追跡する必要があります。鋳造表面、洗浄工程、予熱条件、またはマスキング方法が間違ったままであれば、再コーティングは問題を解決しない可能性があります。実用的なサプライヤーは、問題が鋳造関連、準備関連、コーティング関連、または取り扱い関連であるかを説明できる必要があります。
コーティング問題 | 考えられる原因 | バイヤーの管理ポイント |
|---|---|---|
ピンホール | アウトガス、ポロシティ、またはトラップされた汚染 | 予熱、鋳造品質、サンプル承認 |
剥離 | 洗浄または前処理の不良 | 表面処理仕様 |
エッジ被覆不良 | 鋭いエッジまたはバリ | バリ取りとエッジ処理の標準 |
色むら | コーティングプロセスまたは基材状態の不均一 | 仕上げマスターサンプルとバッチ管理 |
組み立て干渉 | ねじ山、ボア、または合わせ面へのコーティング | マスキング図面と仕上げ後検査 |
コーティングサンプル承認と繰り返し生産
コーティングサンプル承認は、生産に入るのと同じタイプのダイカスト部品を使用する必要があります。フラットパネルは色の方向を確認できますが、ポア、エッジ、機械加工穴、パーティングライン、マスキング面、テクスチャ付き鋳造エリアでのコーティングの挙動を証明することはできません。バイヤー承認のための最良のサンプルは、鋳造、機械加工、準備、コーティング、梱包を経た実際の部品です。
承認された仕上げサンプルは、生産基準として保管する必要があります。色、光沢、テクスチャ、許容ピット、傷、オレンジピール、フローマーク、パーティングラインの可視性、マスキング精度、梱包状態を定義する必要があります。数ヶ月後に繰り返し生産が行われる場合、サプライヤーとバイヤーは新しい部品を同じ標準と比較できます。
コーティング承認には機能チェックも含める必要があります。ねじは使用可能なままである必要があります。ボアは塞がれていない必要があります。シール面は清潔に保つ必要があります。接地または電気接触エリアは、必要な場合に保護する必要があります。部品は目視検査に合格しても、コーティングが間違った表面に達すると組み立てに失敗する可能性があります。
コーティングサプライヤーまたはプロセスルートの比較方法
バイヤーは、同じ部品状態と同じ受け入れ基準を使用してコーティングルートを比較する必要があります。あるサプライヤーは洗浄、前処理、マスキング、コーティング厚さ検査、梱包を含める場合があります。別のサプライヤーはコーティング適用のみを見積もる場合があります。これらは同じ範囲ではありません。バイヤーは、どの準備が含まれているか、どの欠陥が許容されるか、マスキングがどのように行われるか、厚さがどのように測定されるか、部品がどのように梱包されるかを尋ねる必要があります。
最も安いコーティング見積もりは、欠陥が再作業を引き起こしたり、組み立てエリアのクリーニングが必要になったりすると高額になる可能性があります。より強い見積もりは、前処理、治具管理、マスキング、検査、梱包を含むため、高く見える場合があります。生産部品の場合、これらの管理はコーティングのみの低価格よりも価値がある場合があります。
コーティングが外部委託されている場合、鋳造サプライヤーは仕上げ要件を把握している必要があります。鋳造中に作成された表面マーク、バリ、ポロシティは、コーティングサプライヤーが達成できることを制限する可能性があります。完成部品の考え方を持つことで、欠陥が発生した後に各サプライヤーが互いを責めることを防ぎます。
コーティングされたダイカスト部品の生産リリース
繰り返し生産の前に、バイヤーは図面改訂、材料、鋳造プロセス、機械加工特徴、準備ルート、コーティング仕様、マスキング方法、検査チェックリスト、梱包標準を固定する必要があります。これらの記録は一緒に保管する必要があります。いずれかの項目が変更されると、部品番号が同じでもコーティング結果が変わる可能性があります。
生産リリースでは責任も定義する必要があります。Newayが完成コーティング部品を供給する場合、鋳造、機械加工、コーティング、検査、梱包を1つのルートとして調整できます。バイヤーが別々のベンダーを使用する場合、バイヤーは鋳造、機械加工、コーティング間の引き渡し基準を定義する必要があります。コーティングがより可視的または機能的であるほど、この管理は重要になります。
コーティングされたダイカスト部品は、個別の生鋳造とコーティングタスクとしてではなく、最終コンポーネントとして承認される必要があります。これは、外観、適合性、長期的な再現性を保護する最も安全な方法です。
コーティング決定を変える材料の違い
アルミニウムと亜鉛のダイカスト部品は、常に同じコーティングロジックを使用するわけではありません。アルミニウム部品は、色、保護、屋外耐久性のために粉体塗装または塗装が必要なことがよくあります。亜鉛部品は、塗装や粉体塗装も使用できますが、めっきまたは装飾仕上げが必要なことがよくあります。バイヤーは、準備、密着性、外観、腐食要件を確認せずに、ある材料から別の材料にコーティングをコピーしてはなりません。
材料は検査にも影響します。アルミニウム粉体塗装部品は、アウトガスレビュー、厚さチェック、マスキング検査が必要な場合があります。亜鉛めっき部品は、外観レビュー、めっき被覆率、梱包保護が必要な場合があります。両方の材料で、密着性チェックと表面欠陥基準が必要になる場合がありますが、故障モードは異なる場合があります。
コーティング承認後に材料を変更する場合、仕上げを再レビューする必要があります。アルミニウムで承認された仕上げは亜鉛では同じように見えたり機能したりしない場合があり、亜鉛で承認された仕上げはプロセス変更なしにアルミニウムに転送できない場合があります。
コーティングされたダイカスト部品の受け入れ基準
受け入れ基準は、許容されるものと許容されないものを定義する必要があります。バイヤーは、外観検査の視距離、許容傷、ピット、色むら、光沢むら、露出金属、コーティングの蓄積、マスキングエッジ品質、梱包マークを指定する必要があります。これらの基準がないと、バイヤーとサプライヤーの両方がコーティングが妥当だと思っていても意見が異なる場合があります。
機能的な受け入れも含める必要があります。ねじはゲージまたはネジを受け入れる必要があります。ボアはクリアなままである必要があります。シール面は清潔に保つ必要があります。コーティングされた合わせ面はまだ組み立て可能である必要があります。コーティングが干渉を引き起こす場合、繰り返し生産前に問題を修正する必要があります。
これらの基準は承認されたサンプルと一緒に保管し、後で購入、エンジニアリング、品質チームが一貫してバッチを判断できるようにする必要があります。
ダイカスト部品のコーティング厚さ範囲
典型的なスクリーニング範囲は、適合性を保護するのに役立ちます:粉体塗装は多くの場合60〜120マイクロメートル、液体塗装は20〜60マイクロメートル、化成処理は約.5〜4マイクロメートル、無電解ニッケルは約10〜50マイクロメートル、ハードコート陽極酸化は約25〜75マイクロメートルです。最終仕様は、合金、前処理、露出、色、摩耗、および適用される標準によって異なります。
屋外プロジェクトでは、選択した仕上げをダイカスト用防食コーティングと比較する必要があります。
繰り返し接触する部品には、耐摩耗性コーティングの選択で説明されている別の証拠が必要です。
外観重視の製品は、装飾コーティング管理を使用して仕上げマスターを定義する必要があります。
コーティングの検証には、密着性についてASTM D3359またはISO 2409、塩水噴霧試験についてASTM B117またはISO 9227を使用できますが、RFQで合格基準を定義する必要があります。熱にさらされる部品は、ダイカスト合金の高温コーティング限界に対してスクリーニングする必要もあります。
いくつかの仕上げファミリーが可能な場合、陽極酸化、めっき、粉体塗装の比較は、バイヤーが正しいサンプルと検査ルートを定義するのに役立ちます。
ショートケース:コーティングされた亜鉛コントロールノブ
亜鉛コントロールノブには、黒色の美観仕上げ、コーティングされていないセットスクリューねじ、導電性の背面接触パッドが必要でした。最初のコーティング計画では、部品全体を1つの表面として扱いました。改訂された図面は、美観、マスキング、導電性ゾーンを分離し、ねじと導通チェックを含む実際の仕上げサンプルを要求しました。
バイヤーは、外観、マスキングエッジ品質、組み立て適合性を確認した後にのみコーティングルートを選択しました。これにより、締結や電気接触を妨げる可能性のある外観上許容できるコーティングを回避しました。
FAQ
