
亜鉛ダイカストのベゼル押さえリング:肉厚 0.8 mm と爪 1.2 mm
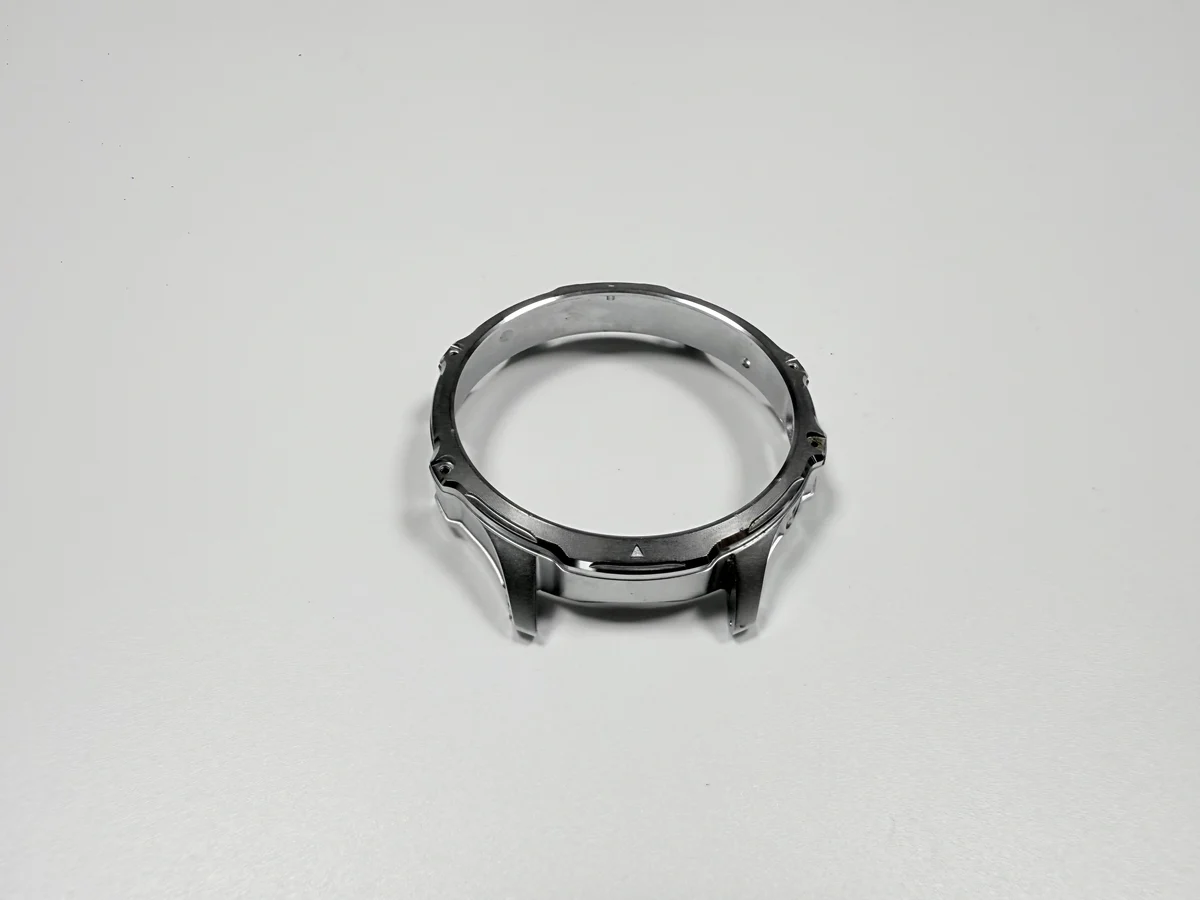
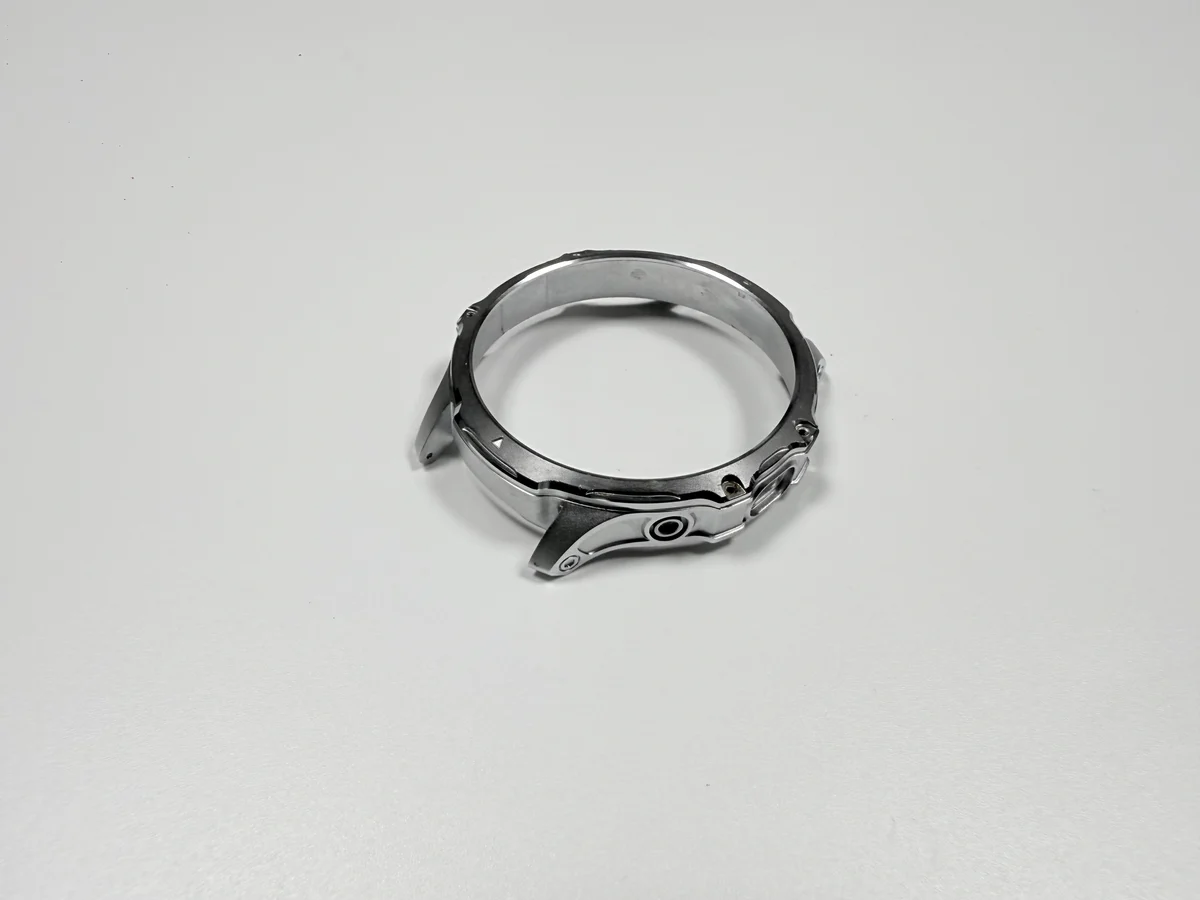
Zamak 5 のベゼル押さえリングは、外径 26 mm の環帯に肉厚 0.8 mm の壁と三本の内爪を持つ。一ショットで鋳造し、嵌合する寸法まで仕上げる。爪は風防の縁を押さえるために環帯の内側へ立てた突起で、ダイカストが決めるのはその根元である。そのあとの各工程が、メッキを終えた爪がまだ 1.2 mm を測れるかどうかを決める。
リングは風防を押さえ、ケースの口に嵌まり、二度目はない。その役目を支える目標は三つある。外径 Ø26.0 mm と 0/-0.05 mm の公差帯、爪高さ 1.2±0.05 mm、そして平面度 0.05 mm である。平面度は底面の反りを表す数で、底面が反れば圧入したリングは傾く。いずれも図面の目標値であって、初品の読み値ではない。
26 mm のリングをダイカストすると、何が置き換わるのか?
板から打ち抜いたステンレスリングを置き換える。この交換は、費用をプレスから金型へ移す。打ち抜き型は爪を一打ちで成形するので、爪を環帯からどれだけ高く立てられるかは、その一打ちに縛られる。鋳造は環帯と爪を同じショットで埋める。
代替案が手放すものは、それぞれ違う。ステンレスは亜鉛が受けない衝撃に耐えるが、薄板でこの爪を作ることは、公差の問題になる前にスプリングバックの問題になる。スプリングバックは、曲げた板が型から出たあとに戻る量である。樹脂リングは量産で安く、金属の表面と温度域を手放す。
重量は早い段階で決まる。亜鉛の密度を 6.6 g/cm³ とすると、26 mm のリングに 2.0 mm の環帯で、1.8±0.2 g の目標の近くに収まる。
1.8 g のリングに、なぜ 8 キャビティの型を使うのか?
単価の大半は機械時間で、8 個のリングが毎ショット型から出るからである。型は 8407 鋼の 8 キャビティで、設計目標は 500,000 ショット。一つのキャビティを埋めても 8 個を埋めても、一周期の費用は同じになる。
8 キャビティは、間違いも八倍にする。ゲートの位置が違う、オーバーフローが爪の根元を外す、とすれば、毎ショットの不良が八倍になる。直すのは型の仕事で、作業台の仕事ではない。
量が少ないうちは、一個あたりの型費が価格を支配し、打ち抜きリングが価格で勝つことがある。分かれ目は量の問題で、型を発注する前に見積もる。
リングが守るべき三つのインターフェースはどれか?
三つある。風防の縁を押さえる爪の先端、ケースの口に接する外径、ケースの座面に当たる底面で、この底面が基準を兼ねる。基準は、寸法を測り始める面である。
基準は数字の意味を決める。外側の環帯から読めば、結果は治具に従う。底面から読めば、その数は部品そのものを語る。
爪は 120° ごとに置き、位置は Ø0.1 mm の目標で管理する。三本が同時に当たるようにするためである。一本だけ高い爪は圧入力のすべてを受け持ち、荷重を一身に受けた根元は、割れの起点になる。
型を切る前に、どの寸法を固定するのか?
五つある。外径、肉厚、爪高さ、爪位置、平面度である。型を切ったあとに一つを変えるのは金型の手直しで、その費用は一度きり、注文数に薄くはならない。
外径は供給者を試す。Ø26.0 mm で 0/-0.05 mm は片側だけの帯なので、リングは小さくなる方向にしか出せない。ニッケルを片面 3–5 µm 載せると、直径では 0.006–0.010 mm が加わる。計算値である。Cu/Ni/Cr の積層なら 0.026–0.041 mm が加わり、その大半がこの帯を食う。
だから図面には、メッキ前かメッキ後かを書く。膜の指示がない完成寸法は、型屋とメッキ屋に別々の推測をさせる。その差はゲージではなく、プレスで表に出る。
| 項目 | 図面の目標 | 許容範囲 | 確認方法 |
|---|---|---|---|
| 外径 | Ø26.0 mm | 0/-0.05 mm | リングゲージ(通し・止まり) |
| 環帯の肉厚 | 0.8 mm | ±0.05 mm | 環帯をまたぐマイクロメータ |
| 爪高さ | 1.2 mm | ±0.05 mm | ハイトマイクロメータ |
| 爪位置 | 120° 割り出し | Ø0.1 mm | 位置ゲージ |
| 平面度 | 0.05 mm | 最大 0.05 mm | 定盤とシックネスゲージ |
0.8 mm の壁を、湯境なしでどう埋めるのか?
熱い型と短い周期で埋める。射出圧力だけでは埋まらない。Zamak 5 は一般に、湯温 400–420 °C、型温 150–180 °C、増圧 20–30 MPa、周期 15–25 s で回す。増圧は、型を満たしたあとに圧を足して収縮分を押し込む工程である。この窓の外では、0.8 mm の環帯が凍る。
湯境はコールドシャットともいい、先に表皮を作った流れと、あとから来た流れが出会った跡に残る継ぎ目である。リングではゲートの反対側に出て、研磨がそれを開くまで、毛のような線に見える。
8 キャビティは窓を狭くする。8 個すべてが一周期のうちに埋まるからである。この薄さでの試し打ちは型の費用に含めておく。リブやボスに通じる考え方は、薄肉鋳造の指針にまとめてある。
オーバーフローを爪の根元の外側に置くのはなぜか?
根元が最も薄い断面で、最後に凍るからである。収縮するあいだ、金属を引き込む先が要る。中央ゲートは環帯を外へ向かって埋め、各根元の外側のオーバーフローがその体積を支える。オーバーフローは、余った金属と冷えた金属を型の外へ逃がす小さなポケットである。
オーバーフローを内側へ移すと、根元は後ろに何もないまま密閉される。爪の付け根に引け巣(収縮でできる空洞)ができ、そこに空いた穴が、根元の曲がりと破断のどちらになるかを決める。
ゲートとオーバーフローは、ここでは一つの決定である。どちらも型の中にあり、どちらもレイアウト上の設計目標で、トリムでは取り戻せない。
どの面が、切削ではなくトリムで仕上がるのか?
爪の先端、ゲートの跡、オーバーフローを切った下の環帯は、バレルバリ取りのあとに来るトリムステーションで落とす。バイトは爪に触れない。0.8 mm の壁に立つ 1.2 mm の爪は、刃から逃げるようにしなるからだ。
爪高さはトリムで決まる。各先端を 1.2±0.05 mm に切ってから、ハイトマイクロメータで読む。ノギスは使わない。薄い縁に当てたジョーは、面と一緒にバリを読む。
この数を動かすものが二つある。爪のキャビティの型摩耗と、作業台での切り過ぎである。短く切った爪は足せないので、高さは一本ずつ確認する。
爪のトリムが研磨より先に来るのはなぜか?
工程の並びがトリムを先にし、研磨を後にしているからである。バフはトリムのバリを閉じる。逆にすれば、作業台が研磨済みの面にバリを開くことになる。二つを入れ替えると、切った縁が研磨済みの環帯の上に裸で残る。
二度手間が隠れた費用になる。トリムと、平面度 0.05 mm を保つためのならしは、どちらもメッキの前に終わる。0.8 mm の環帯にもう一度手を入れることは、その平面度に逆行する。
この順序は工程表の列に従っている。同じ製品の別の工程表は研磨を先に書いていて、二つは突き合わせられていない。型を出す前に、順序を確認する。
メッキ後の押さえリングは、どの試験で合格になるのか?
見るのは密着、耐食、膜厚の三つで、試験は熱衝撃、塩水噴霧、X 線である。ニッケルは片面 3–5 µm が標準、Cu/Ni/Cr の積層は合計 13.1–20.3 µm で、こちらは計算値である。どちらの数も、内側のキャビティを語らない。
内側が弱点になる。キャビティが電流を遮るので、内壁の膜は外側の環帯より薄い。見た目は覆われていても、内面が 3 µm の下限を下回ることがある。だから膜厚は X 線で読み、その前段のメッキはダイカスト部品のメッキに整理してある。
ASTM B571 の熱衝撃は、密着しなかった膜を膨れとして見つける。ASTM B117 の塩水噴霧 96 h は、表面に通じる多孔を見つける。どちらも見積もりの一行である。
| 試験 | 規格 | 合格 | 見つけるもの |
|---|---|---|---|
| 熱衝撃 | ASTM B571 | 膨れなし | 密着の失敗、残液 |
| 塩水噴霧 | ASTM B117 | 96 h、素地露出なし | 表面に通じる多孔 |
| 膜厚 | X 線 | 内面 3 µm 以上 | キャビティで失われた被覆 |
| 圧入 | 作業台試験 | ケースと組んで 80–200 N | 行き過ぎるストローク |
圧入力を合格基準としてどう使うのか?
相手ケースと組んだ作業台で、帯として読む。80–200 N である。80 N を下回ると、リングは風防の下で浮くか回る。200 N を上回ると、爪の根元は断面が受けられない荷重を負う。外観検査を通りながら、割れを抱えたリングができる。
力はリングではなく、二つの部品の組に属する。摩耗したケースで確かめたリングは低く読めて合格し、同じリングが新しいケースでは帯の外に出る。基準用のケースを一つ決めておく。
事例は、これを飛ばす費用を示している。1,000 個のうち七本の根元が折れ、プレスは 320 N を測った。上限の 1.6 倍である。根元の R0.2 mm とストロークストッパで、同じ作業台の件数はゼロになった。
押さえリングをステンレス打ち抜きに戻すのは、どんなときか?
衝撃を受けるとき、あるいは浅いケースに収めるために肉厚を 0.8 mm 未満にするときである。ステンレスは断面あたりの強度が高く、薄板に根元付きの爪を切ることは、公差の問題を型からスプリングバックへ移す。
樹脂も出口になる。成形リングは量産で安く、腐食しない。手放すのはメッキ面と温度域である。
亜鉛の経路は、リングがケースの空洞の中で乾いたまま、二度と外されないあいだ成立する。塩、外せる裏蓋、分解整備が加われば算段が変わる。同じ合金の例はメッキした時計ケース枠にある。
押さえリングの見積もりには、何が入るのか?
四つの費目である。金型の償却、鋳造とゲート除去、トリムと研磨、メッキと出荷試験。1.8 g の部品では金属が最も小さい費目なので、重量で見積もると仕事の大半が抜け落ちる。
費目ごとに伸びる変数が違う。金型は注文数、鋳造はショット数と不良、トリムは一個ずつの爪高さ確認、メッキはラック(メッキ槽に部品を吊るす掛け具)の密度に従う。
トリム工程と圧入試験は、名前を挙げて求めるとよい。片方はバリ取りとして見積もられ、もう片方は、割れた根元を見つける組立ラインに任される。嵌合の側は後加工による組立嵌合と後加工の範囲にある。
FAQ
