
表圈环是什么?Zamak 5 压铸与压装
表圈环是压在镜面上、嵌进表壳口的那只环,它先是配合件,其次才是外观件。四个接口与三个数决定它能不能用:0.05 mm 圆度、0.03 mm 平面度,以及压装必须吸收的 18–27 µm Cu/Ni/Cr 镀层。
这是一只 Ø35.0 mm 的环,Zamak 5 按 ASTM B86 AC41A,高 1.8±0.05 mm,重 4.5±0.5 g,壁厚 1.5–1.8 mm。压铸给出形状;车削、抛光与电镀给出配合。
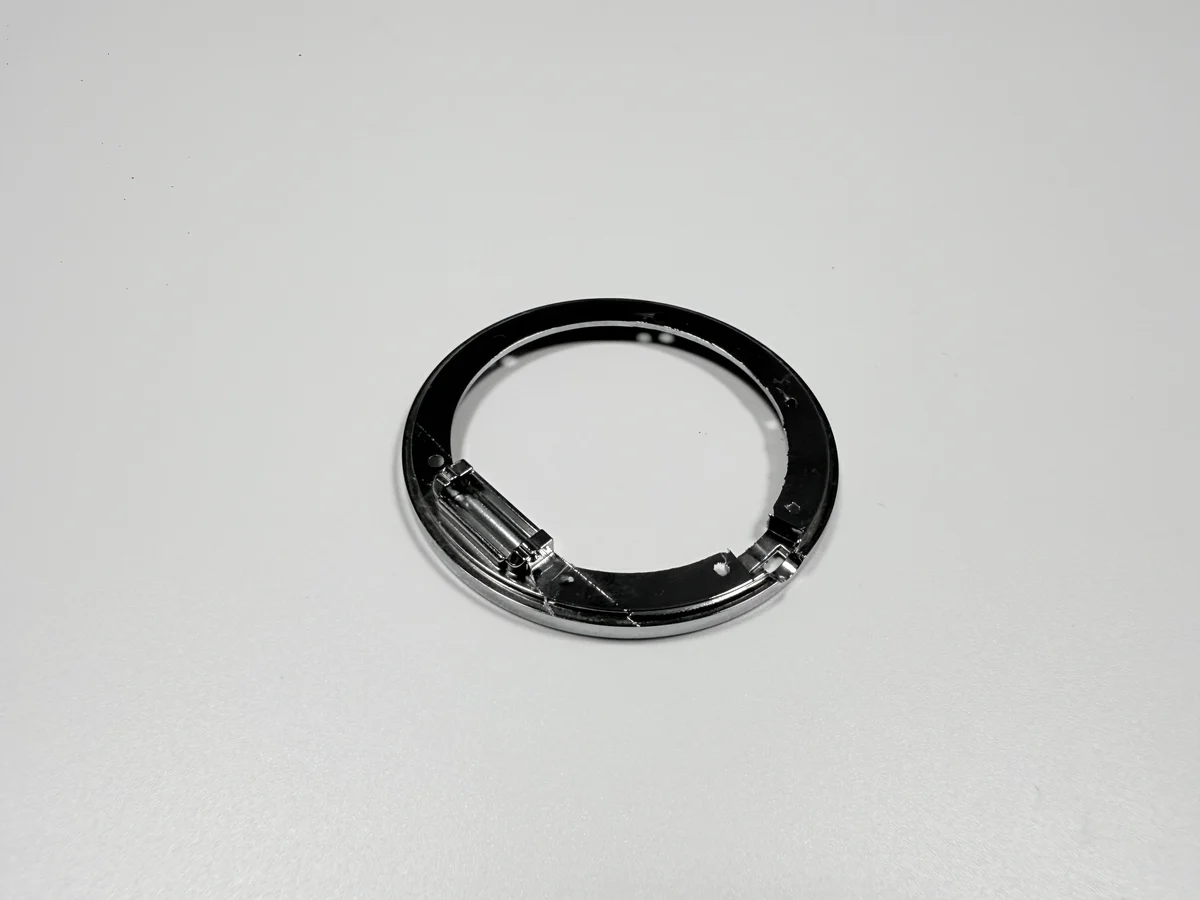
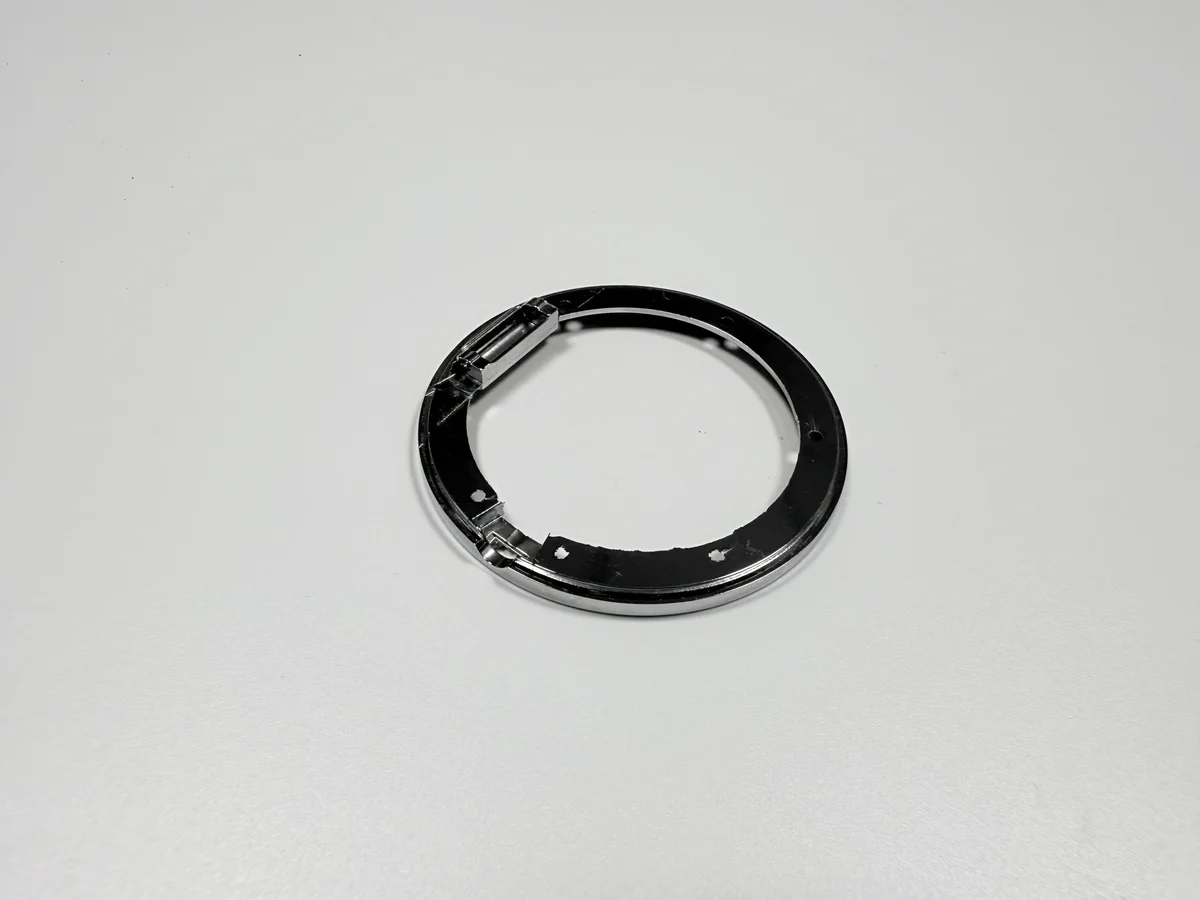
表圈环在表壳里固定什么?
环固定镜面,并封住镜面与表壳之间的缝。内台阶压在镜面边缘,外径配表壳口,环靠过盈加一点胶固定。
可见面是佩戴者看的那一面,抛过光、镀过层;承担配合的面是车出来的,藏在装配内部。
两件事互相拉扯:抛光面要轻拿轻放,压装要一条清楚的边。工艺的安排是,先做完外观面,再切配合面。
哪四个接口定它的公差?
四个:压镜面的内台阶、配表壳的外径、可见面,以及充当基准的内台阶面。
基准取台阶面,所有读数从这里起算。挪到外壁上,每次测量都会跟着夹盘走,因为卡爪就夹在那面壁上。
公差单跟着来。内孔给 +0.05/0 mm,因为它压镜面;外径给 ±0.1 mm,因为它进表壳;高度给 ±0.05 mm,因为尺寸链在它这里闭合。
为什么用 Zamak 5 压铸,而不是车出来?
因为带台阶和内孔的薄环,从实心料里切出来贵,压到近净成形便宜。Zamak 5 一次就填满 1.5–1.8 mm 的壁,车削只去掉带公差的那几个面。
车不锈钢得到更硬的环,但重量和成本都更高,硬币储蓄罐案例在另一个零件上说明了这一点。
压铸路线带一笔车削没有的固定成本:模具。一套按 400,000 模次设计的六腔模,只有订单把它摊开才划算。
1.8 mm 的壁为什么难守住 0.05 圆度?
因为壁薄到会在夹盘下变形。三爪夹这么薄的环,会把它夹成三角形,刀具在已经变形的本体上切出一个圆,卡爪一松,环又弹回去。
模具也有份:薄环冷却不均,出模时已经有点不圆,这个误差会被第一次车削照抄进去。
控制点在车削装夹:降低夹紧力,加一只支撑环,内孔与外径一次装夹车完,并在记录里注明读数是在夹具里取的还是自由状态下取的。
抛光会对 0.03 mm 平面度做什么?
抛光会花掉这笔预算:它跑在车削之前,抛轮去料不均,台阶面要的那点平面度,在台阶切出来之前就已经用掉一部分。
顺序是故意的。先切台阶,抛轮就会落到台阶上,而 1.8 mm 宽的面,没有哪个抛光工能用手守住 0.03 mm。
所以平面度在车削后用平板加塞尺检,所以图纸要写明这个标注落在哪一面。标错面的 0.03 mm 不算公差。
18–27 µm 的镀层怎么改变压装?
它把压装的余量吃掉。涂层落在内孔和外径上,0.02–0.05 mm 的过盈从两边被消耗掉。
折到直径上,单面 18–27 µm 变成 0.036–0.054 mm,比过盈带还宽,所以按成品内孔车好再去镀的环,装的时候就是太紧。镀层怎么叠写在电镀笔记里。
验收是在后处理阶段用配对表壳做 200–600 N 的试压。量具读的是金属,只有压机读的是金属加涂层。
浇口与溢流的位置怎么改变麻点?
它们决定最后那点金属在哪里凝固,缩孔就聚在那里。环形浇口配外圆一圈溢流,把冷金属往外推,推离可见面。
挪一个溢流,最后凝固的金属跟着挪。可见面下面的孔,抛光后变成麻点;落在后来被切掉的那层金属里的孔,就一起没了。
滚筒与抛光这一步修不了,因为它是从表面去金属,不是把下面的孔填上。
哪件量具能在镀前抓到 0.03?
平面度用平板加塞尺,圆度用圆度仪,镀前尺寸用内径量表,涂层用 X 射线,配合用试压。
这些读数要连测量阶段一起写进首件报告:镀后读的平面度含涂层,镀前读的不含。
试压是最后一道关,也是唯一能证明装配的那道,而它最常被漏在报价之外。
Zamak 5 表圈环为什么会失效?
三种情况会让它退出使用:一个它守不住的潜水等级、可见面上长时间的磨损,或者壁厚低于压铸需要的 1.5 mm。
涂层很薄,划痕一旦划到镍层,留下的痕抛光去不掉。汗液和摩擦在它的职责范围内,磕石头和海水不在。
一旦越过这条线,替代方案是不锈钢环或喷漆锌环,两者都会改动配合与表面。这个决定要在开模之前做,因为模具是锌路线的固定成本。
| 特征 | 目标 | 公差 | 量具 |
|---|---|---|---|
| 外径 | Ø35.0 mm | ±0.1 mm | 千分尺 |
| 内孔 | Ø32.0 mm | +0.05/0 mm | 内径量表 |
| 圆度 | 0.05 mm | 最大 0.05 mm | 圆度仪 |
| 平面度 | 0.03 mm | 最大 0.03 mm | 平板与塞尺 |
| 压入力 | 200–600 N | 200–600 N | 配表壳试压 |
把四个接口随图纸一起发过来。环就能对着量具和阶段报价,车削与电镀两步也按同一组数定价。
