A356-T6 分割軸受ハウジング:肉厚、内径、焼入れ歪みの逃がし方
この分割軸受ハウジング(二つの半割りに分かれ、ボルトで組み戻してから一体として中ぐりするハウジング)の図面は、A356-T6 で切ってある。このグレードは四つの問いに同時に答える。5〜8 mm の肉厚が鋼の金型で埋まるか、調質の工程で部品がどう動くか、Ø60 H8 の内径がきれいに削れるか、鋳物が屋内でどう振る舞うか、である。金属は A356(AlSi7Mg、GB/T 1173 ZL101A)の T6 調質(溶体化処理、焼入れ、人工時効の三工程)として、アルミ合金の注文で入る。
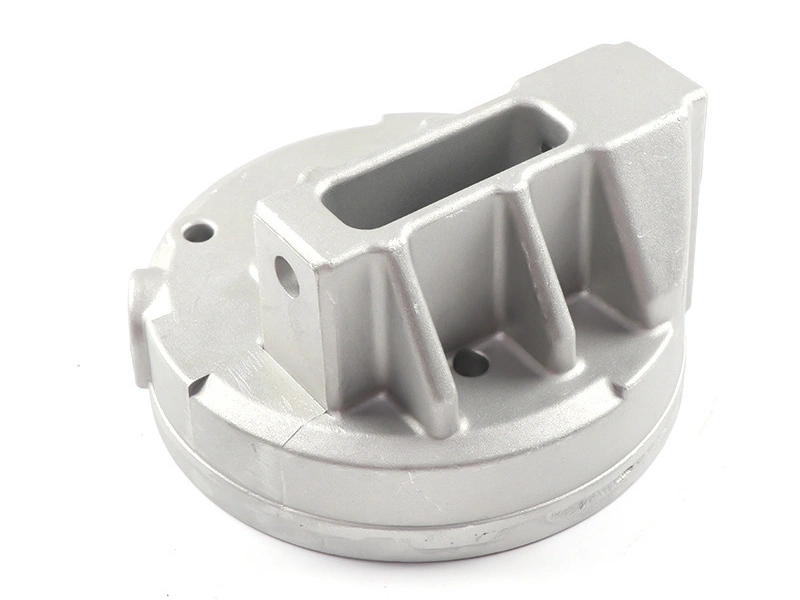
図面が固定するのは 120×95×70 mm、420±30 g、Ø60 H8 の内径である。どれも目標値で、試作の実測値ではない。金型、注湯、焼入れ、中ぐりのパスは、この数に合わせて組む。以下の数はすべて、図面の目標値、典型値、または鋳造所の承認待ちの範囲である。
A356 は、なぜ分割軸受ハウジングに向くのか?
A356 がこのハウジングに向くのは、ケイ素が流動性を 5〜8 mm の断面まで運び、マグネシウムが T6 調質を成立させるからである。鋼の金型は肉厚の両面から熱を奪うので、湯道(ランナー、溶湯の通り道)がまだ押している間に、断面は両側から凝固する。注湯は 700〜740 °C で、金型は 250〜350 °C に予熱する。温度は典型値で、鋳造所の承認待ちである。
硬さで選んでいるのではない。座と内径を鋳造の後に削るからだ。湯境(コールドシャット、溶湯が合わさらずに残る筋)なく断面を埋めるグレードは、中ぐりバイトに健全な金属を渡す。同じ理屈は電池モジュール向けの A356 ブラケットにも通っていて、薄い断面と削るインターフェースが一枚の図面に載っている。
T6 は、5〜8 mm の肉厚で何を変えるのか?
T6 は 535〜545 °C の溶体化処理、水焼入れ、155〜165 °C で 4〜6 時間の人工時効を加える。これも典型値で、鋳造所の承認待ちである。焼入れは、薄い肉厚が働く場所であり、代償を払う場所でもある。断面は調質を受けるのに十分な速さで冷え、歪むのにも十分な速さで冷える。
5〜8 mm の肉厚は均一に冷えない。座の側がフランジより質量を持つからである。内径と割り面は焼入れの後に動く。どちらも後から削るのはそのためである。焼入れが機械加工の前にあるので、動いた分は矯正ではなく削り代(加工で削る余裕として残す肉)として取り除かれる。厚い側と薄い側で冷え方が違い、その差が歪みとして残る。
なぜ A356 は ZL101A と同じ系統なのか?
ZL101A は、A356 と同じ Al-Si-Mg 系を GB/T 1173 で呼んだ名称である。だから図面はどちらの名前でも通り、検査証明書は両方を並べることがある。A356 は合金を、ZL101A は中国規格での呼びを、T6 は調質を指す。
A356 とだけ書いた図面は、規格と調質を開けたままにする。すると鋳造所は、自分の経路が支えるものを納める。合金、規格、調質を一行に並べれば、証明書も熱処理のサイクルも見積もりの根拠も、そこから決まる。名前が一つ欠ければ、見積もりの土台も一つ欠ける。
密度が固定されているとは、420 g のハウジングで何を意味するのか?
密度はグレードに属するので、重さは体積で決まる。120×95×70 mm の外形では、420±30 g という目標は肉厚の予算である。5〜8 mm の断面と、半円座まわりの質量がそれを決める。同じ系統の中で合金を変えるより、肉厚を変える方が重さは大きく動く。
計算を一つ置くと、重さの議論が締まる。外形は 798 cm³ で、420 g をそこに均すと、cm³ あたり平均 0.53 g になる。±30 g の帯で、その値は 0.49 から 0.56 の間を動く。この算術は鋳物の実重量ではなく公称寸法で回るので、合金を変えるより先に、肉厚の変更で動く。
図面が二つの数を並べるのはそのためである。重さでハウジングを比べる買い手は、肉厚を比べている。重さで値付けする鋳造所は、内径ではなく注湯を値付けしている。
内径に、なぜ削り代が要るのか?
鋳放しの肌は Ø60 H8 を保てない。だから内径は削り代を残して上がり、H8 の公差域(穴の許容幅)は削って出す。削り代が埋めるのは三つである。焼入れの残した歪み、二つの半割りのずれ、半割りをボルトで締めたときに出る締付け荷重。
半割りを一つの本体として中ぐりするので、削り代は一本の軸の一度のパスで落ちる。半割りを別々に中ぐりすれば軸が二本になり、二本の軸に圧入された軸受リングは片側で摩耗する。この段取りは後加工の範囲が持ち、基準の置き方は内径の心合わせの計画に書いてある。
| 特徴 | 図面の目標 | 許容範囲 | 確認手段 |
|---|---|---|---|
| 肉厚 | 5〜8 mm | 図面どおり | ノギス |
| 重量 | 420 g | 420±30 g | 秤 |
| 内径 | Ø60 H8 | 図面どおりの H8 | 三点式の内側マイクロメータ |
| 割り面 | 平面度 0.05 mm | 0.05 を超えない | 定盤とシックネスゲージ |
| 取付面に対する内径 | 0.05 mm | 0.05 以内 | 三次元測定機(CMM) |
| 表面 | Sa 2.5 | ISO 8501-1 の等級 | 比較片 |
厚い肉厚は、なぜ薄い肉厚より引けるのか?
引け(凝固の収縮で残る空洞)は質量に従う。5〜8 mm の帯の厚い側は、肉厚が半円座と合わさる場所にあり、その節(サーマルノード、熱が最後まで抜けない肉の塊)が最後に凝固する。押し湯(ライザー、凝固で縮む分を補う溶湯だまり)の道が閉じた後である。空洞は中ぐりバイトが削る面の下に開くので、鋳造所は健全な鋳物として通し、機械加工の側が跡を見つける。
Ø1 mm を超える穴はハウジングを廃却する。判定は目視で始め、機械加工の後に浸透探傷(染料を染み込ませ、開いた空洞を見る検査)で確かめる。手当ては注湯側の押し湯なので、安全のつもりで厚くした肉厚は引けの危険を買い、金属と廃却の二度払いになる。
T6 は、割り面に何をするのか?
焼入れは割り面を反らせる。だから平面を出すフライスのパスは、調質の後に置く。先に合わせ面を削って後から熱処理すれば、内径を載せる面が動き、0.05 mm の目標は中ぐりの前に消える。
成り立つ順序は、T6、割り面のフライス、半割りのボルト締め、中ぐりである。合わせ面の平面度は見た目の話ではない。二つの半割りが、内径を楕円に引かずに締まるかどうかを決める。
砂型のアルミは、いつ勝つのか?
砂型鋳造は、外形と一点物で勝つ。木型(型の原型)が安く、肉厚は厚いままで、どの面も削る前提の肌が上がる。砂型が手放すのは 5〜8 mm の管理と鋼の金型の肌で、それを埋める削り代は一個ごとに払う。
選択は量の問題である。鋳造でアルミを選ぶは、ほかの部品でも同じ交換を整理している。二度と繰り返さないハウジングに鋼の金型は要らない。5〜8 mm の肉厚を持つハウジングは、0.05 mm の内径の下に砂型の肌を欲しがらない。
鋳鉄は、いつ勝つのか?
鋳鉄が仕事を取るのは、剛性が重量より優先されるときである。同じ 120×95×70 mm の外形でも、鉄は別の重量級で上がり、それを載せるフレームはその荷重向けに組むことになる。鋳鉄は少ない肉厚でも内径を保つので、重いポンプやギアボックスはいまも鋳鉄を呼ぶことがある。
交換すると 420±30 g の予算を失い、腐食の経路も変わる。塗装した鉄のハウジングと、ブラストしただけのアルミのハウジングは、維持の仕方が違うからである。軸受荷重がアルミの断面に収まり、ハウジングが屋内に留まる限り、仕事は A356 に残る。
このハウジングで、なぜ陽極酸化を前提にしないのか?
最終の表面は ISO 8501-1 の Sa 2.5 までショットブラスト(投射材を当てる研掃)をかけ、内径と割り面は削ったままにする。陽極酸化(アルマイト、表面に酸化皮膜を作る処理)はこの部品では確定していない。図面が呼んでいないし、ブラストした鋳造面と削った内径では膜の乗り方が違うので、別の仕様と別のコストになる。
腐食への備えは、合金と屋内使用から来る。ハウジングは機械の内部で、油と振動の中で動き、屋外暴露は約束していない。だからブラストしただけの面が、途中の段階ではなく、指定された仕上げになる。
その背後の鋳造経路は重力鋳造に書いてあり、鋳造してから削るヒンジは、ヒンジの案件で、鋳造面と削った面の同じ分け方を見せている。
FAQ