ADC12 引張強さ:T6 で 400 MPa を目標にする条件
このロボットフレームで ADC12 の引張強さを 400 MPa とするのは、T6 を経たあとの目標値です。合金そのものが単独で備えている数値ではありません。ASTM B85 が決めるのは合金種別とその化学成分までで、490~510 °C の溶体化が 1.5 mm の壁に何をするかまでは書いていません。合金を選ぶのは鋳造材料の選定ですが、その数値を決めるのは炉、含ガス量、そしてテストバーです。
ASTM B85 が決める範囲と、決めない範囲
B85 はアルミニウム合金ダイカストの規格です。合金種別の一覧、種別ごとの化学成分の上限、そして引張特性を、別に鋳込んだテストバーの値として載せています。引張特性が載るのは、それを規定している種別だけです。B85 の証明書が答えるのは、溶湯の化学成分についての問いです。
部品そのものは、その外側にあります。B85 は、壁が 1.5 mm であること、金型がキャビティ 1 個であること、ゲートを切除したあとにフレームが T6 の炉へ入ることまで知りません。それは規格の抜けではなく、合金規格の文書が工程の文書ではないというだけのことです。その隙間を埋めるのが図面で、合金、熱処理、引張の試験方法を一枚に載せます。
ADC12 と A383:同じ合金、二つの呼び名
ADC12 は JIS H 5302 の日本側の合金です。A383 はそれに対応する ASTM B85 の合金で、どちらも高ケイ素で銅を含む同じダイカスト合金を指します。呼び名は二つの体系のあいだを行き来しますが、合格の判定は行き来しません。規格ごとに上限が決まっているので、片方の証明書がもう片方の証明書になるわけではありません。
ADC12 とだけ書いて止めた図面は、どの規格を根拠にするかを定めないままにします。すると鋳造側はどちらの体系でも証明できます。そうではなく、対で書いてください。JIS H 5302 の ADC12、または ASTM B85 の A383 です。ADC12(A383)の合金のページでは、工場が鋳る合金を扱っています。どの規格で証明するかを決めるのは、やはり図面です。
400 MPa は鋳放しより上の状態の値
400 MPa という数値は、T6 の工程を経たあとに書く目標値で、鋳放しの ADC12 フレームが持つ値ではありません。合金の定数でもなく、証明書が与えてくれる値でもありません。熱処理を書かずに 400 MPa だけを載せた発注書は、工場が実現できない条件を指定していることになります。
目標値も合格判定の値であることに変わりはないので、隣に試験方法が要ります。一般値として読まれると、鋳放しのままの見積と、炉を通していないテストバーでの不合格を招きます。炉を通さない部品は、記載する目標値が下がります。T5 に落とすと、炉のカードと一緒に図面の状態も変わります。
T6:溶体化 490~510 °C、時効 150~170 °C
T6 は、溶体化処理、焼入れ、人工時効の三つからなります。溶体化は 490~510 °C、時効は 150~170 °C です。窓の幅は計算すればすぐに出ます。510 − 490 = 20、20 ÷ 490 ≈ 4% で、25 °C ずれた炉はこの帯を外します。
焼入れ媒体、移送時間、保持時間は部品仕様では決まらないので、図面を出す前にサイクルを工場と確認します。二つの窓は一つの設定として読んでください。時効を 170 °C 側へ寄せると、強さを安定と引き換えにします。溶体化が 490 °C を下回ると、銅の多い相が固溶しきらず、時効に析出させるものが残りません。アルミニウムダイカストの熱処理のページでは、この機構を扱っています。
変数 | 値 | 単位 | 根拠 |
|---|---|---|---|
溶体化温度 | 490~510 | °C | 炉の記録、サイクルは工場と確認 |
時効温度 | 150~170 | °C | 同じ負荷の炉の記録 |
T6 後の引張目標 | 400 | MPa | 同じ溶解で鋳込み、ASTM B557 で引っ張るテストバー |
ジョイントボス部の壁厚 | 1.5 | mm | 図面、設計目標 |
含ガス量が T6 の可否を決める
ブリスターの原因は、鋳物の内部にすでに入っているガスです。490~510 °C ではそのガスが膨張し、表皮が軟らかくなり、最も薄い壁のところで膨れが持ち上がります。炉は指示どおりに動いていて、ガスを残したのは充填の側です。
だから含ガス量が T6 の関門になり、真空ダイカストを炉の前に置く理由もそこにあります。高速で充填する 1.5 mm の壁は、厚い断面より多くのガスを抱えます。充填の遠端は、コールドシャットや未充填が現れる場所です。ガスによるポロシティのマップでは、その空隙がどこに入るかを扱っています。
根拠は二つに分かれます。同じ溶解で鋳込み、ASTM B557 で引っ張るテストバーは、溶湯と炉の負荷を報告します。X線または CT は、空隙の位置を報告します。どちらも、ガスの多い鋳物を健全な鋳物には変えません。ブリスターの出たバッチは、保持時間を延ばすのではなく、充填へ戻ります。
1.5 mm の壁:合金が買うものと、払うもの
ADC12 が薄肉を充填できるのは、ケイ素量と流動性によるもので、このフレームでは 1.5 mm が設計目標です。合金が買うのは充填までです。工程の窓までは買えません。キャビティ 1 個、真空の補助、そして湯が最後に最も冷えて届く壁の遠端のオーバーフローは、別に用意します。
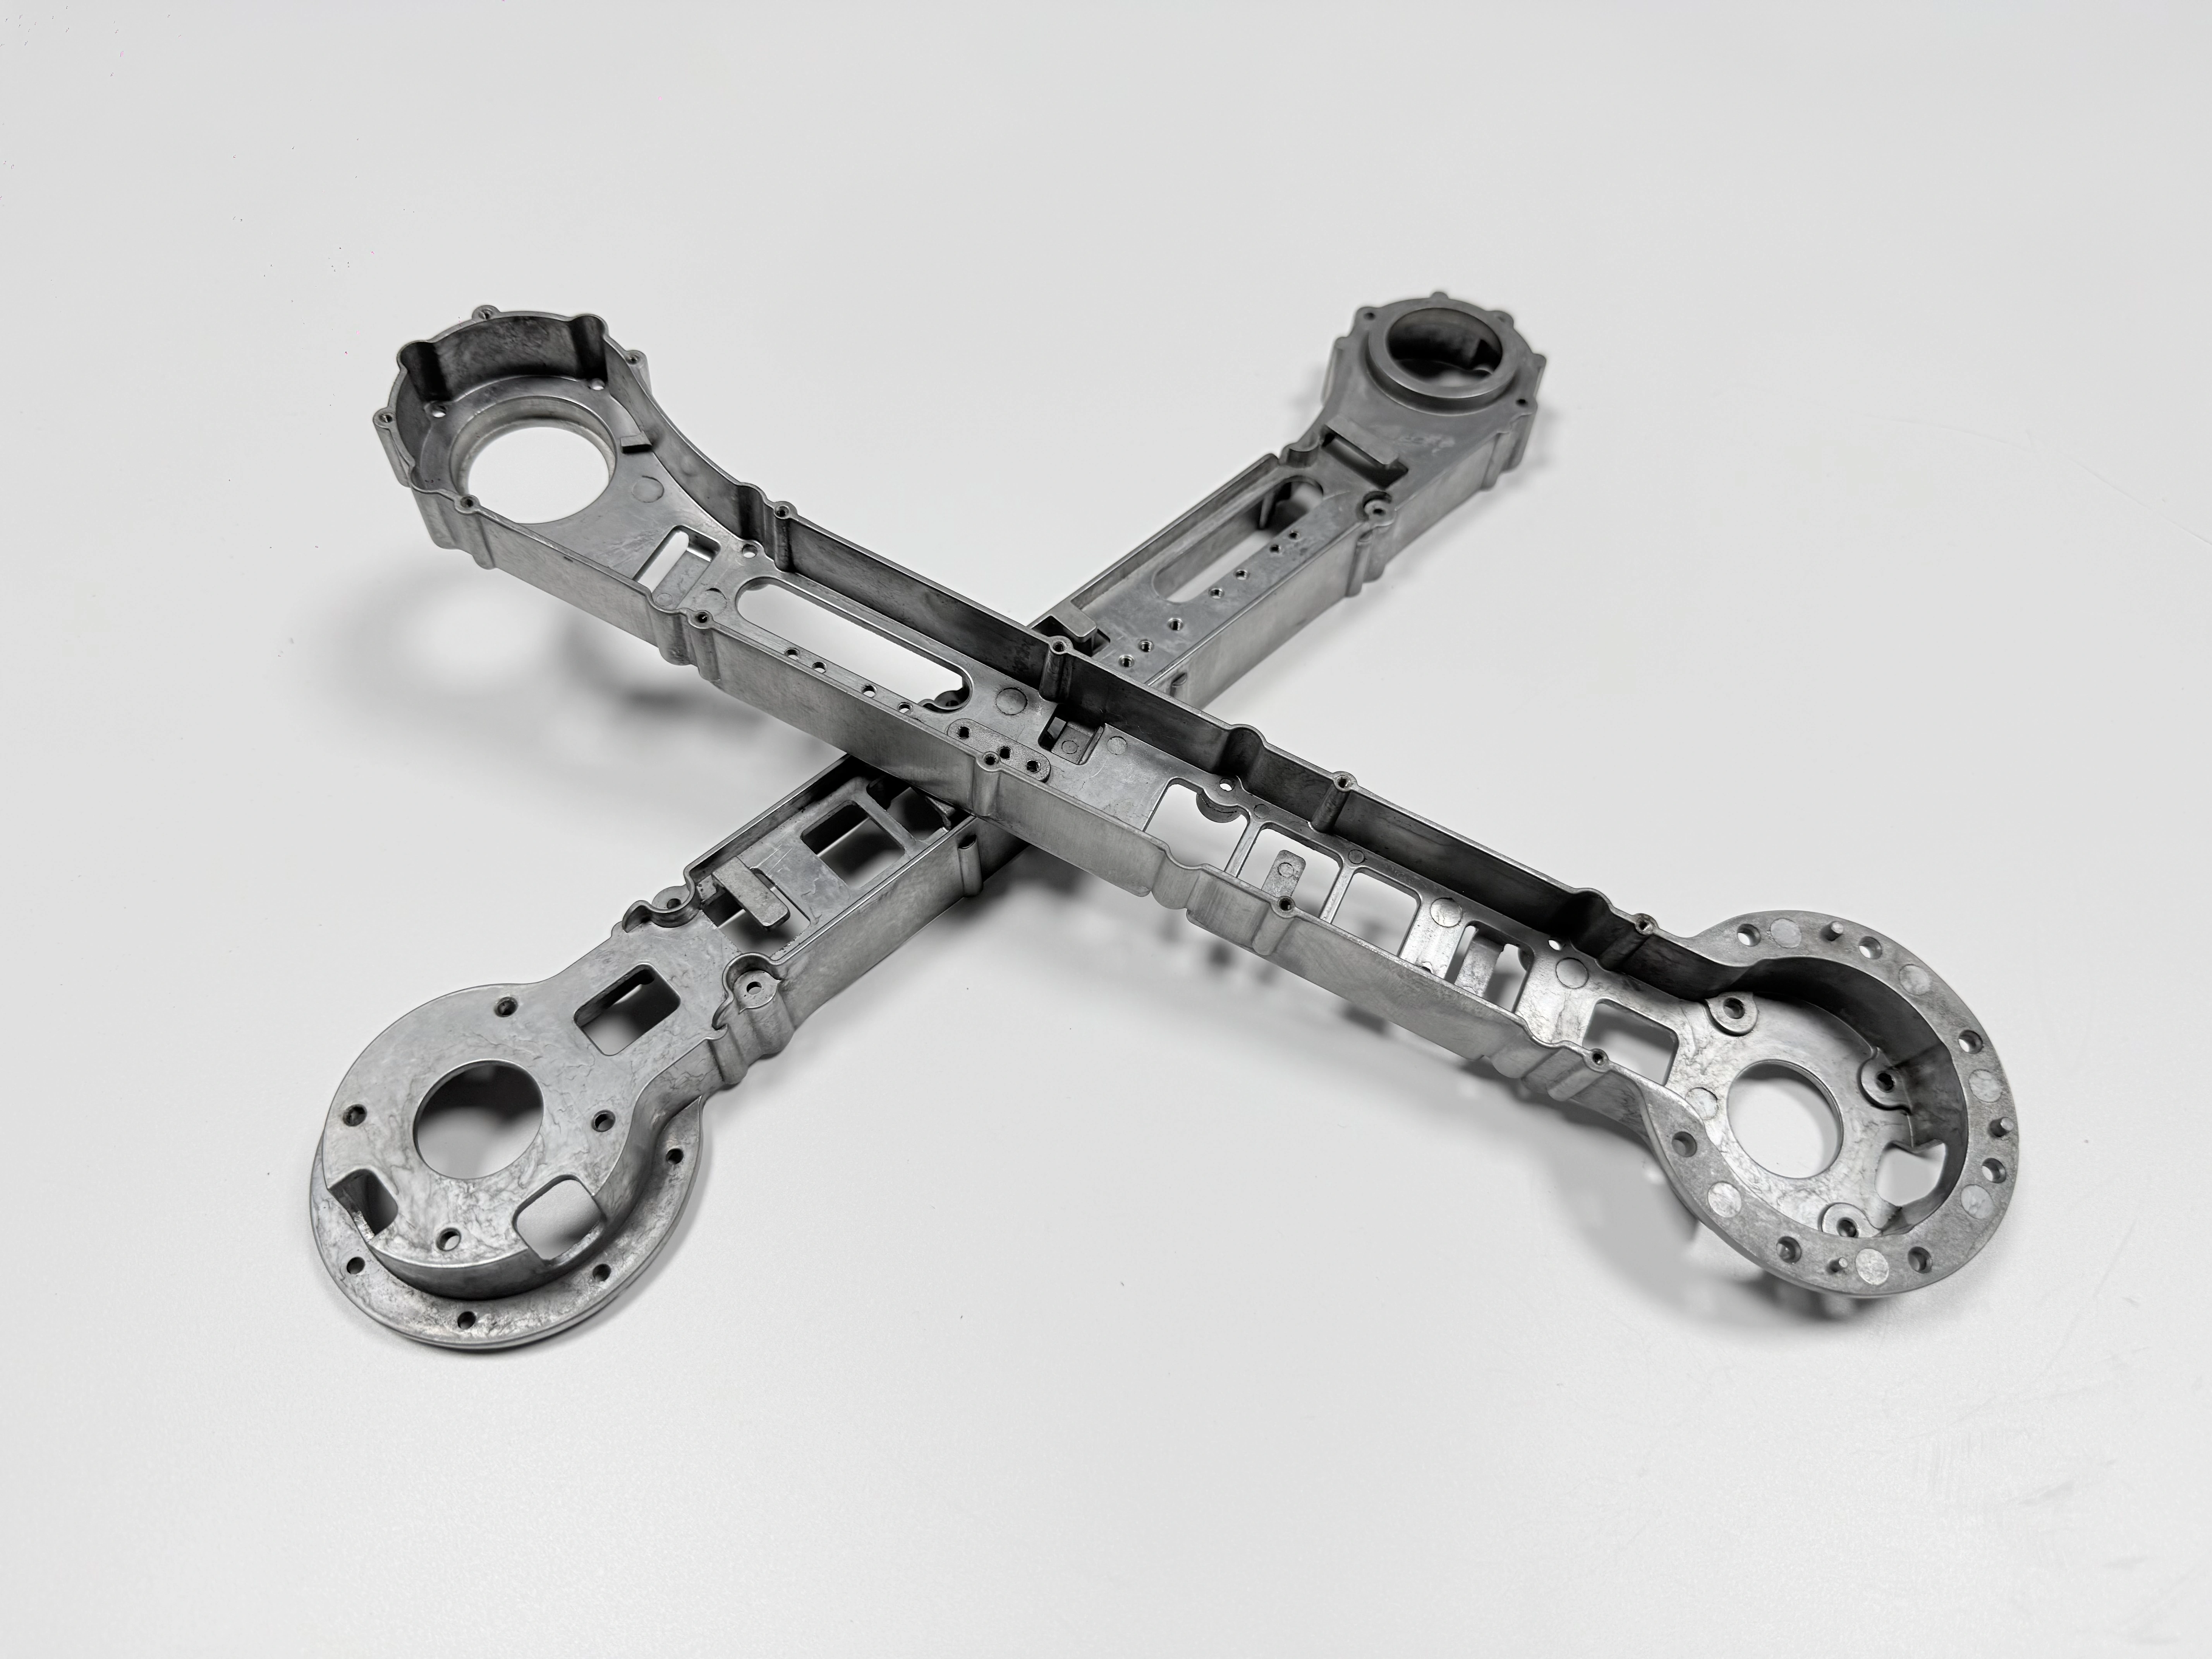
代償は、その壁にできないことに現れます。1.5 mm の鋳放しの壁は、データムにも座面にもなりません。ジョイント面はフレームを矯正したあとに削るので、壁は荷重を受け持ったまま形を保ち、座面は別の場所で削られます。薄肉の壁厚の議論が扱うのは筐体の壁ですが、荷重を受けるフレームでは、そこに T6 のサイクルと機械加工の工程が加わります。
要求項目 | 目標値 | 単位 | 担保する工程 |
|---|---|---|---|
T6 後の引張強さ | 400 | MPa | 熱処理と、同じ溶解のテストバー |
壁厚 | 1.5 | mm | 単一キャビティの真空充填 |
組立面 | ±0.02 | mm | 矯正ののち、CNC後加工 |
アーク陽極酸化の皮膜 | 未測定 | µm | 膜厚計、はめあいへのマスク |
焼入れの変形と ±0.02 mm
焼入れでは、1.5 mm の壁が先に冷え、ジョイントボスが最後に冷えます。その差が変形で、±0.02 mm を保つべき面に載ります。引張の目標を高くしても、この動きは止まりません。強さを出す焼入れが、その動きも出しているからです。
だから矯正は T6 と CNC後加工のあいだに置きます。フレームを削れる範囲へ戻し、残った応力は、切削が二度目に解放します。座面を矯正のあとに削るのはそのためで、データムは鋳放しの壁ではなく、機械加工した面から取ります。
ADC12 のアーク陽極酸化:ケイ素、皮膜、はめあい
アーク陽極酸化は、アルミニウムの基地から皮膜を作ります。電気めっきの下地層はなく、皮膜は表面の内側へも外側へも成長します。ADC12 はケイ素粒子を含み、その粒子は皮膜に加わりません。だから皮膜は粒子のあいだの基地に沿って成長し、一つの面でも厚さがむらに見えることがあります。皮膜厚さは未測定なので、ここに µm の数値は書きません。
はめあいへの影響は短く言えます。±0.02 mm に保った組立面が皮膜を受けると、もう ±0.02 mm ではありません。ねじ、はめあい、接地点、データムはアーク陽極酸化の前にマスクし、その一覧を図面に載せてください。漏れた項目が表に出るのは、皮膜ラインではなく組立です。
切削液と湿気:皮膜が受けるもの
フレームは産業用自動化の現場で、切削液と湿気に囲まれて働きます。皮膜はそれに耐える必要があり、その根拠として通常は塩水噴霧試験の結果を使います。規格と時間は、実測した皮膜に合わせて決める段階なので、図面には要求を書き、皮膜工場から数値が返るまで空けておきます。早い段階で時間数を書くと、あとで不合格が生まれます。試験が、誰も検証していない仕様を測ることになるからです。
ADC12 が溶接鋼や A356 に負けるとき
この工程の隣には、溶接構造の鋼と、重力鋳造の A356 という二つの選択肢があります。フレームが板と管の組み合わせで、溶接工場が金型なしで作れるなら、鋼が勝ちます。代償は質量、熱影響部、そして鋳造図面と合わなくなるデータムです。
T6 の結果が必要で、厚い断面を持てるなら、A356 が勝ちます。重力鋳造は金属に残るガスが少なく、合金も熱処理に対して余裕をもって応答します。代償はサイクルタイムと鋳放し公差です。ADC12 は 1.5 mm の壁と数量を保ち、ガスの経路を保てないとき、または断面を厚くせざるを得ないときに負けます。ADC12 高圧ダイカストの事例は、その経路が保てた場合を示しています。A356-T6 の熱処理のページは、反対側の条件を並べています。
FAQ