
アルミダイカスト ロボットフレーム:1.5 mm、±0.02 mm、T6
アルミニウムダイカストでつくるロボット外骨格フレームは、ADC12 で三つの要求を同時に抱えます。1.5 mm の壁厚、±0.02 mm に収めるジョイント座面、T6 熱処理の後で 400 MPa という目標値です。三つとも、一つの工程では決まりません。壁厚は金型に湯が充填されるあいだに、座面は焼入れのあとに、引張の目標値は炉のなかで決まります。三つを同時に保つ流れは、真空ダイカスト、ゲート切除、T6、矯正、CNC後加工、マスキング付きアーク陽極酸化、そして最終検査の順です。
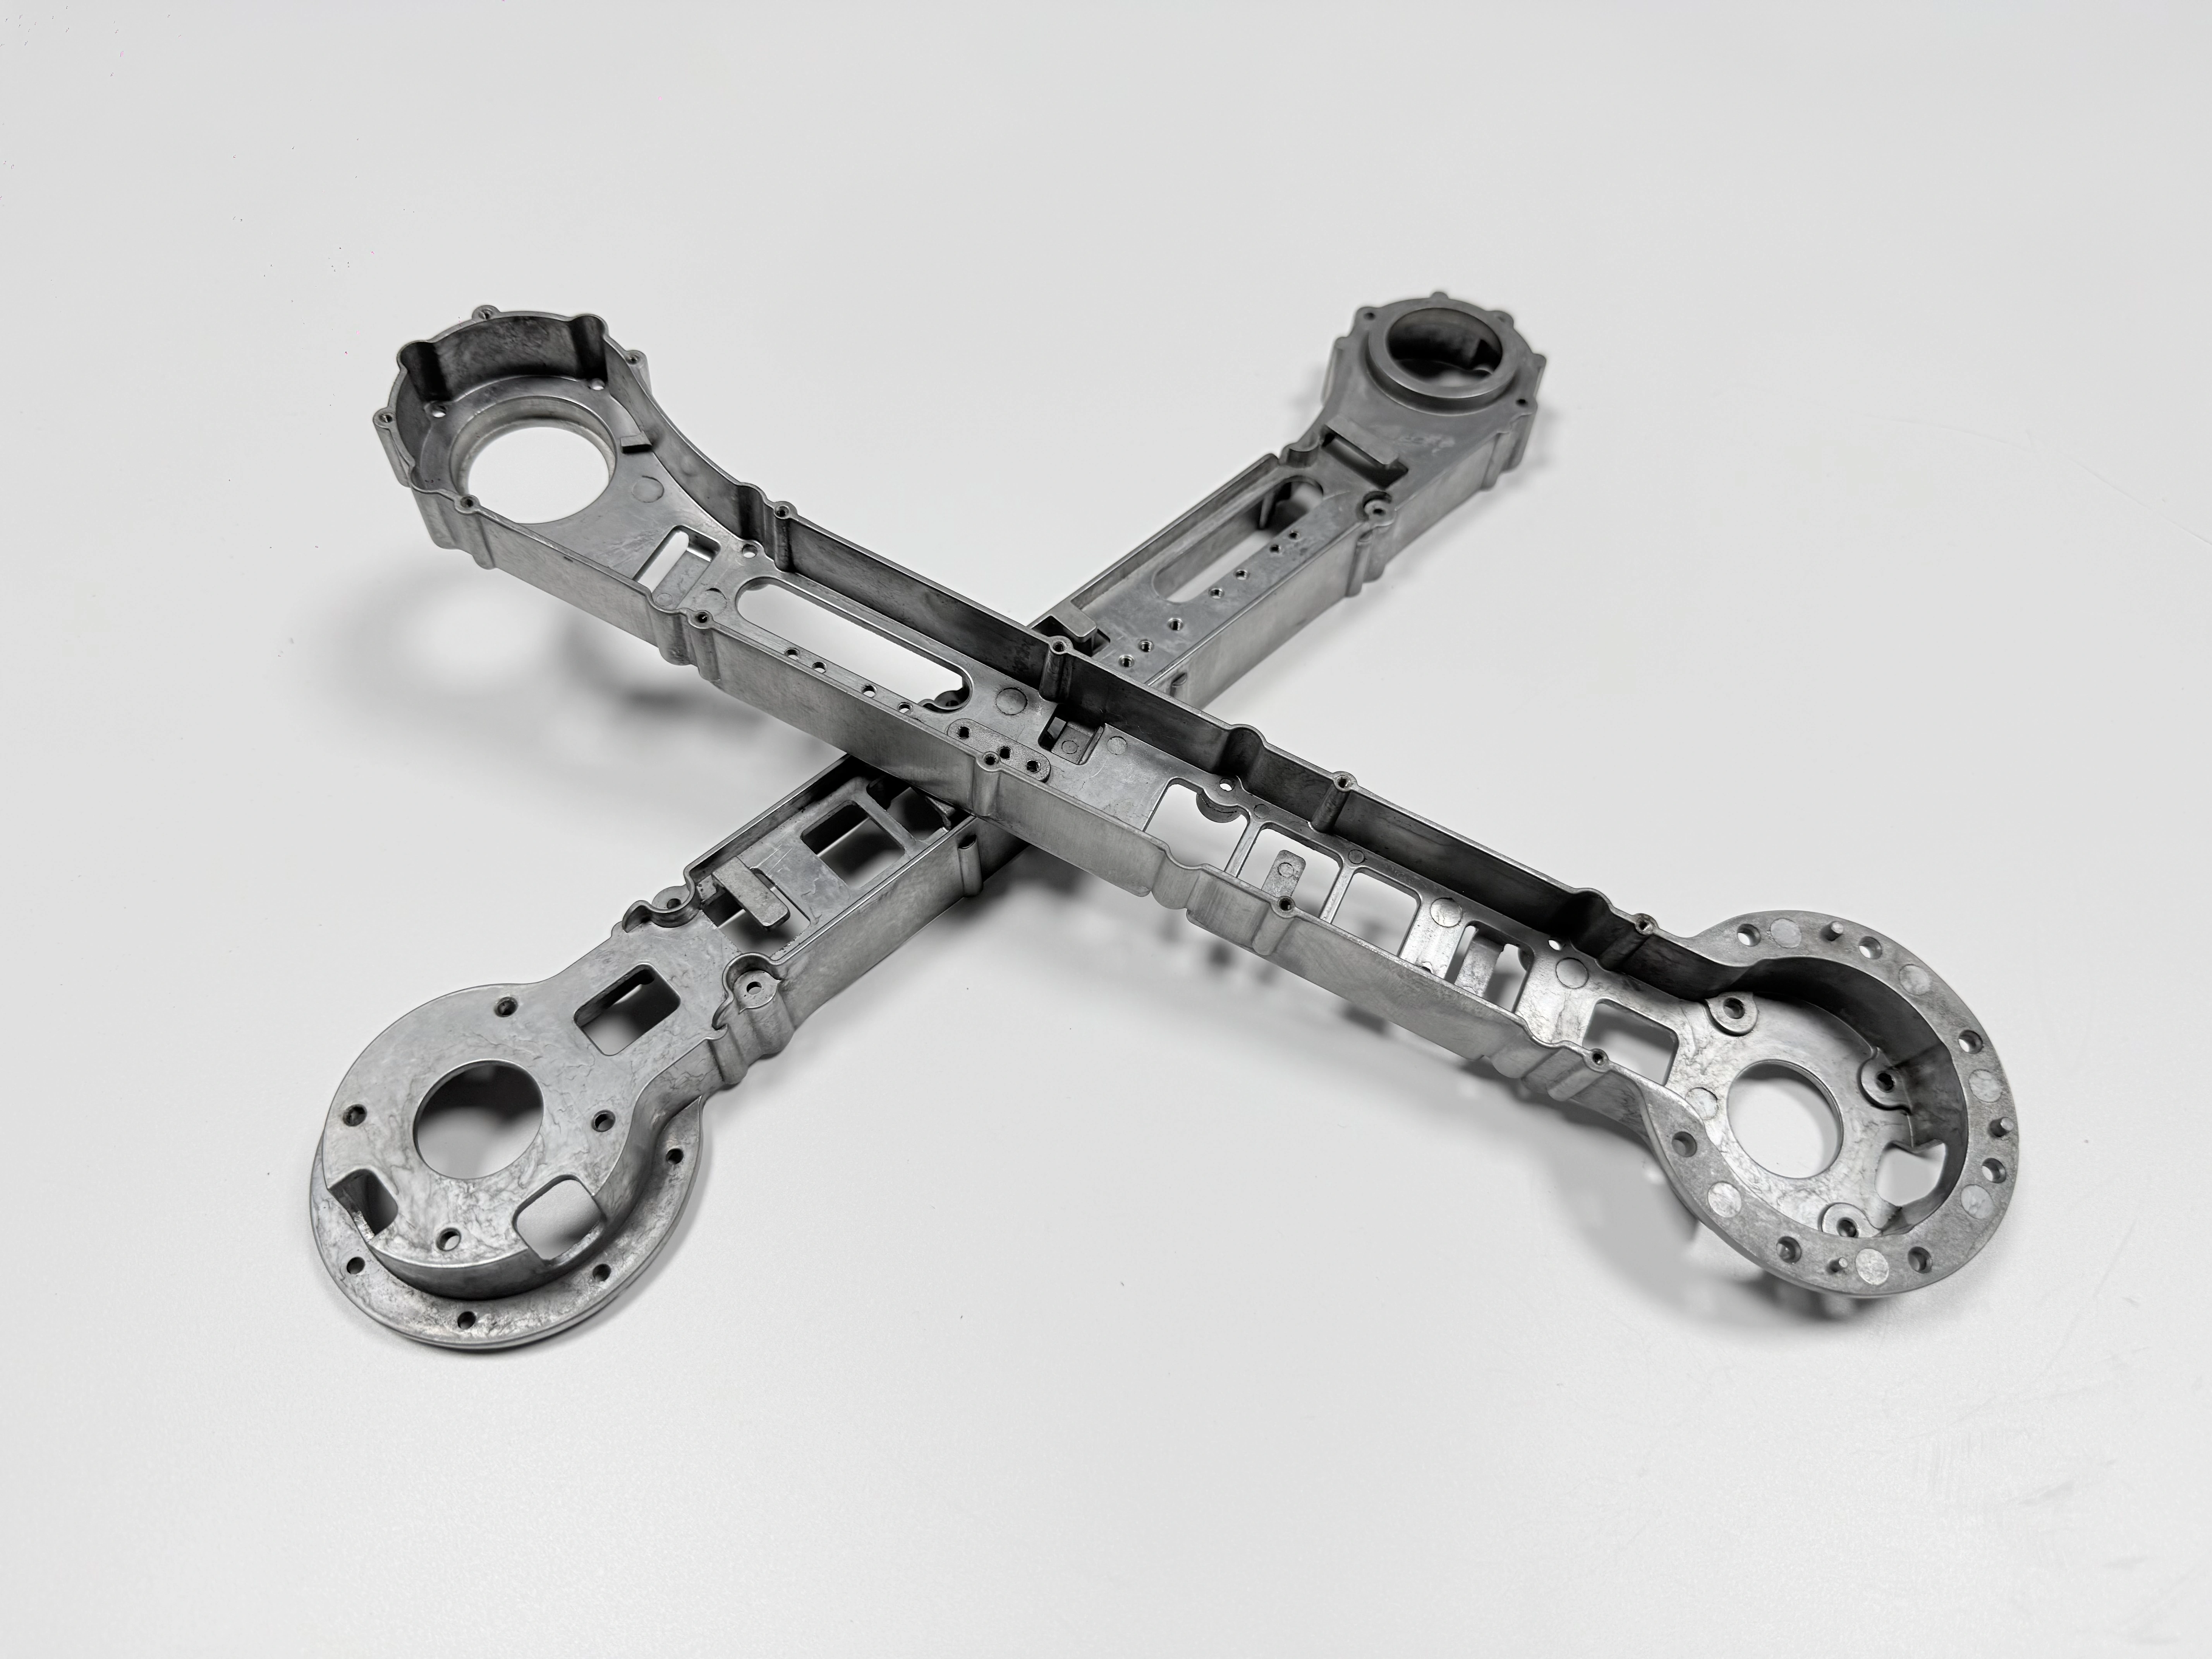
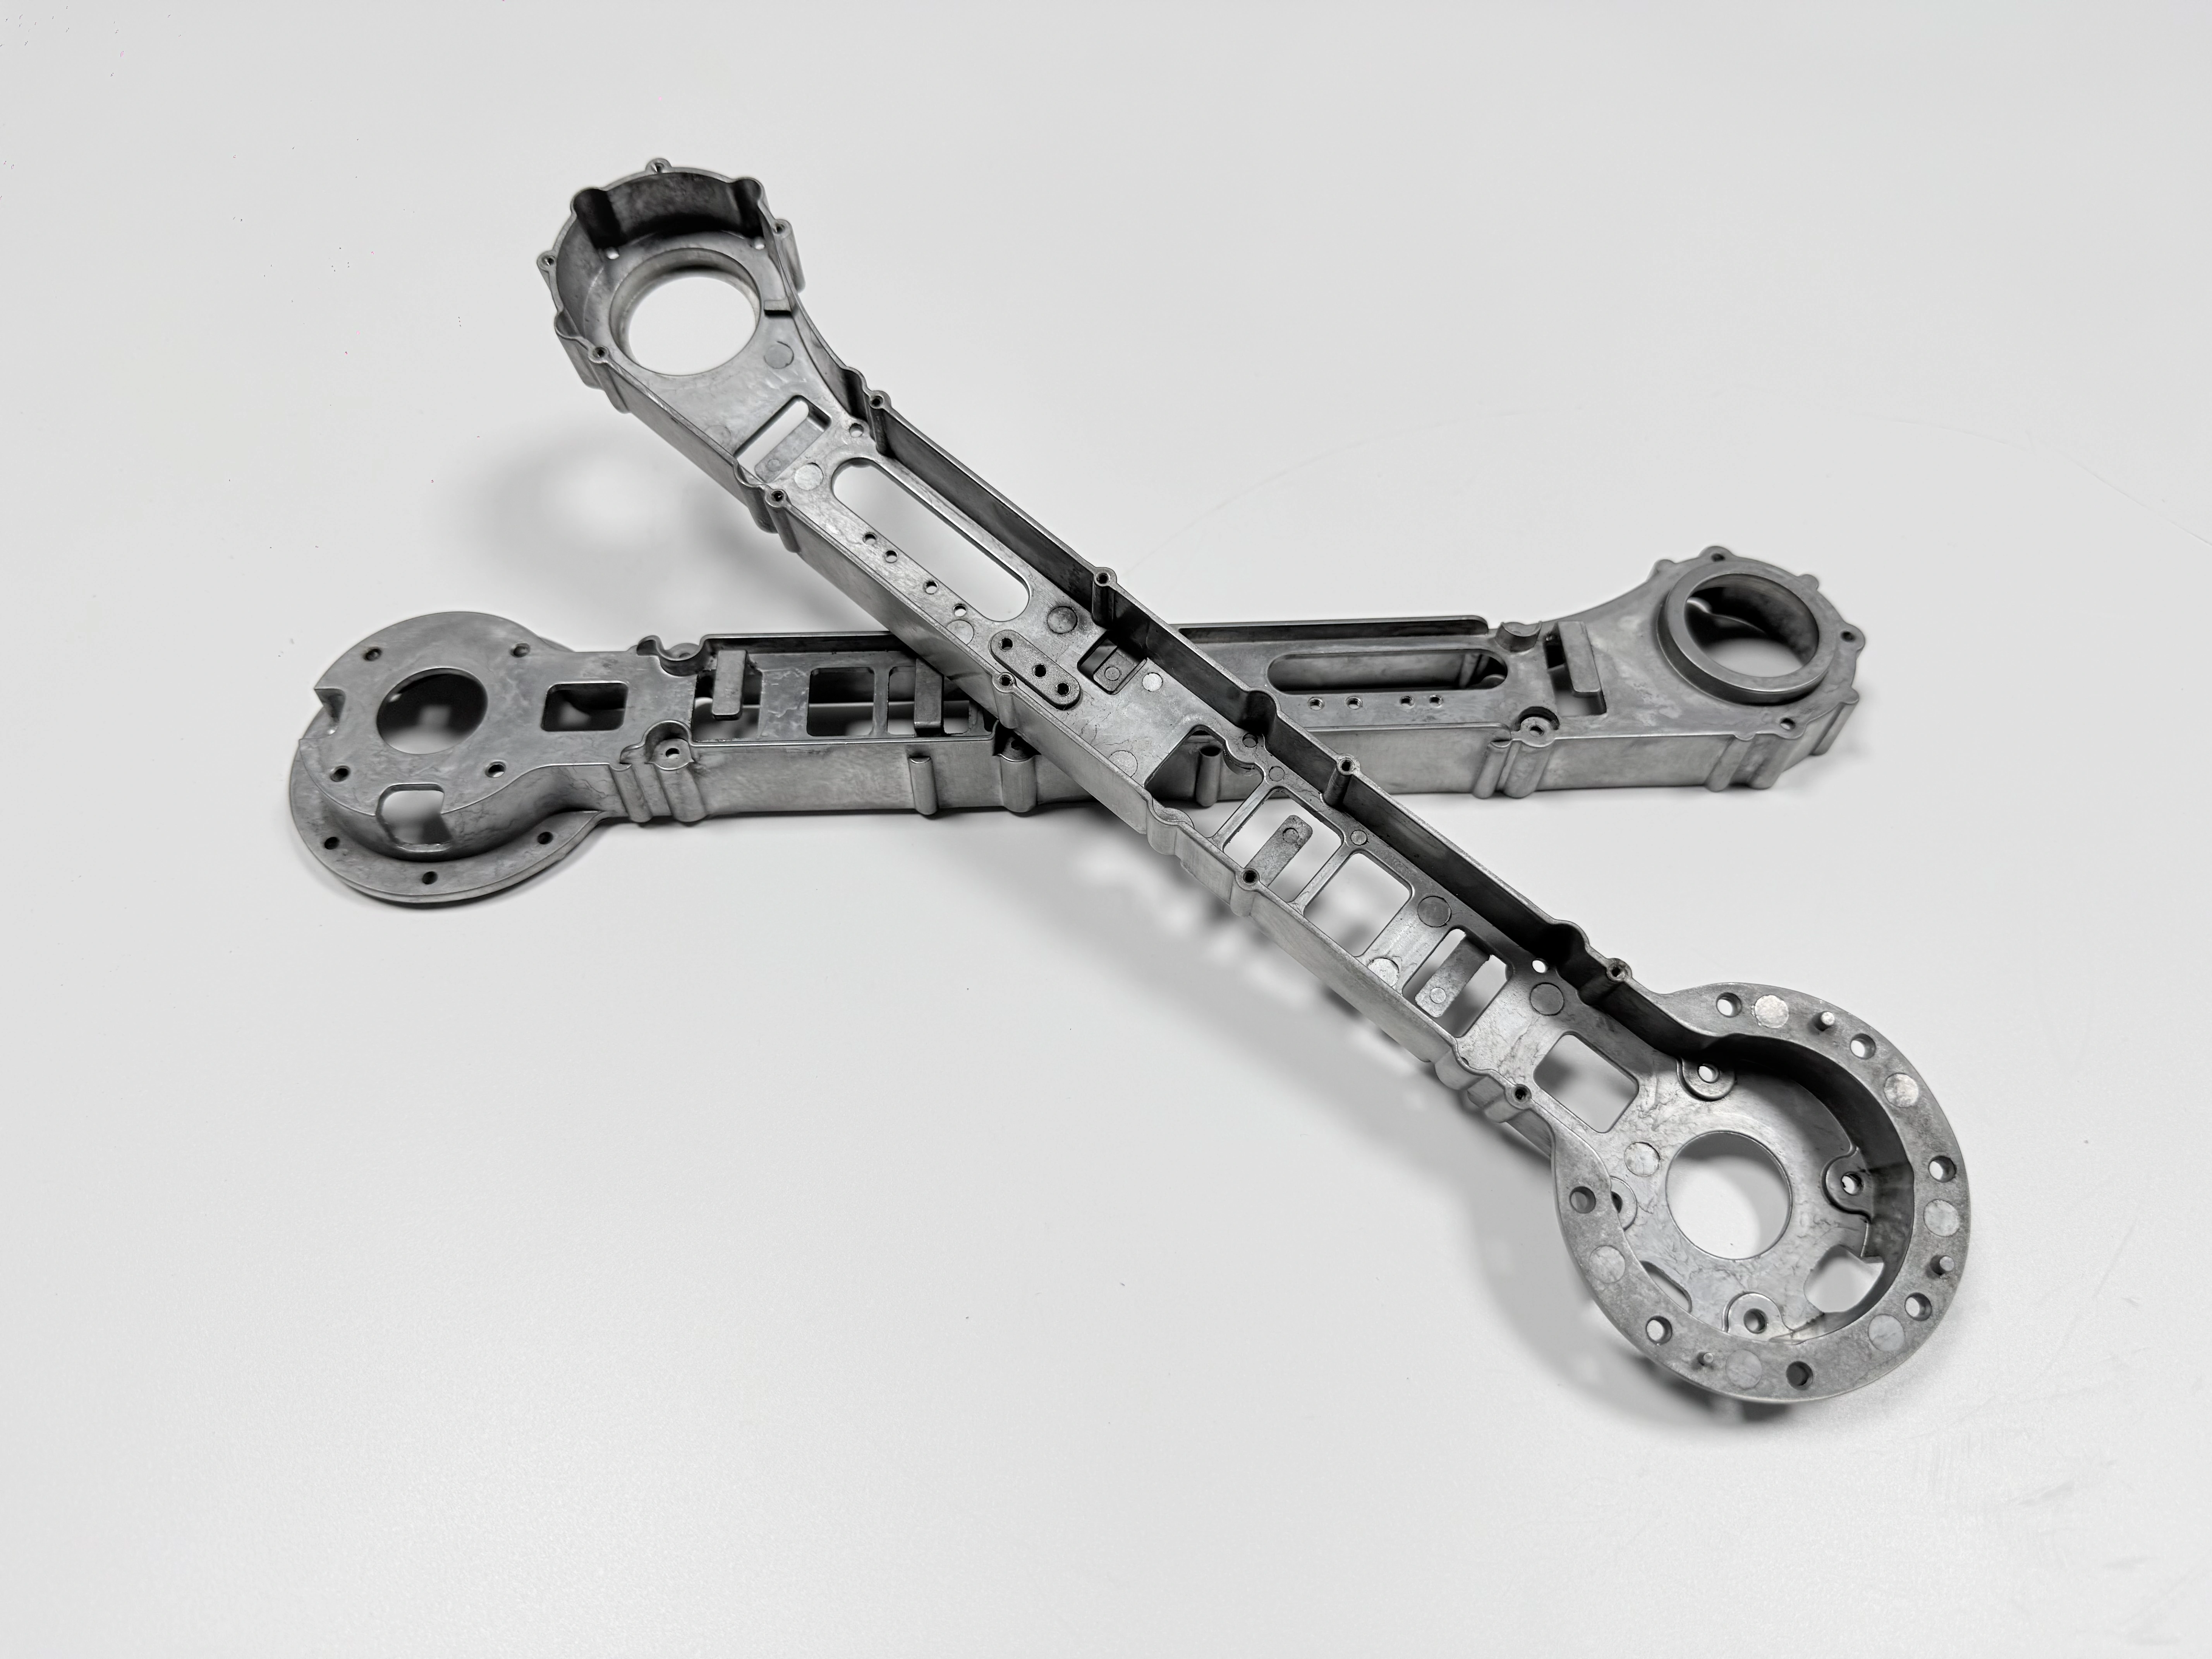
三つの数値、一つの部品:1.5 mm、±0.02 mm、400 MPa
要求はそれぞれ別の工程で破綻するので、一度の検査で三つとも通すことはできません。1.5 mm に満たない壁は充填の確認で分かります。±0.02 mm を外した座面は、切削のあとの CMM で分かります。引張の目標に届かなければ、テストバーで分かります。三つを一つの機械加工公差にまとめた見積は、その時点で最初の二つを落としています。
鋳造品は、ジョイント部に取り代を残し、仕上げ面を持たないブランクとして金型から出てきます。合金は ADC12 で、ASTM B85 で最も近い牌号は A383 です。1.5 mm という壁厚は、現場の既定値ではなく図面の目標値です。表 1 は、それぞれの数値に、それを決める工程と、それを証明する検査を組み合わせたものです。
要求項目 | 目標値(mm、MPa) | 決まる工程 | 証明する検査 |
|---|---|---|---|
壁厚 | 1.5 mm | 真空充填、単一キャビティ、遠端のオーバーフロー | X線/CT |
ジョイント座面 | ±0.02 mm | 矯正ののち、データムからの CNC後加工 | CMM の測定点 |
座面の平面度 | 0.03 mm | 機械加工面の最終切削 | CMM(自由状態) |
穴位置 | ±0.02 mm | 切削後の治具とプログラム | CMM の測定点 |
引張強さ | 400 MPa(目標値) | 490~510 °C の T6、続いて 150~170 °C の時効 | ASTM B557 のテストバー |
金型を切る前に図面が決める四項目
金型を切る前に、図面で決めておく項目が四つあります。データム面、そこに残す取り代、マスク一覧、熱処理の状態です。ADC12 と壁厚だけを書いて、データムを現場に任せたフレーム図面は、バッチをまたぐと互換性のないブランクが生まれます。データムは機械加工したジョイント座面です。鋳放しの 1.5 mm の壁は、データムにはなれません。
取り代は、焼入れの変形と切削の両方をまかなう大きさが要ります。面、その面の取り代、そこから測る寸法のすべてを、一枚の図面に書いてください。鋳造品と機械加工品のデータム戦略は、この指示から始まります。熱処理の欄は T6 と書き、工場の確認待ちとします。
単一キャビティ、H13、真空:金型がこの仕様になる理由
1.5 mm の壁には、この部品サイズで多キャビティ金型では出せない充填ウィンドウが要ります。キャビティを一つにすると、ショット重量とベント面積の比率が保てます。真空系統も、四つの充填ではなく一つの充填からガスを抜けば足ります。金型は H13 の熱間工具鋼で切り、設計目標は 200,000 ショットです。
オーバーフローは、湯が最後に、最も冷えて届く薄肉の遠端に置きます。H13 は生産を通じて壁の細部を保ち、薄い中子が受ける熱サイクルに耐えます。キャビティを二つにすれば生産量は倍になりますが、同時に圧力のウィンドウは半分になります。金型製作の判断は、壁厚と充填ウィンドウに従います。
仮想的な設計シナリオとして、320 × 180 × 90 mm、壁厚 1.5 mm、完成重量の目標 1.2~1.8 kg の外骨格フレームを想定します。数値は図面の目標値で、実測したバッチの値ではありません。この寸法範囲なら、キャビティ一つで、充填距離を真空 1 ショットが保てるウィンドウの内側に収められます。
コールドシャットを出さずに 1.5 mm を充填する:湯が止まる位置
1.5 mm では、湯の先端が両面から金型に熱を奪われ、二つの流れが合う前に凝固することがあります。こうしてできるのがコールドシャットで、表面では線として、荷重の下では亀裂として現れる重なりです。圧力だけでは閉じません。凝固した先端は、壁のなかへ押し込めないからです。
真空は、先端が押しのけるガスを減らします。ゲートを厚いジョイントボスに向ければ、最も速い湯が薄肉部へ向かって流れ続けます。オーバーフローは、冷えた先端を受け入れられる大きさが要ります。どれも表面には現れないので、効く検査は X線か CT のスキャンです。
同じフレームでも 3 mm の壁なら、この破綻はしばらく隠れます。1.5 mm では、ウィンドウが閉じるほうが、作業者が反応するより速いのです。その限界が筐体のどこから来るかは、壁厚の出発点で説明しています。
490~510 °C の T6:ブリスターの関門
T6 の温度ウィンドウは、400 MPa の目標とブリスターのリスクが同時に決まる場所です。490~510 °C の溶体化処理で銅とケイ素を固溶させ、焼入れで組織を固定し、150~170 °C の時効で硬化相を析出させます。400 MPa という数値は、その仕上がり状態に対する目標値です。鋳放しの合金に課す値ではありません。
溶体化の温度で金属が軟らかくなると、ガスの気孔は膨らみます。表皮の近くにある気孔は、その表皮を持ち上げます。真空ダイカストを T6 の後ではなく前に置くのはそのためで、炉が受け取る前にガスを鋳物から出しておく必要があります。あるフレームで T6 が可能かどうかは、金型を切る前に熱処理工場と確認します。
ガスの読みが T6 を支えない場合は、T5 に落とし、図面もそれに合わせて変わります。部品と一緒に鋳込み、ASTM B557 で引っ張るテストバーが、その熱処理で炉が何をしたかを報告します。アルミニウムダイカストの熱処理では、同じウィンドウを金属組織の側から扱っています。
矯正:焼入れと切削のあいだ
矯正が要るのは、焼入れがフレームを取り代の外へ出すからです。1.5 mm の壁はジョイントボスより先に冷え、フレームは厚い側へ反ります。T6 のあと、CNC後加工の前に矯正すれば、ブランクは戻ります。省くと、切削はどれか一角で材料が足りなくなります。
順序は二通り考えられ、表 2 で並べています。一方は座面の ±0.02 mm を保ち、もう一方は誤差を加工工数と廃却に置き換えます。
順序 | 保てるもの(mm) | かかるコスト | 破綻する場所 |
|---|---|---|---|
T6 ののち矯正し、それから切削 | 切削分の取り代を残したまま、座面を ±0.02 mm に | プレス工程 1 回と残留応力の確認 | プレス後に戻ってくる反り |
先に切削し、あとで矯正 | 削った時点の寸法 | すべての座面で 2 回目の切削と再確認 | 矯正が、削ったばかりの座面を動かす |
座面は矯正のあと、データムから切削し、0.03 mm の平面度目標はその切削で出します。プレス後に残ったひずみは、座面を横切るテーパーとして現れます。だから一つの測定値ではなく、CMM の測定点で判定するのです。
CNC後加工:ジョイント座面の ±0.02 mm
ジョイント座面と穴は、同じデータムから 1 回の段取りで削ります。座面と穴群が一つの基準を共有するからです。±0.02 mm に保った座面は機械加工の結果で、取り代、治具、プログラムがそろって初めて成り立ちます。段取りを二つにすると、誤差も二つ積み上がります。
1.5 mm の壁をクランプすると、壁は弾みます。治具はボスを支え、切削する場所の近くで押さえるので、薄いウエブにクランプ荷重はかかりません。部品は、ボルトで締めたときと同じ状態で検査します。鋳造品のCNC後加工はブランクの状態から始まり、機械加工品の治具設計が支持の計画を扱っています。
治具の上では公差に入り、定盤の上では外れる座面は、切削工具の問題ではなくクランプの問題です。その測定値は、修正をプログラムではなく治具へ戻します。
平面度 0.03 と穴位置 ±0.02:CMM が読むもの
0.03 mm の平面度は、フレームをどこにも締め付ける前の、自由状態の機械加工面で読みます。クランプしたまま定盤で測った値は、部品ではなく治具を測っています。どちらの状態かを図面に書かないと、検査員が二人いれば、同じフレームから二つの結果が出ます。
±0.02 mm の穴位置は、一つの穴ではなく、穴群全体を覆う CMM の測定点で確認します。相手側フレームに長穴を設ければ、この指示は緩められます。その判断は、治具を組む前に済ませます。鋳造品の後加工は、切削と再確認を一つのリリースで受け持ちます。
アーク陽極酸化:両側に成長する皮膜
アーク陽極酸化は、アルミニウムそのものからセラミックの皮膜を成長させます。剥がれる下地めっき層はありません。皮膜は内側の金属を消費し、外側へ盛り上がるので、皮膜の付いた面は切削面より高くなり、皮膜の付いた穴は内径が詰まります。この工程が最初に変えるのは、はめあいです。
この合金の皮膜厚さは未測定で、図面では数値を空けたままにし、マスク一覧ではめあいを守ります。座面、ねじ、接地点、データムは素地のまま残します。最終切削の前に皮膜を付けた部品は、削って出した座面の公差を失います。
だから皮膜は CNC後加工の後に置き、膜厚計で、槽が実際に作ったものを確認します。アルミニウムのアーク陽極酸化は層の構成を、陽極酸化の工程は層ができる仕組みを扱っています。
マスキングは図面の判断:発注の前に決める
素地のまま残す面は四つです。ねじ、はめあい、接地点、データムです。漏れは皮膜槽では分かりません。マスクした面も、ねじ山の上も、皮膜は同じように見えるからです。分かるのは組立で、ねじが底に突き当たったときや、座面が閉じないときです。
手直しはリーマか再切削になり、バッチの全数にもう一度工程をかけることになります。マスク一覧は図面と発注書の両方に載せ、通し/止めゲージは皮膜の後、部品が組立ラインに着く前に通します。表面処理では、皮膜工程のまわりにある選択肢を扱っています。
検査:出荷前に六つの方法
バッチを出すのは六つの確認で、どれも、他の確認では見えない破綻に答えます。テストバーは ASTM B557 で引っ張り、X線か CT で薄肉部を、CMM の測定点で座面を、通し/止めゲージでねじを見ます。皮膜は膜厚計で読み、仕上げは塩水噴霧試験にかけます。塩水噴霧の規格と時間は図面に書き、結果は未測定です。
六つそろったバッチ記録は、次のバッチと比べられます。CMM の数値だけの記録は、比べられません。アルミダイカストフレームの事例では、同じ記録一式をより小さなフレームで見られます。ポロシティのリスクマッピングは、ガスの読みを合格とするか不合格とするかの判断を扱っています。
六つをつなぐ破綻は、隠れる破綻です。鋳物は充填し、表面は健全に見え、ブリスターは T6 のあとにしか現れません。RFQ を出す前に、六つの確認とそのゲージを図面に書いてください。
FAQ
