
分割軸受ハウジングの重力鋳造:肉厚と内径を一軸に載せる
分割軸受ハウジングは鋼の金型で鋳造し、二つの半割りに分け、ボルトで組み戻してから一体として中ぐりする。重力鋳造(溶湯を重力だけで金型に満たす方法)が 5〜8 mm の肉厚と座の裏の押し湯(凝固で縮む分を補う溶湯だまり)を決め、中ぐり(ボーリングで内径を仕上げる加工)が内径と半円座を同じ軸に載せられるかを決める。
部品は A356-T6 のハウジングで、120×95×70 mm、420±30 g、内径は Ø60 H8 である。ここの数はすべて図面の目標値で、試作の実測値ではない。金型も注湯も中ぐりの段取りも、この目標値に合わせて組む。
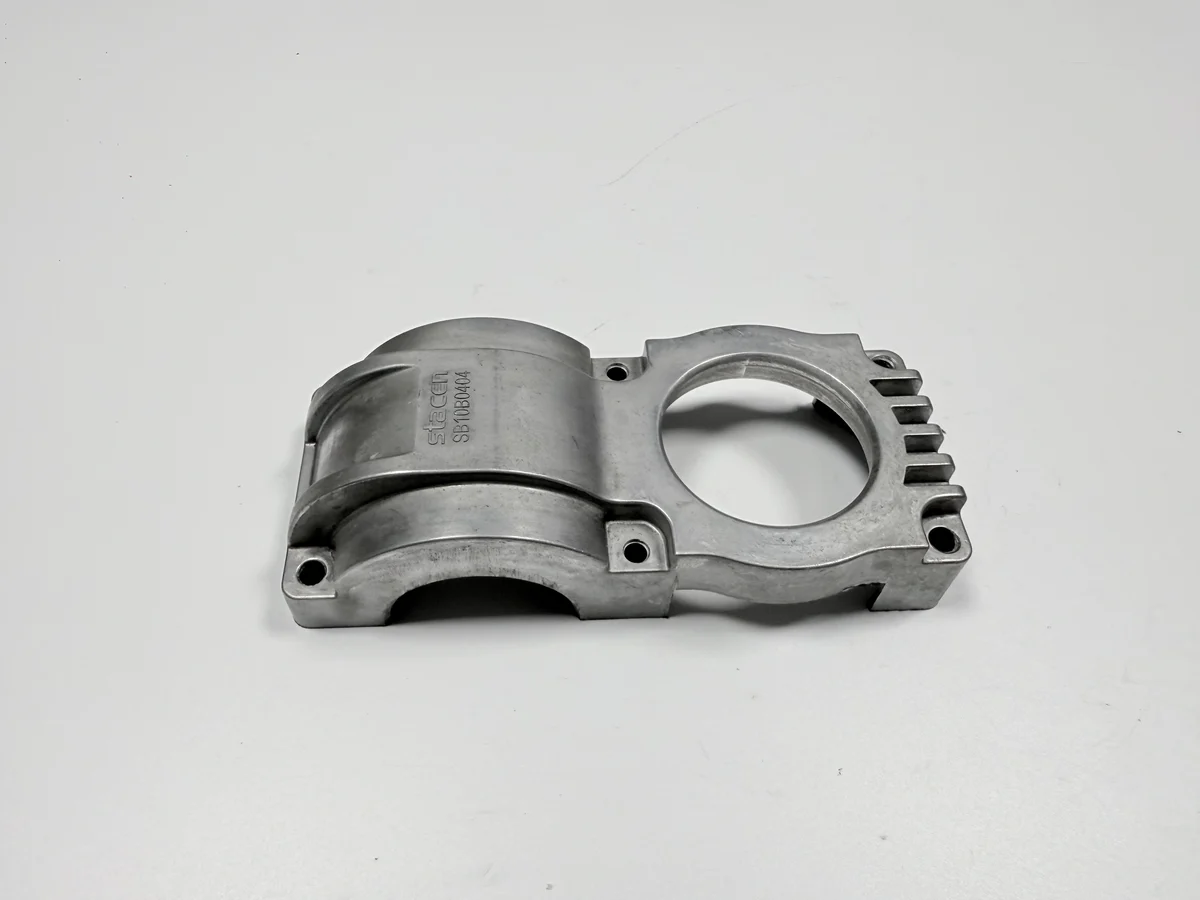
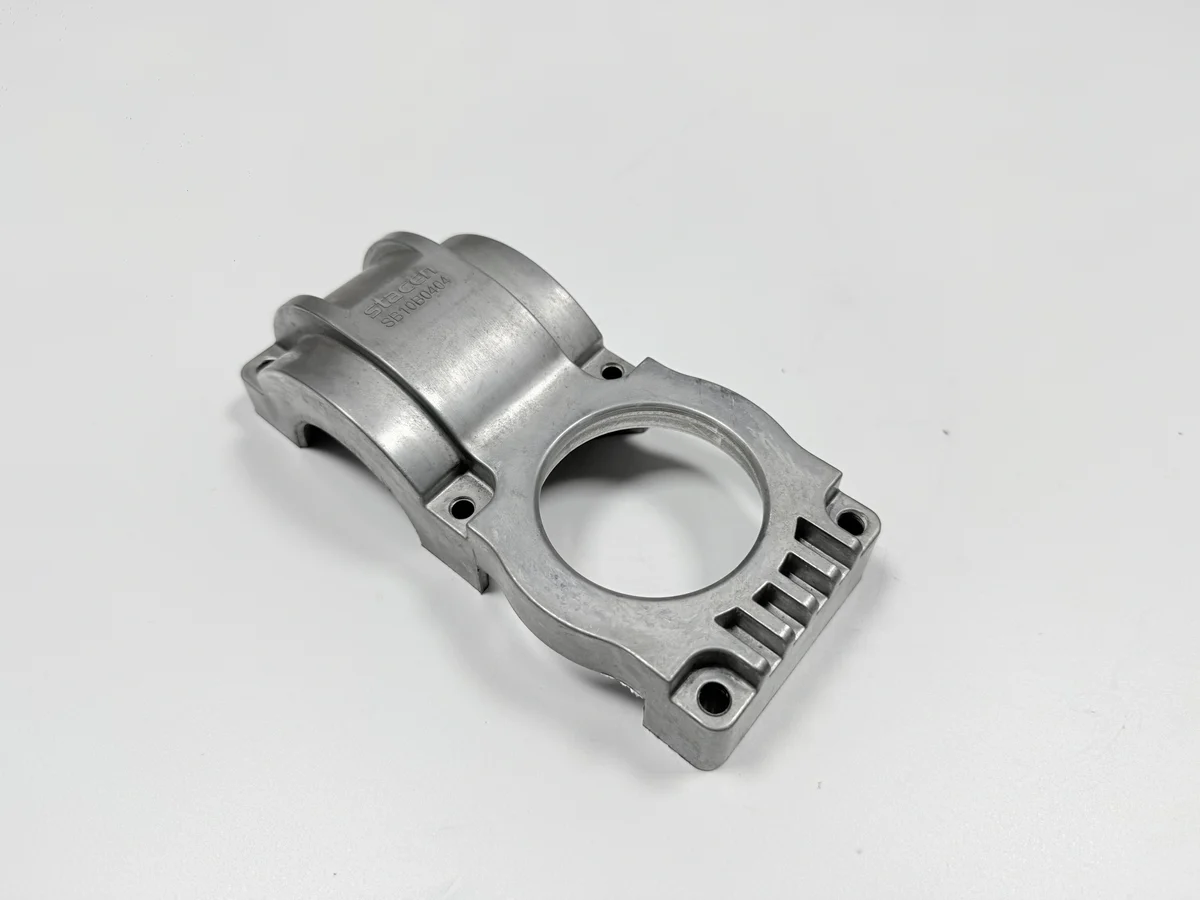
軸受ハウジングの重力鋳造は、何を置き換えるのか?
砂型で鋳造したアルミハウジング、または鋳鉄のハウジングを置き換える。置き換えると、仕事は機械加工から金型へ移る。砂型は木型(型の原型)が安く、肉厚は厚いまま上がるので、ハウジングは重くなり、どの面も削ることになる。鋳鉄はアルミにない剛性を出すが、その重さはフレームが背負う。
鋼の金型という経路が成立するのは、肉厚が図面どおり 5〜8 mm に収まり、型代を背負える量があるときである。砂型は大きな外形か一点物を受け持ち、鋳鉄は重量より剛性を優先する場合を受け持つ。この部品は機械の内部に収まる屋内使用で、油と振動は受けるが、屋外暴露は前提にしていない。
金型は鋼で、プレスに戻って使う。だから型代は一つの木型ではなくショットに配分され、短いロットでは一個あたりの型代が上がる。経路の損得は量の問題で、鋳造法をコストで選ぶ に整理してある。
なぜこのハウジングは砂型ではなく鋼の金型なのか?
鋼の金型が肉厚を通して熱を速く抜き、5〜8 mm の断面を保てるからである。同じキャビティが毎ショット同じ形を返すことも効く。砂型は注湯のたびに作り直すので、肉厚は突き固めと抜き勾配(型から抜くための傾斜)に従って動く。
金型を使い回す永久鋳型は、一ショットで一個か二個を取る。これは典型値で、鋳造所の承認待ちである。寿命は年ではなくショット数で数える。
ハウジングはどのインターフェースを守るのか?
三つである。軸受の外輪を抱く Ø60 H8 の内径(穴側の公差域)、キャップが閉じる半円座、そして四つの Ø9 穴がある取付面。基準は内径の軸とその取付面で、ほかで測った値は部品ではなく治具を語る。
半円座と内径は 0.05 mm 以内で同じ軸を共有し、内径は取付面に対して 0.05 mm 以内で直角に立つ。どちらも図面の目標値で、どちらも一度の中ぐり段取りで取る。
型を作る前に確定させる寸法はどれか?
木型を切る前に五つの数を固める。内径、割り面の平面度、取付面に対する内径の直角度、ボルトパターンの位置、外形寸法である。五つとも図面の目標値で、鋼を削るより紙の上で変える方が安い。
| 特徴 | 図面の目標 | 許容範囲 | 確認手段 |
|---|---|---|---|
| 内径 | Ø60 H8 | 図面どおりの H8 | 三点式の内側マイクロメータ |
| 割り面 | 平面度 0.05 mm | 0.05 を超えない | 定盤とシックネスゲージ |
| 取付面に対する内径 | 0.05 mm | 0.05 以内で直角 | 三次元測定機(CMM) |
| フランジ穴 | 4×Ø9 | 位置度 Ø0.3 mm | 通止めプラグと試し組 |
| 外形 | 120×95×70 mm | 図面どおり | ノギス |
型を切った後の変更は型の仕事になるので、図面を先に承認する。議論になるのは中ぐり代である。内径に残した金属は削れるが、位置を外して開けたボルト穴は押し戻せない。
5〜8 mm の肉厚は金型の中でどう充填されるのか?
湯道(ランナー、溶湯の通り道)がまだ押している間に肉厚が埋まる。鋼の金型は両面から熱を奪うので、断面は両側から同時に凝固する。合金は A356 アルミ合金(AlSi7Mg、GB/T 1173 ZL101A)の T6 調質(溶体化処理と人工時効)で、700〜740 °C で注ぎ、250〜350 °C に予熱した金型に入れる。温度は典型値で、鋳造所の承認待ちである。
その範囲で最も厚い側が最後に凝固し、半円座の隣に来る。5〜8 mm が一様でないのは偶然ではない。半円座は軸受荷重を受ける場所で、その厚みは押し湯が最後に届く質量でもある。
引け巣はこのハウジングのどこにできるのか?
引け巣(凝固の収縮で残る空洞)は、半円座の下、肉厚と座が合わさる節にできる。その質量が最後に凝固し、押し湯の道がすでに閉じているからだ。空洞は中ぐりバイトが削る面の下にあるので、最初の兆候は鋳造所の不良ではなく、削った座の上の跡として出る。
Ø1 mm を超える穴はハウジングを廃却し、Ø1 mm 以下で座のほかが健全なら通す。判定は目視で行い、浸透探傷(染料を染み込ませ、開いた空洞を見る検査)で確かめる。この廃却線は手直し票ではなく初品報告書に入れる。
手当ては注湯側にある。押し湯がまだ座の節に届くうちに湯を回す。不良が中ぐりの後に出るので、加工時間は不良が見える前に使われている。中ぐりだけを値付けした見積もりは、この時間を消せない。
鋳造の後、どの面を削るのか?
削るのは三つである。割り面をフライスし、半割りを組んでから内径を中ぐりし、四つのフランジ穴を開ける。鋳造ままの面はブラスト肌を残し、削った面は削ったままで出す。
工程は溶解と脱ガス、注湯、型ばらし、湯口と押し湯の切断、バリ取り、ブラスト、割り面のフライス、組んだ状態での中ぐり、フランジ穴加工、最終検査と続く。十工程で、このうち三つの切削を 後加工 の範囲が持つ。
フライスが中ぐりの前なのは必然である。中ぐりの後に割り面を削れば、内径を載せた軸が動く。そのハウジングはもう一度中ぐりし直すことになる。
なぜ半割りを中ぐりの前にボルトで組むのか?
半割りを別々に中ぐりすると、座と内径に二本の軸ができる。二本の軸に圧入された軸受リングは片側で摩耗する。ボルトで組むとハウジングは使用時の形に戻り、一度のパスで両方の半割りが一本の軸に削られる。
製品仕様では半円座も同じ段取りに入れており、0.05 mm の同軸度はそこから取る。この順序はまだ確認待ちである。同軸度は内径の軸と取付面を基準に CMM で読み、試し組は軸受が入ることを示すだけで、リングが一本の軸に載ることは示さない。
ボルト締め、中ぐりのパス、ボルト緩めが三つのステーションになるので、この工程は一度の中ぐりより高い。差は見積もりに入れる。それが入っていない比較は、二つの違う工程を比べている。
なぜブラストを機械加工の前にするのか?
割り面と内径がまだ素材のうちに、ショット(投射材)を全鋳造面に当てられるからである。鋳造面の仕上げは ISO 8501-1 の Sa 2.5(粗さの高さ指標)で、削る面にはショットを当てない。
順序を逆にすると、ショットが軸受と合わせ面を叩く。戻すにはブラスト前のマスキングか、ブラスト後の削り直しになる。相手はすでに 0.05 mm で管理されている部品である。
この順序はブラストの見積もり単位も決める。削る面にショットが当たらないので、対象は部品全体ではなく鋳造面の面積になる。
軸受ハウジングを合格させる試験はどれか?
六つの確認で出す。直角度と同軸度は CMM、内径は三点式マイクロメータ、割り面は定盤とシックネスゲージ。フランジ穴は通止めプラグ(通る側と止まる側の対)と試し組、座は浸透探傷、削った面は粗さで閉じる。
| 確認 | 合格条件 | ゲージ |
|---|---|---|
| 内径と真円度 | 最大 0.03 mm | 三点式の内側マイクロメータ |
| 直角度 | 最大 0.05 mm | CMM、取付面を基準 |
| 同軸度 | 最大 0.05 mm | CMM、内径の軸を基準 |
| 割り面 | 平面度 0.05 以内 | 定盤とシックネスゲージ |
| ボルト穴 | プラグが通り、組立が合う | 通止めと試し組 |
| 座 | Ø1 mm を超える開いた引け巣がない | 目視、のち浸透探傷 |
議論の大半は真円度と直角度で決まる。どちらもクランプで動くからだ。治具に入れたまま測った内径と、放した内径は違う値を返す。報告書にはどちらの状態を測ったかを書く。
浸透探傷は目が落とすものを拾う。削った面に達した空洞は、ライトの下ではにじみに見える。図面に書くべき限界が一つある。表皮の下で閉じた空洞は染料を持たない。
組立後の内径はどう合格判定するのか?
半割りをボルトで組んだ後に内径を判定する。締付け力が内径を動かすからである。組む前の読み値は自由な部品を説明し、軸受が当たるのはボルト荷重下の内径である。
記録の例が差を示す。組んだ後に読んだ 0.05 mm の楕円は、ボルトを組んだままの中ぐりと応力除去(削りで入った残留応力を緩める処理)のパスで 0.02 mm に戻り、パスのラインは 0.03 mm のままだった。
この再確認は、ボルトを組んだ状態を明記して CMM 報告書に入れる。ほかの部品で CMM 検査 を記録しているのと同じ扱いである。
軸受ハウジングの見積もりには何が入るのか?
四つの塊である。ショット数で償却する鋼の金型(型代を生産数で割る)、湯口切断とバリ取りを含む鋳造、ボルトを組んだままの中ぐりを含む機械加工、ブラストと出荷試験。420 g のハウジングでは金属が最も小さい塊で、重量で組んだ見積もりは仕事の大半を落とす。
塊ごとに伸びる変数が違う。受注量から鋳造面積まで、それぞれ別の数で動く。
中ぐりの工程はボルト締め、パス、緩めと再確認を抱えるので、二つの見積もりを並べたときに最も落ちやすい。次が応力除去で、これは仕上げの後では取り返せない。
ボルトを組んだままの中ぐりと浸透探傷の行を、名前で求めるとよい。片方は単なる機械加工として、もう片方は検査として見積もられやすい。それが抜けたハウジングは、違う四つの塊で比べられている。鋳造と加工を一つの注文に載せると一つの経路で流れる。例は ダイカストと切削のヒンジ案件 と 切削と鋳造の比較 にある。
FAQ
