
分割軸受ハウジングとは?A356 鋳造と内孔の嵌合
分割軸受ハウジングは、軸や軸受を二つ割りの本体で受ける。下側の半割と、その上にボルトで載るキャップが、一つのリングを作る。重力鋳造は、二つの半割と四つの取付耳を鋼の金型で一度に形にする。内孔は、二つの半割を締めたあとに削る。
このハウジングは A356-T6 の鋳物で、外形は 120×95×70 mm、質量は 420±30 g、肉厚は 5–8 mm、内孔は Ø60 H8 である。数値はどれも図面の目標値で、あるロットの実測値ではない。
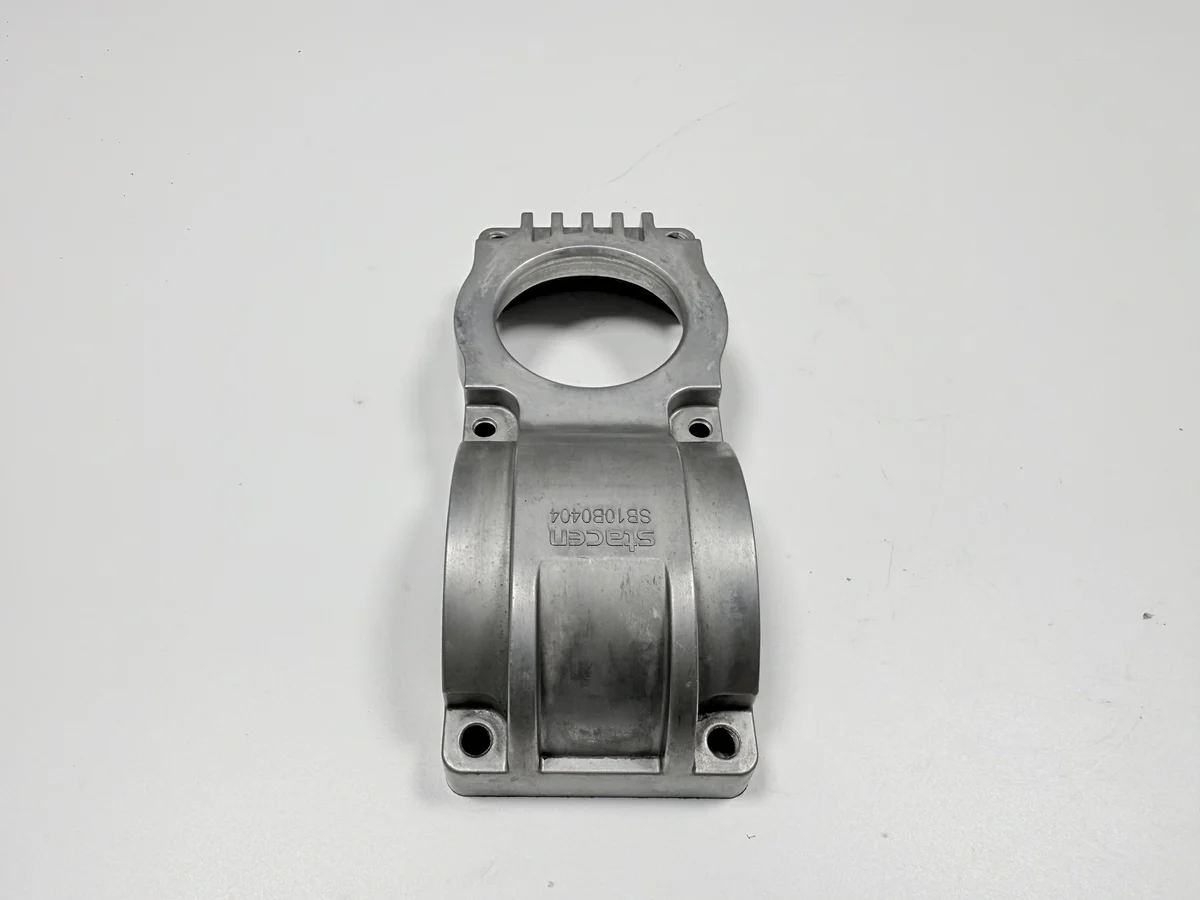
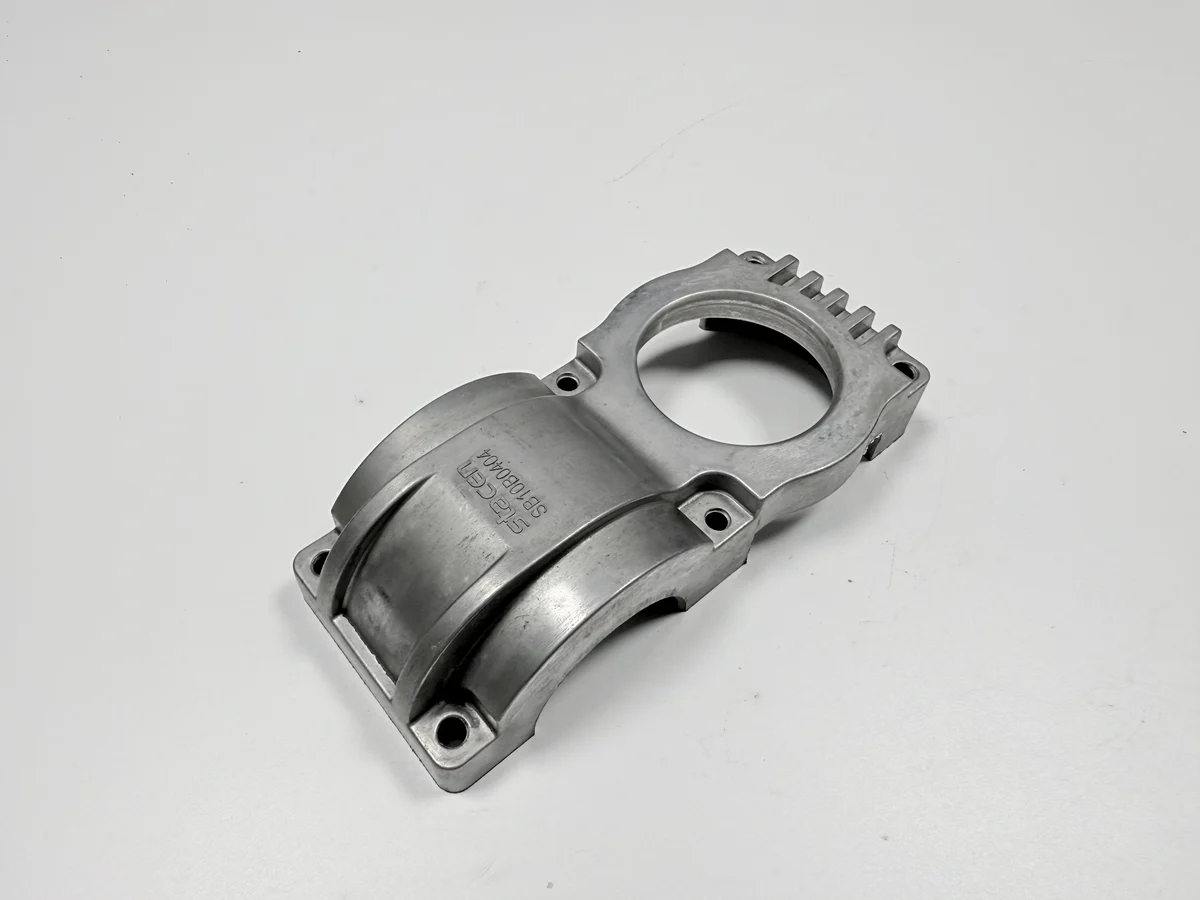
分割軸受ハウジングは、何を抱くのか?
抱くのは二つのうちのどちらかである。内孔に圧入する軸受の外輪か、半円の座に載る軸のジャーナルかだ。座は、分割線が二つに切る半円の面である。キャップは、上からジャーナルを閉じる。四つの取付耳が本体をフレームに締める。軸受の位置は内孔の軸と取付面で決まるので、この二つがデータムになる。すべての読み値は、この二つの面から始まる。
なぜ二つの半割に分けるのか?
分割は、軸を閉じた輪に通すのではなく、上から落とし込むための形である。閉じたリングのハウジングでは、軸を抜くか、ハウジングごと外すかしかない。変速機の端やコンベヤのプーリ側という、軸を横から入れられない場所では、この差がそのまま効く。二つの半割は、あとから一つの本体として締め、中ぐりする。継ぎ目は蓋を閉じるためのものではなく、精度の連鎖の一部になる。
分割面を 0.05 mm の平面に保つのは、そのためである。ぐらつく面は、ボルトの位置で閉じ、内孔の位置で開く。締結の荷重は、内孔を真円から引く。二つは組んだまま加工するので、半割は対のままで、別の対のキャップは予備にならない。
精度を決める三つの面はどれか?
公差を受けるのは三つの面である。Ø60 H8 の内孔、二つの分割面、そして取付面だ。H8 は図面に書かれた穴の公差帯を指す。三つの面は、それぞれ別の値と、別の測り方を持つ。
データムは取付面と内孔の軸である。直角度 0.05 mm は、この取付面と内孔の軸のあいだで読む値になる。半円の座は、内孔に対して 0.05 mm 以内の同軸に抑える。座の軸が内孔の軸から外れれば、圧入した輪は片側で当たる。4×Ø9 のフランジ穴は Ø0.3 mm の位置公差に入り、これは四つ目のデータムではなく、四つ目の検査である。
なぜ締めてから中ぐりするのか?
締結が先である。半割を別々に中ぐりすると、座と内孔に別の軸ができる。二つの軸に圧入した軸受の輪は、片側だけ摩耗する。ボルトが継ぎ目を閉じ、内孔はその締結荷重で動き、一つのパスが二つの半割を一つの軸に戻す。
順番は決まっている。分割面をフライスし、半割を締め、中ぐりを入れ、最後にフランジ穴をあける。中ぐりのあとに分割面を削れば、内孔が乗っていた軸が動く。締結、中ぐり、分解は三つの段取りで、だからこの工程は見積で一行として立ち、普通の機械加工の中に混ざらない。
なぜ A356-T6 を使うのか?
A356 は AlSi7Mg で、GB/T 1173 ZL101A と同じ合金である。T6 は調質で、溶体化処理、水焼入れ、時効の順に進む。この合金は鋼の金型で 5–8 mm の壁を充填し、むしれを出さずに切削でき、420±30 g の枠に収まる。注湯は 700–740 °C、金型は 250–350 °C に予熱し、溶体化 535–545 °C、時効 155–165 °C で 4–6 h である。いずれも鋳造側の承認待ちだ。
仕上げは、鋳放し面に ISO 8501-1 の Sa 2.5 までのショットブラストをかけ、内孔と分割面は切削のまま残す。切削のまま残す面は、図面の公差がそのまま効く面である。この部品では陽極酸化を確認していないので、色や膜厚を図面に書けば、仕様が一つ増え、費用も増える。メッキや塗装も同じ扱いで、内孔と継ぎ目にはマスキングが要る。
5–8 mm の壁に、なぜ引けの危険が残るのか?
壁は設計で 5–8 mm、その厚い側が半円の座の下に来る。この節が最後に凝固し、給湯の道はすでに閉じている。残った空洞は、中ぐりバイトが削る面の下に座る。
Ø1 mm を超える穴はハウジングを廃却にする。Ø1 mm 以下なら、座がそのほか健全であれば通る。判定は加工後の座を目で見て下し、浸透探傷試験で確かめる。不具合は中ぐりのあとにしか出ないので、切削の時間はそれが現れる前に使われている。直せる場所は、注湯の側にしか残らない。
どのゲージが、どの面を証明するのか?
面ごとに、証明するゲージが一つある。内孔とその楕円は三点式の内側マイクロメータ、直角度と同軸度は CMM、分割面は定盤とシックネスゲージである。フランジ穴は通り止まりゲージと試し組み、座は浸透探傷試験で見る。
表は、目標値と許容範囲とゲージを並べている。読んだときの状態を添えない読み値は、ほとんど何も証明しないからだ。同じ内孔でも、治具に入れたままの読みと、治具から外した読みは、二つの数字になる。報告書は、どちらの状態で採ったかを書かなければならない。その報告を決めるのがCMM 検査である。
| 面 | 図面の目標 | 許容範囲 | 証明する手段 |
|---|---|---|---|
| 内孔 | Ø60 H8 | H8 の限度、楕円は最大 0.03 mm | 三点式の内側マイクロメータ |
| 分割面 | 0.05 mm の平面 | 0.05 mm 以下 | 定盤とシックネスゲージ |
| 内孔と取付面 | 0.05 mm の直角 | 0.05 mm 以下 | CMM、取付面をデータムに |
| 座と内孔 | 0.05 mm の同軸 | 0.05 mm 以内 | CMM、内孔をデータムに |
| フランジ穴 | 4×Ø9 | 位置 Ø0.3 mm | 通り止まりゲージと試し組み |
| 鋳放し面 | Sa 2.5 | ISO 8501-1 の等級以上 | コンパレータ |
実使用で、鋳造のハウジングはいつ壊れるのか?
壊れるのは、三つの面が限界に届いたときである。座の下の空洞は輪をぐらつかせ、楕円の内孔は輪を締め付けて温度を上げる。位置のずれたボルト穴は、四つの耳のうち二つに荷重を集める。ぐらつく分割面は、締めるたびに内孔を歪ませる。
使用条件が設計の外側を決める。このハウジングは屋内、装置の内側で、油と振動の中で使う。屋外や洗浄の暴露は約束していない。その線を越えると、腐食の経路も荷重の経路も変わり、アルミが正解でなくなる。
いつ砂型鋳造か、いつ鋳鉄か?
砂型鋳造は、大きい外形と一品ものを受け持つ。木型は鋼の金型より安く、厚い断面が普通に出るからだ。その代わり面は粗く上がり、削る面が増える。鋳鉄は、質量より剛性が勝つ場合を引き受ける。フレームがその重さを負えることが条件になる。
鋼の金型の工程が成り立つのは、壁が図面どおり 5–8 mm に収まり、注文が型を負担でき、使用が屋内にとどまるときである。一つの金型が一ショットに出すのは一つか二つの部品で、これも鋳造側の承認待ちだ。型の費用は、同じ型を分け合うショットに配られるので、短いロットと長いロットでは金型の負担が違ってくる。工程の比較は鋳造法の選び方と切削と鋳造の比較にあり、ダイカストと切削のヒンジにも同じ出荷前の確認が出ている。
図面には、内孔、分割面の平面度、データムを記し、ロットの大きさと使用条件を添えて送る。この五つが、型を切る価値があるかと、初品で何を見るかを決める。
よくある質問
