ADC12 机箱壁:2.5 mm 壁厚、加强筋与屏蔽
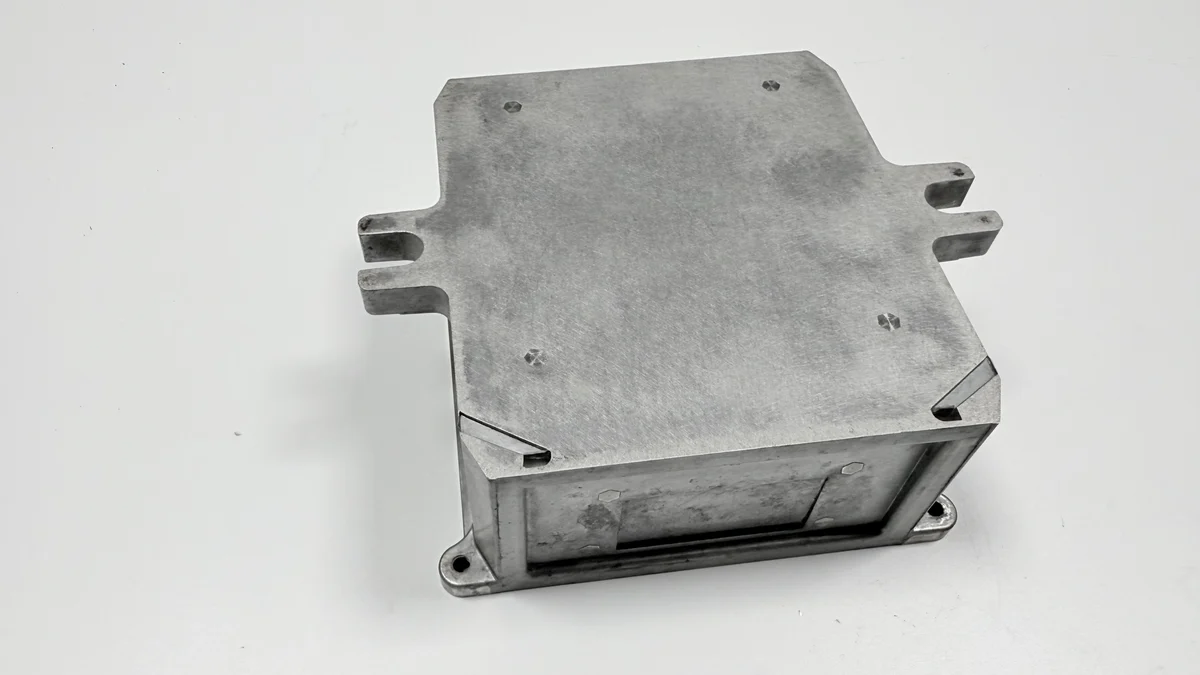
ADC12 适合这只机箱,是因为它能在断面定形之前把 2.5 mm 的壁填满。硅管流动性,铜管硬度,铁让铝液不粘模。这条铝压铸路线铸出 120 × 90 × 45 mm 的箱体,重 380 ± 30 g。壁厚、筋和重量挤在同一张图上,留给充填的余地本来就不多。
图纸还没发布。下面每个数都落在三类里:估算给出的图纸目标值、表面数据给出的表内规格、工艺窗口给出的典型值。三类不能混着读:目标值管验收,表内规格管表面,典型值只管工艺窗口。表里逐行标了类别。
为什么 ADC12 适合 2.5 mm 的机箱壁?
ADC12 适合这道壁,靠的是硅在充填。硅把熔点区间拉低,铝液在变硬之前能走到最远的壁;硅更低的牌号,流动性先掉,最后一个角就缺料。缺料是金属没走到,不是压力不够。
ADC12 是 JIS 牌号,ASTM B85 里有成分相当的 383。标准对每种元素都给了上下限,牌号因此是一个窗口。两炉料各自从窗口的一端合格,在 2.5 mm 的断面上表现却不一样。证书只证明成分落在窗口里,不证明两炉料打出来的件一样。
几种元素各管一段。硅买流动性,铜买硬度、代价是塑性,铁压住粘模,同时析出片状相,把丝锥磨钝。镁算封顶的残余元素,不是强度杠杆;锌、铅、锡各有上限,锡在薄壁上会带出热脆,也就是高温下晶界先裂。证书载着这些限值,一炉料偏软还是偏硬,看它的硅和铜落在窗口哪一端。
| 要求 | 目标 | 允许范围 | 依据 |
|---|---|---|---|
| 壁厚 | 2.5 mm | 2.5 ± 0.2 mm | 图纸目标值 |
| 筋厚 | 2.0 mm | 按图 | 图纸目标值 |
| 成品重量 | 380 g | 380 ± 30 g | 图纸目标值 |
| 开口面平面度 | 0.10 mm | 不超过 0.10 mm | 图纸目标值 |
| 状态 | 铸态 F | 仅 F | 图纸目标值 |
| 铝液温度 | 650–680 °C | 典型区间 | 典型值 |
| 型腔膜厚 | 0.3–1.0 µm | 落在该区间内 | 表内规格 |
| 接触电阻 | 2.5 mΩ | 不超过 2.5 mΩ | 表内规格 |
铸态 F 对要机加的箱体意味着什么?
铸态 F 去掉了一个变形来源:热处理。顶出、夹持和切削仍然会让箱体动,所以 0.10 mm 的开口面靠三件事:顶针顶在哪里、铣床怎么夹、最后一道精铣怎么走。三件事里换一件,面就换一个读数。开口面那一页把两个成因都拆开讲了。
T5 要多一道控温冷却和时效,T6 再在时效之前加固溶和水淬。T6 件走另一条路线,按另一张图验证,判据在淬火之后;这张图留在 F。淬火还会把表皮下的孔隙顶成气泡,所以检查排在热处理之后,不是之前。热处理能把强度抬上去,也能把一件铸件推出合格线。
两个切削面的余量「待铸造厂确认」,因为它跟着自由件在两次装夹之间移动多少来定。后加工的范围里带着这笔余量;余量留薄了,一个本来就弯的面就变成一只报废的铸件。留厚了,切削和装夹的次数跟着多。
图纸写 ADC12,为什么还要 ASTM B85?
图纸上只写 ADC12,元素限值和取样都空着,两家供应商就能在同一个词下面交来不同的金属。规格该把牌号、标准和状态写在同一行;UNS 号写在随首批量产炉次到货的证书上。一行字写全,验收才有落点。
每炉做一次光谱,就能把窗口读成一个拿得去对图纸的数;一个ADC12 高压压铸项目在量产里跑的就是这个牌号。光谱管成分,证书管批次,两样对上了,牌号才算落地。
2.0 mm 的筋在 380 g 里占多少?
加强筋已经算在 380 ± 30 g 的目标里:开模之前由 CAD 核单件重量,首件再上秤。2.0 mm 的筋买到的是刚度,不用再加一道壁。重量在图纸上是一笔总账,筋、壁和凸台都从里面分。
2.0 mm 的筋对着 2.5 mm 的壁,厚度接近它要撑住的断面,交接处因此成了热节,比壁晚凝固。热节是最后凝固的一块。跟着来的缩痕是个厚度问题,筋根那一页接着讲。
薄壁为什么需要 650–680 °C 的铝液?
铝液走 650–680 °C,这是典型值,因为 2.5 mm 的断面把热散给模具,比厚断面快。低于这条带,铝液的前锋还没走到最远的壁就定了形,结果是最远那个角上冷隔或缺料。冷隔是两股金属没熔合,缺料是金属没走到,两种废法都出在同一个角上。角上的金属最后到,也最先冷。壁厚起点那篇从另一头讲的是同一个平衡。
高于这条带,合金吸氢,节拍也会跑到 75 s 以上,越过 55–75 s 这条节拍带的上限。吸进去的氢在凝固时出不来,留在件里就是气孔。工艺博客里写着窗口的其余部分:模温、增压压力和整个节拍。
2.5 mm 的壁为什么要配 200–230 °C 的模具?
模具走 200–230 °C,这是典型值,把冷却放慢,2.5 mm 的壁才填得满。冷模会从它碰到的第一股金属里抽热,那层皮可能在型腔填满之前就拖住或冷隔。模温低,先冻住的是贴着型壁的那一层,后面来的金属推不动它。
另一个失效是粘模,它来自浇口附近模温过高,不是来自冷模。模具按单腔 H13 画,寿命写的是设计目标;腔数、钢材和寿命三项都「待铸造厂确认」。签认之前,这三项还只是图上的字。
70–90 MPa 的压射压力对壁做了什么?
增压把压射压力抬到 70–90 MPa,这是典型值;这股压力在浇口凝固之前把 2.5 mm 的断面压实。压力从浇口往里传,离浇口远的壁见到的数比直浇道小。同一个压射压力,浇口处和最远的壁上不是同一个数。
压力不闭合孔隙。压射时裹住的气留在原处,没有补缩就凝固的热节留下缩孔。孔隙会在切削面上露出来。余量和要不要做孔隙分布图,都是「待铸造厂确认」的图纸决定。余量定死之前,先把靠近它的切削面做一遍分布图更划算。比压再高,也压不塌已经裹住的气。
导电氧化怎么让型腔起屏蔽作用?
屏蔽靠铝壳体本身,膜只负责保住要导通的面。导电氧化在型腔上做 0.3–1.0 µm 的膜,按 MIL-DTL-5541 Type II,验收是接触电阻 2.5 mΩ 以内。产线和实测值都「待铸造厂确认」。膜厚落在带内,接触电阻才有得谈。
两种表面按面分。60–80 µm 的粉末盖外面,导电氧化盖型腔,配合面遮住,两种表面在一条写明的边上交接,导电涂层那页讲这条界。遮蔽漏一个面,两种表面就在那里碰头。
膜是材料决定,因为它从表面长出来。转化膜和它碰到的铝起反应,机加面和铸态表皮吃膜的速度不一样,图纸得点名哪些面要带膜。同一个件上两种面,膜厚读数就不会只有一个。
为什么先定合金,再选涂层?
合金和状态排在前面,因为两条表面路线不是在每个牌号上都一样。转化膜要一个反应均匀的面,粉末要一层能挂住电荷、又不把底下孔隙里的气烘出来的表皮。牌号换了,表面的反应也跟着换。
铜把两个决定绑在一起。买硬度的铜同时让表面不那么均匀,转化膜因此难做,阳极氧化的颜色也跟着偏。一件要靠阳极氧化出外观的零件,问的是另一个材料问题。铝合金索引是这项比较的起点。先定外观,再回头改合金,改的就不止一行字。
这只机箱为什么不写盐雾试验?
规格里不写盐雾,因为这只箱体服务室内设备,不承诺户外暴露。写进一个盐雾小时数,买的是另一种表面和另一条路线。室内这一条边界,把表面处理和合金选择一起框住了。
同一条边界也决定了 ADC12 什么时候不该选。户外暴露、装饰性阳极氧化、薄到模具填不满的断面、每一件都要过压力试验的零件,都在边界之外。碰上一条,这一页的参数就不再适用。
边界之内,零件是一只 120 × 90 × 45 mm、380 ± 30 g 的箱体,开口面平,带一组 M3 凸台,型腔到地导通。
放行之前,买家要确认 ADC12 的哪几项?
放行之前确认三件事:证书上的牌号与状态、同一张证书上的元素限值、哪些面走哪种表面。三件事都落在纸上,口头确认不算。