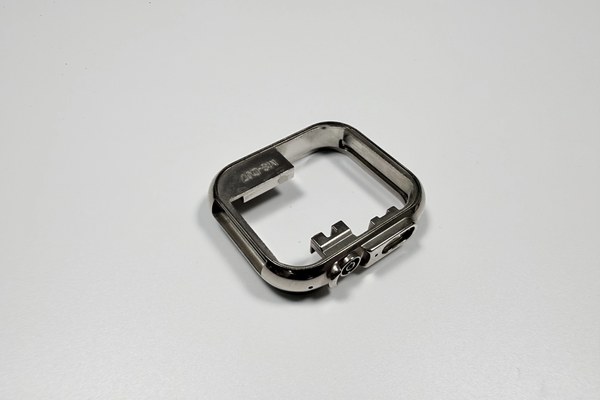
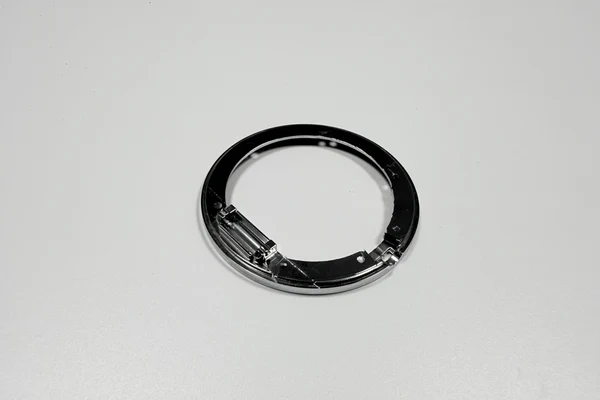
Zamak 5 表圈压圈:0.8 mm 薄壁、内爪与电镀
表圈压圈是压在镜面上、把表圈和镜面一起锁进表壳的那只薄环。Zamak 5 适合做 Ø26 mm 的这一只,是因为三件事同时对上:0.8 mm 的环壁能在常规模温下一次填满,三个内爪的爪根扛得住压装力(把压圈压进表壳所加的力),铸态表面又吃得下一套铜镍铬镀层。订货写的是 锌合金 料、ASTM B86 AC41A、铸态,密度典型值 6.6 g/cm³。铸态指压铸出来就交货,不再做热处理。
这三件事同时也是边界。压圈压住镜面,装进表壳就不再拆开,没有第二次机会,所以合金要守住的既是形状,也是配合。每个数都是图纸目标或者典型值,不是某一只样品的读数。
为什么 Zamak 5 适合一只 1.8 g 的压圈?
因为压圈是一件有职责的形状件,不是一根承力梁。它靠三个爪压住镜面,外径贴合表壳口,外观还要到位;这几种活都偏向能一次填满薄断面的金属,抗冲击排在后面。压铸在同一个模次里把三个爪和环带一起做出来,爪不用另外焊、另外铆。模次指压机合模、注射、开模、取件走完的一轮。
替代路线让出的东西不一样。不锈钢扛得住锌扛不住的冲击,可是从板材上成形这样一个带根部的爪,先要处理回弹,也就是材料被弯过之后弹回去的那一点。塑料环上量便宜,让出的是金属外观和温度范围。
6.6 g/cm³ 的密度,对一只 26 mm 的环意味着什么?
密度把体积换成戴表的人手上的重量,同一个形状,密度定了,重量就只剩体积一个变量。按 6.6 g/cm³ 算,1.8 g 的目标对应 0.273 cm³,这是整只零件能用的金属体积预算。
一条素环带,外径 Ø26.0 mm、内孔 24.4 mm、高 2.0 mm,围住的体积是 0.127 cm³,折 0.84 g。剩下的 0.15 cm³ 在三个爪和底部的台阶上,重量的大头并不在环带里。这几个数是在名义尺寸上算出来的例子,也就是说,按图纸标注、不带公差的那个尺寸。
密度对这个牌号是定值 6.6 g/cm³,重量因此由体积决定。同样的体积下,目标跳出 1.8±0.2 g 这条带,改的是断面,不是牌号。
0.8 mm 的壁厚,对充型和强度各做了什么?
0.8 mm 是流动性和模温刚好对上的地方。Zamak 5 一般走 400–420 °C 的料温、150–180 °C 的模温;料温是金属液进料筒时的温度,模温是模具本身的温度。这么薄的环带一旦出了这个窗口,金属还没走到对面就凝住,两股前沿相遇的地方留下冷隔,也就是一条没有熔合的接缝。
壁厚同时定住爪根,因为根不能比它长出来的那个断面更厚。爪根是爪和环带相接的那一小段,受力时应力集中在这里,也就是载荷挤在很小的面积上。这个上限就是压装力必须写进图纸、不能留给装配台去发现的原因。
再薄下去买不到东西。0.8 mm 以下,充型窗口变窄,所以试模的模次往上走。试模是先在机台上打几模,看金属填到哪儿,花掉的是机时,不是金属。机时指压铸机被这一模占用的时间。
ASTM B86 AC41A 在图纸上定住了什么?
定住合金族、铸态,以及决定表面镀得好不好的杂质上限。杂质是跟着炉料进来的那些元素,不参与成形,一旦超了,镀层就挂不牢。按 AC41A 买的压圈,买的是一份已知成分,不是一个商标名;某一批镀出来起泡,可以一路追到金属上。
落到图纸上就是一行:Zamak 5,ASTM B86 AC41A,铸态。压圈剩下的部分全是几何和表面。
| 项目 | 由什么定 | 图纸目标 | 允许范围 | 检查方式 |
|---|---|---|---|---|
| 密度,铸态 | 合金数据 | 1.8 g | 1.8±0.2 g | 天平 |
| 壁厚 | 模具 | 0.8 mm | 0.8±0.05 mm | 千分尺 |
| 爪高 | 整修(切爪顶) | 1.2 mm | 1.2±0.05 mm | 高度千分尺 |
| 镍层 | 电镀规范 | 内面 3 µm | 3 µm 底线 | X 射线 |
| 镀层增厚,Cu/Ni/Cr | 计算 | 0.026–0.041 mm | 0/-0.05 mm 之内 | 环规 |
| 压装力 | 压装试压 | 上限 200 N | 80–200 N | 压装台架 |
一个数后面没有检查,是愿望;一个检查后面没有目标,到收货那天就变成争论。
镍层为什么在压圈内腔镀得薄?
因为腔体把电流挡住了。电镀时电流从挂具流到工件表面,内壁躲在环带后面,电流绕不进去,镀层在那里长得慢;外面做到 3–5 µm,说明不了里面是多少。
覆盖的意思是 X 射线读出来 3 µm 以上。同一个压圈上,外面亮、内壁薄,是能同时成立的。
要补只能从挂具和遮蔽上补。挂具是把工件挂进镀槽、同时负责导电的那套架子;遮蔽是把不需要镀的面挡起来。槽里泡多久都到不了被挡住的面。这部分钱算在 后加工 里,所以一只 1.8 g 的压圈,电镀成本和它的重量可以完全不成比例。
压装压圈该选哪个 Zamak 牌号?
压装压圈常选 Zamak 5,因为它在可铸性和强度之间比低号牌号平衡得更好,还能和这一族其他牌号走同一条电镀线。牌号怎么挑,写在 Zamak 合金选择 那一篇里。
牌号不是项目末尾还能自由改的一项。换一个 Zamak 牌号,压铸温度、收缩量和镀层反应都跟着变,首件要重开,模具上还要多一次试模。首件是开模后、量产前那一批全尺寸检验的件。
图纸只写 Zamak,等于让压铸厂自己挑,挑中的可能是最好铸的那个,而不是最好镀的那个。牌号和标准写在一起,这个口子就关上了,报价也才是按同一种金属算的。
Zamak 5 的爪根扛得住压装力吗?
扛得住,前提是压装力落在 80–200 N 这条带里。爪根长在 0.8 mm 的壁上,是个应力集中点,受力时它先断、不先弯,所以真正要管的载荷,是压机加上去的那个。
根部的强度来自铸态组织和圆角。爪根底部有一颗缩孔,这个爪是弯还是断就已经定了;缩孔是最后凝固的那块金属收缩、又没有金属补进来留下的孔。根部外侧的溢流(型腔外多开的一个收料腔)在凝固时往这一块补金属。
示例记录里写的是失效的样子:1,000 件里断了七个爪根,当时压装力读到 320 N,是上限的 1.6 倍;爪根加 R0.2 mm 圆角、再加一个行程限位,同一个台架上的数字降到零。
什么时候不锈钢冲压比 Zamak 5 更合适?
要抗冲击的时候,或者壁厚必须压到 0.8 mm 以下才能进浅表壳的时候。冲压是把薄板放进冲模、一刀冲出形状的工艺。同样截面下,不锈钢更强,冲出来的爪能保住一条立边,铸出来的爪比不了。
冲压这边的交换落在成形上。在薄板上切一个带明确根部的爪,把公差问题从模具挪到了回弹上,首件因此变成一次压机试模。
换材料同时也是一次模具决定。在产的锌压圈要变成不锈钢压圈,得另开一套模。锌这条路能走多远,看 镀层表壳框 那个案例就知道。
什么时候塑料比 Zamak 5 更合适?
压圈只填一条缝、又不要镀层的时候,塑料更合适。塑料环上量(订单量做大之后)便宜,不腐蚀,只需要一个垫片位的表壳,也不需要金属。
让出的是表面和温度范围。镀过锌的压圈看着就是金属,爪高也稳得住,塑料环做不到这样的重复性,所以最后定夺的是镜面座。
分界在压装。1.2±0.05 mm 的爪在 80–200 N 下压住镜面,材料就只能是锌或者不锈钢;而压圈压进去的那个表壳中框,决定了壁厚和表面。
镀层换成 Cu/Ni/Cr 之后,什么会变?
颜色变不了多少,算术变得多。镍层 3–5 µm,每面折到直径上是 0.006–0.010 mm,这是算出来的数。铜 8–12、镍 5–8、铬 0.1–0.3 µm 这套三层加起来是 13.1–20.3 µm,折到直径上 0.026–0.041 mm。
对 Ø26.0 mm 上那条 0/-0.05 mm 的单边带来说,这套镀层花掉这条带的一半还多。单边带的意思是公差只往一边给。镀层因此必须带着镀前或镀后的注记进图纸,镀前尺寸给开模的人,镀后尺寸给检验的人;表面处理 的选择就变成了一个配合决定。
镀完才去算增厚,这个判断就是错的。按名义尺寸做出来的压圈,到手就是超差;退镀又多一遍变量,新的镀批还要重做首件。牌号、镀层结构、压装试压这三样,随图纸一起给。
.webp)