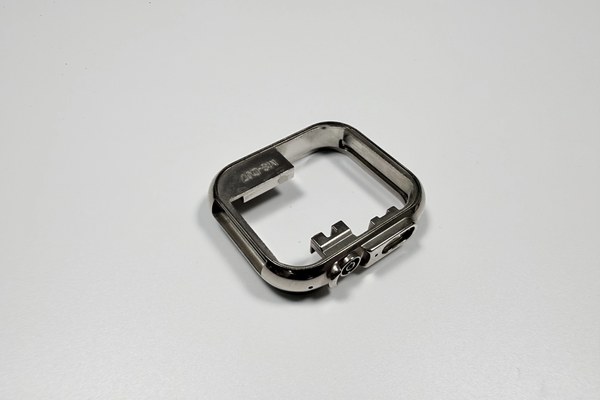
Zamak 5 做表壳中框:密度与可镀性
Zamak 5 在报价之前先把两个数定死。密度 6.6 g/cm³ 与包络体积一起,把成品重量压在 12±1 g,铸出来的表皮还要吃得下 18–27 µm 的 Cu/Ni/Cr。这两件事归合金与炉料,不归电镀线。锌合金这一族里,它的强度在 Zamak 3 之上,流动性略差。
什么时候该按 Zamak 5 询价?
图纸把壁厚定在 0.9–1.2 mm、边口要镀、成品重量落在 12±1 g 附近,这时候该按 Zamak 5 询价。壁薄过 0.9 mm,问题就不在牌号上了,因为没有哪种合金能填满模具走不到的断面。
壁厚站住之后,三个物性决定这张单。密度把壳体压在 12 g,铸态表皮在镀后能抛出镜面,这只合金还能在 Ø1.5 mm 的孔上切削而不撕裂。镀后要守 0.03 mm 台阶高度的中框仍在这个牌号的能力内,因为那道公差是切出来的,不是铸出来的。
一模四腔靠的是什么?
1 模 4 腔、8407 模仁、按 30 万模次(300,000 模次)的设计目标做,这套排布适合这只中框:0.9 mm 的壁在金属凝固之前就充满,所以四股充填前沿能挤在同一个窗口里。壁再厚一点,排布就得退回单腔,薄壁锌压铸里记的是同一条边界。
腔数是成本决定。四腔模的总价比单腔模高,但模具费按批量摊到每件,除的是件数,不是腔数;300 件打样时这副模子按 300 件分。这一块在金属还没算进去之前,就已经占住价里的大头。
ASTM AC41A 在 Zamak 5 锭上定死了什么?
ASTM B86 AC41A 定的是锭料成分,不是成品铸件。表 1 给区间,杂质上限是买家最常跳过的那几行。
元素 | 成分区间(%) | 杂质上限(%) | 管什么 |
|---|---|---|---|
Al | 3.9–4.3 | — | 0.9 mm 壁的流动性 |
Cu | 0.75–1.25 | — | 强度与时效 |
Mg | 0.03–0.06 | — | 晶粒长大 |
Pb | — | ≤0.003 | 热脆 |
Cd | — | ≤0.002 | 脆性 |
Sn | — | ≤0.001 | 晶间开裂 |
铝、铜、镁只给区间,不另设上限;铅、镉、锡只给上限,不设下限。铜定强度与时效,镁压住晶粒,三条杂质上限防的是一炉坏料把整批变脆。用回炉的浇道料与排渣料去配料,铜会往区间上限漂,所以熔体要按标准查,不是按上一张质保书查。
锌件为什么能上 Cu/Ni/Cr 镀层?
锌在酸和碱里都活泼,镀层必须把整个面封住;三层各管一件事:铜咬住基体,镍扛腐蚀,铬负责耐磨与颜色。三层分别是 8–12 µm、10–15 µm、0.1–0.3 µm,每面合计 18–27 µm。
喷漆锌省掉三道槽,起价更低,坏在边口:表壳天天蹭袖口和桌面。因为表壳受力就在那几条边上,喷漆路线是拿更便宜的工序换更短的外观寿命。镀坏的件脱掉镀层要重新进三道槽、重新排队,所以一次晚发现的起泡,赔的是交期加外观。电镀笔记里把几条路线摆在一起比过。
电镀最先暴露的是哪种面缺陷?
起泡是电镀最先暴露的缺陷,起点在孔隙(铸件表皮下的空洞)里,不在槽里。铜槽的酸留在通到表皮的孔里,镍膜一封,受热时残液把镀层顶起来,所以除油和活化洗得再干净也堵不住孔。
所以孔隙该算在锌合金压铸头上,不算电镀厂的。台阶面上通到表皮的孔,抛不掉也镀不平。没通到表皮的孔隙无害,真正要管的是与表面连通的那一类。
18–27 µm 的镀层怎么改掉一处配合?
每面加 18–27 µm,台阶面就抬高同样的量;孔径在直径方向两侧各加一层,合计 2 × 18–27 µm = 0.036–0.054 mm,这已经超过台阶面总共只允许的 0.03 mm。
表 2 把重量预算拆开算,用的是图纸包络与典型密度。
项 | 值 | 依据 |
|---|---|---|
包络体积 | 13.7 cm³ | 38.0×38.0×9.5 mm 实心块 |
密度 | 6.6 g/cm³ | 典型值(B86 定成分,不定密度) |
实心质量 | 90.5 g | 体积 × 密度 |
成品质量 | 12±1 g | 图纸目标 |
算例是 13.7 cm³ × 6.6 g/cm³ = 90.5 g 的实心块,对成品 12±1 g,也就是包络里约 13 % 是金属。图纸要是从整块料上要这个重量,要的是一只切掉更多余量的壳,机加时间跟着余量走。
Zamak 5 在哪儿切削不撕裂薄壁?
0.9 mm 表耳壁配 Ø1.5 mm 孔,正好落在 Zamak 5 切得净与会撕裂的分界上,差别在入口倒角和穿出时的进给。这只合金软到可以快切,但没软到能扛住一次没有支撑的穿出。
孔口缺口超过 0.1 mm 判废不判返修,因为修大了的孔已经出了自己的偏差带。后处理把这份风险带进价里,所以薄壁件的报价里总留着损耗,买家写不写都一样。
Zamak 5 在什么表壳上就不成立了?
三种活用不了 Zamak 5:要标潜水、有面要长期受磨、壁薄过 0.9 mm。汗液、摩擦和日常磕碰在它的范围里,镀前切到 0.03 mm 的台阶面也在;越过这三条线,改工艺省不下钱,换材料才是正路。
换成不锈钢或喷漆锌,代价是什么?
不锈钢先涨的是重量,同一包络不再落在 12±1 g,拿去机加的那块料也比成品重得多。喷漆锌保住铸件、砍掉三道镀槽,省了工序,也丢了镀层护住的那条边。
两条路都会动配合预算。不锈钢要在 Zamak 5 近净成形的地方把料切掉。喷漆加一层膜,却没有 18–27 µm 那样的厚度控制,凡是按 0.036–0.054 mm 镀层量算过的配合,都得重新标一遍。壁薄过 0.9 mm,或者要一条拉丝钢边的件,已经不在这个牌号里了。
询价要写清什么,报价才可比?
四份主文件让报价可比:每处公差都标了镀前或镀后的 2D 图纸、3D 模型、数量、可见面的表面等级;另加一张遮蔽清单,因为每一块遮蔽都是电镀厂要加的一道工。
这四份输入定出报价的五项:机加特征的装夹次数、可见面的抛光道次、电镀挂具密度、薄壁带的损耗、摊到批量里的模具费。少一份,回来的就是一个没法跟第二家比的区间,因为报价只按有数的项算。首件再在检测设备上用 0.03 mm 塞尺(一片一片的厚度规)查台阶、用塞规查两只销孔。
.webp)