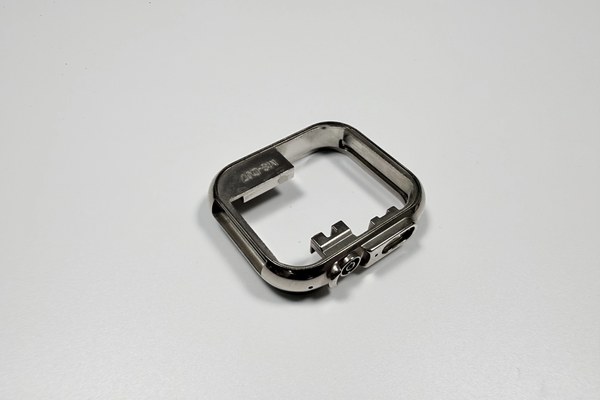
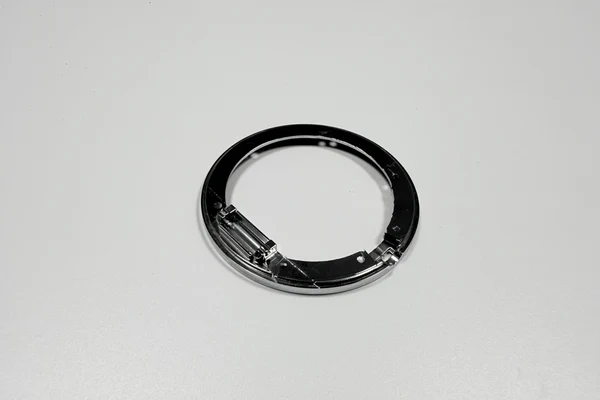
Zamak 5 für Lünettenringe: Dichte, Galvanik, Presssitz
Zamak 5 passt zu einem Lünettenring Ø35 mm, weil drei Eigenschaften zusammenkommen: Es gießt eine 1,8 mm dünne Wand, ohne dass sie vorzeitig erstarrt, es nimmt 18–27 µm Kupfer, Nickel und Chrom an, und es hält nach der Galvanik einen Presssitz. Die Sorte wird als Zinklegierung geführt und im Gusszustand nach ASTM B86 AC41A spezifiziert.
Dieselben drei Eigenschaften sind auch die Grenzen. Zamak 5 ist eine dekorative Legierung mit weichem Kern, und jede Zahl unten sagt, was sie tragen kann und was nicht. Der Ring wiegt 4,5±0,5 g, es ist also wenig Metall da, um es gegen Festigkeit zu tauschen.
Warum passt Zamak 5 zu einem 4,5-g-Lünettenring?
Weil der Ring eine Form ist und kein tragendes Teil. Seine Aufgabe ist, das Glas zu halten und fertig auszusehen; beides spricht für ein Metall, das einen dünnen Querschnitt in einem Schuss füllt, nicht für eines, das Schläge übersteht.
Zamak 5 lässt sich außerdem gut galvanisieren. Zink nimmt Kupfer, Nickel und Chrom im üblichen Dreischichtaufbau an, und die Lagen haften auf einer Gusshaut, die dicht ist, wenn das Werkzeug stimmt.
Eine schwerere Legierung würde pro Ring mehr kosten, ohne eine der beiden Aufgaben besser zu erfüllen. Das Budget von 4,5 g erfüllt der Guss selbst, nicht eine zweite Zerspanung, die Metall abträgt.
Was bedeutet die Dichte bei einem Ring Ø35?
Die Dichte rechnet das Volumen des Rings in das Gewicht um, das der Kunde spürt. Zamak 5 liegt bei etwa 6,6 g/cm³, einem typischen Wert der Legierung; ein Ring dieser Höhe und dieses Durchmessers landet damit bei rund 4,5 g, wenn die Wand 1,5–1,8 mm läuft.
Die Zahl zählt an der Zeichnung, nicht auf der Waage. Eine dickere Wand macht den Ring schwerer; wird die Wand dünner, füllt der Guss nicht mehr bis zur Gegenseite.
Sie setzt auch den Vergleich mit Edelstahl. Ein gedrehter Edelstahlring gleicher Größe wiegt mehr als doppelt so viel, und das ist einer der Gründe, warum eine Lünette überhaupt gegossen wird.
Welche Zamak-Sorte passt zu einer gepressten Lünette?
Zamak 5 ist für eine gepresste Lünette die übliche Wahl, weil es Gießbarkeit und Festigkeit besser ausbalanciert als die niedrigeren Sorten und in denselben Anlagen galvanisiert wird wie der Rest der Familie.
Die Sorte ist am Projektende keine freie Wahl. Ein Wechsel von einer Zamak-Sorte zur anderen ändert Gießtemperatur, Schwindung und das Verhalten in der Galvanik, also wird das Erstmuster neu aufgemacht.
Eine Zeichnung sollte Sorte und Norm zusammen nennen. Wer nur „Zamak“ schreibt, überlässt die Wahl der Gießerei, und gewählt wird dann vielleicht die Sorte, die am leichtesten gießt, statt der, die am besten galvanisiert.
Was legt ASTM B86 AC41A fest?
Sie legt die Legierungsfamilie fest, den Gusszustand und die Verunreinigungsgrenzen, die für die Galvanik zählen. Ein Ring nach AC41A wird nach einer bekannten Zusammensetzung gekauft, nicht nach einem Handelsnamen.
Die Norm gibt dem Käufer außerdem einen Bezug, wenn eine Charge sich anders verhält. Bildet eine Charge Blasen in der Galvanik oder kommt beim Zerspanen ein anderer Span, steht zuerst die Frage, ob das Metall der Spezifikation entsprach.
Für die Zeichnung bleibt eine Zeile: Zamak 5 nach ASTM B86 AC41A, Gusszustand. Alles andere am Ring ist Geometrie und Oberfläche.
Warum hält die Galvanik auf Zamak besser als auf Aluminium?
Weil Zink chemisch näher an der Galvanikfolge liegt und der übliche Dreischichtaufbau um Zinkdruckguss herum entstanden ist. Kupfer schlägt sich auf dem Zink nieder, Nickel baut auf dem Kupfer auf, Chrom schließt die Fläche ab.
Aluminium braucht vor der Galvanik eine Zinkatstufe, und dieser zusätzliche Schritt ist eine weitere Stelle, an der die Haftung scheitern kann. Der Schichtaufbau steht in den Galvaniknotizen.
Zink hat eine eigene Schwäche: die Porosität. Eine Pore, die die Oberfläche erreicht, hält Badflüssigkeit und bläst später auf, deshalb muss die Gussseite die Haut dicht genug halten, damit die Schicht darauf sitzen kann.
Wo versagt ein Zamak-Ring unter Verschleiß?
An den Kanten und an den Kontaktstellen: am Kronenausschnitt, am Innenabsatz, gegen den das Glas drückt, und am Außendurchmesser, wo der Ring das Gehäuse trifft. Dort ist die 18–27 µm dicke Schicht dünn oder unterbrochen.
Chrom ist nur 0,1–0,3 µm dick, es schützt gegen leichten Abrieb und nicht gegen einen Kratzer. Ist das Chrom durchgerieben, korrodiert das Nickel darunter, und der Ring zeigt eine dunkle Linie.
Schweiß und Reibung erledigen den Rest. Eine dekorative Lünette ist für diesen Einsatz ausgelegt; ein Ring, der an Stein getragen wird oder in Salzwasser läuft, liegt außerhalb der vorgesehenen Aufgabe der Legierung.
Hält Zamak 5 nach der Galvanik 0,05 mm Rundheit?
Ja, aber die Rundheit kommt vom Drehen, nicht von der Legierung. Der Ring wird nach dem Polieren und vor der Galvanik gedreht, und den Kreis erzeugt die Maschine auf einer Wand, die das Futter nicht verformt.
Die Galvanik ändert die Rundheit nicht nennenswert; sie legt eine gleichmäßige Schicht auf und folgt der Form darunter. Sie ändert das Maß, deshalb wird die Bohrung auf ein Vormaß vor der Galvanik geschnitten.
Der Beitrag der Legierung ist die Gießbarkeit. Eine Sorte, die die 1,8 mm dünne Wand sauber füllt, gibt dem Drehen einen stabilen Ring zum Spannen; ein Ring mit Kaltschweiße gibt ihm eine Feder, die unter dem Meißel nachgibt.
Was machen 18–27 µm mit dem Presssitz?
Sie schließen ihn. Die Schicht liegt auf der Bohrung und auf dem Außendurchmesser, also wird das Übermaß von 0,02–0,05 mm von beiden Seiten verbraucht, und das Vormaß muss Platz für die Schicht lassen.
Der Effekt ist groß genug, um die Montage zu entscheiden. Über den Durchmesser addiert die Schicht 0,036–0,054 mm, breiter als das ganze Übermaßband, also ist ein Ring, der vor der Galvanik auf Fertigmaß geschnitten wurde, zu eng.
Die Prüfung ist eine Probepressung bei 200–600 N mit dem Gegenstück, angesiedelt in der Nachbearbeitung. Eine Lehre an der Maschine liest Metall; nur die Presse liest Metall plus Schicht.
Wann sollte der Ring auf Edelstahl wechseln?
Wenn der Einsatz die dekorative Linie überschreitet: eine Tauchfreigabe, langer Abrieb oder eine Wand, die unter 1,5 mm gehen müsste. Dann ist die Zinkroute nicht mehr die günstige Route.
Gedrehter Edelstahl nimmt Schläge und behält ein gebürstetes Finish, und der Fall der Münzsparbüchse zeigt denselben Tausch an einem anderen Teil: Die Legierung wird für Finish und Passung gewählt, nicht für rauen Umgang.
Der Wechsel ist eine Werkzeugfrage so gut wie eine Materialfrage. Ein Zamak-Ring, der schon in Serie läuft, braucht ein neues Werkzeug, um ein Edelstahlring zu werden; die Entscheidung gehört vor den ersten Schnitt.
Was ändert sich, wenn der Ring PVD statt Cu/Ni/Cr bekommt?
Die Farbpalette wird breiter, und das Verfahren wechselt. PVD scheidet in einer Vakuumkammer einen dünnen Film ab und kann Töne erzeugen, die die Galvanik nicht kann; deshalb fragt eine Marke ihn für eine Lünette an.
PVD gehört zu den Oberflächenoptionen, und der Preis dafür sind Schichtdicke und Streuvermögen. Ein PVD-Film ist dünner als der Aufbau mit 18–27 µm, also folgt er der polierten Fläche genau und zeigt jeden Kratzer, den die Galvanik zugedeckt hätte.
Er ändert auch den Presssitz. Eine dünnere Schicht verbraucht weniger Übermaß, also ist das Bohrungsaufmaß anders als bei der galvanisierten Ausführung, und die Probepressung muss für die neue Schicht wiederholt werden.
| Merkmal | Zamak 5 | Warum es für eine Lünette zählt |
|---|---|---|
| Dichte | 6,6 g/cm³ (typisch) | Legt die 4,5±0,5 g bei Ø35×1,8 mm fest |
| Gusszustand | ASTM B86 AC41A | Gibt eine bekannte Zusammensetzung für Galvanik und Zerspanung |
| Schichtaufbau | Cu 8–12 / Ni 10–15 / Cr 0,1–0,3 µm | 18–27 µm gesamt, vom Presssitz verbraucht |
| Verschleißgrenze | Dekorativer Einsatz | Tauchen, Steinkontakt und Salzwasser liegen außerhalb |
Den Einsatz mit der Zeichnung senden. Die Sorte folgt daraus, und Druckguss und Galvanik lassen sich gegen denselben Einsatz kalkulieren.
FAQ
.webp)