
Moulage sous pression châssis de robot : paroi 1,5 mm, T6
Un châssis de robot en moulage sous pression d’aluminium ADC12 porte trois exigences qu’aucune étape seule ne tient : une paroi de 1,5 mm, des portées de jonction à ±0,02 mm et une cible de 400 MPa après traitement thermique T6. La paroi se décide pendant que le moule se remplit, les portées après la trempe, et la cible de traction au four. La gamme qui tient les trois enchaîne le moulage sous pression sous vide, la découpe des entrées, le T6, le dressage, l’usinage CNC, l’anodisation par arc avec masquage, puis le contrôle final.
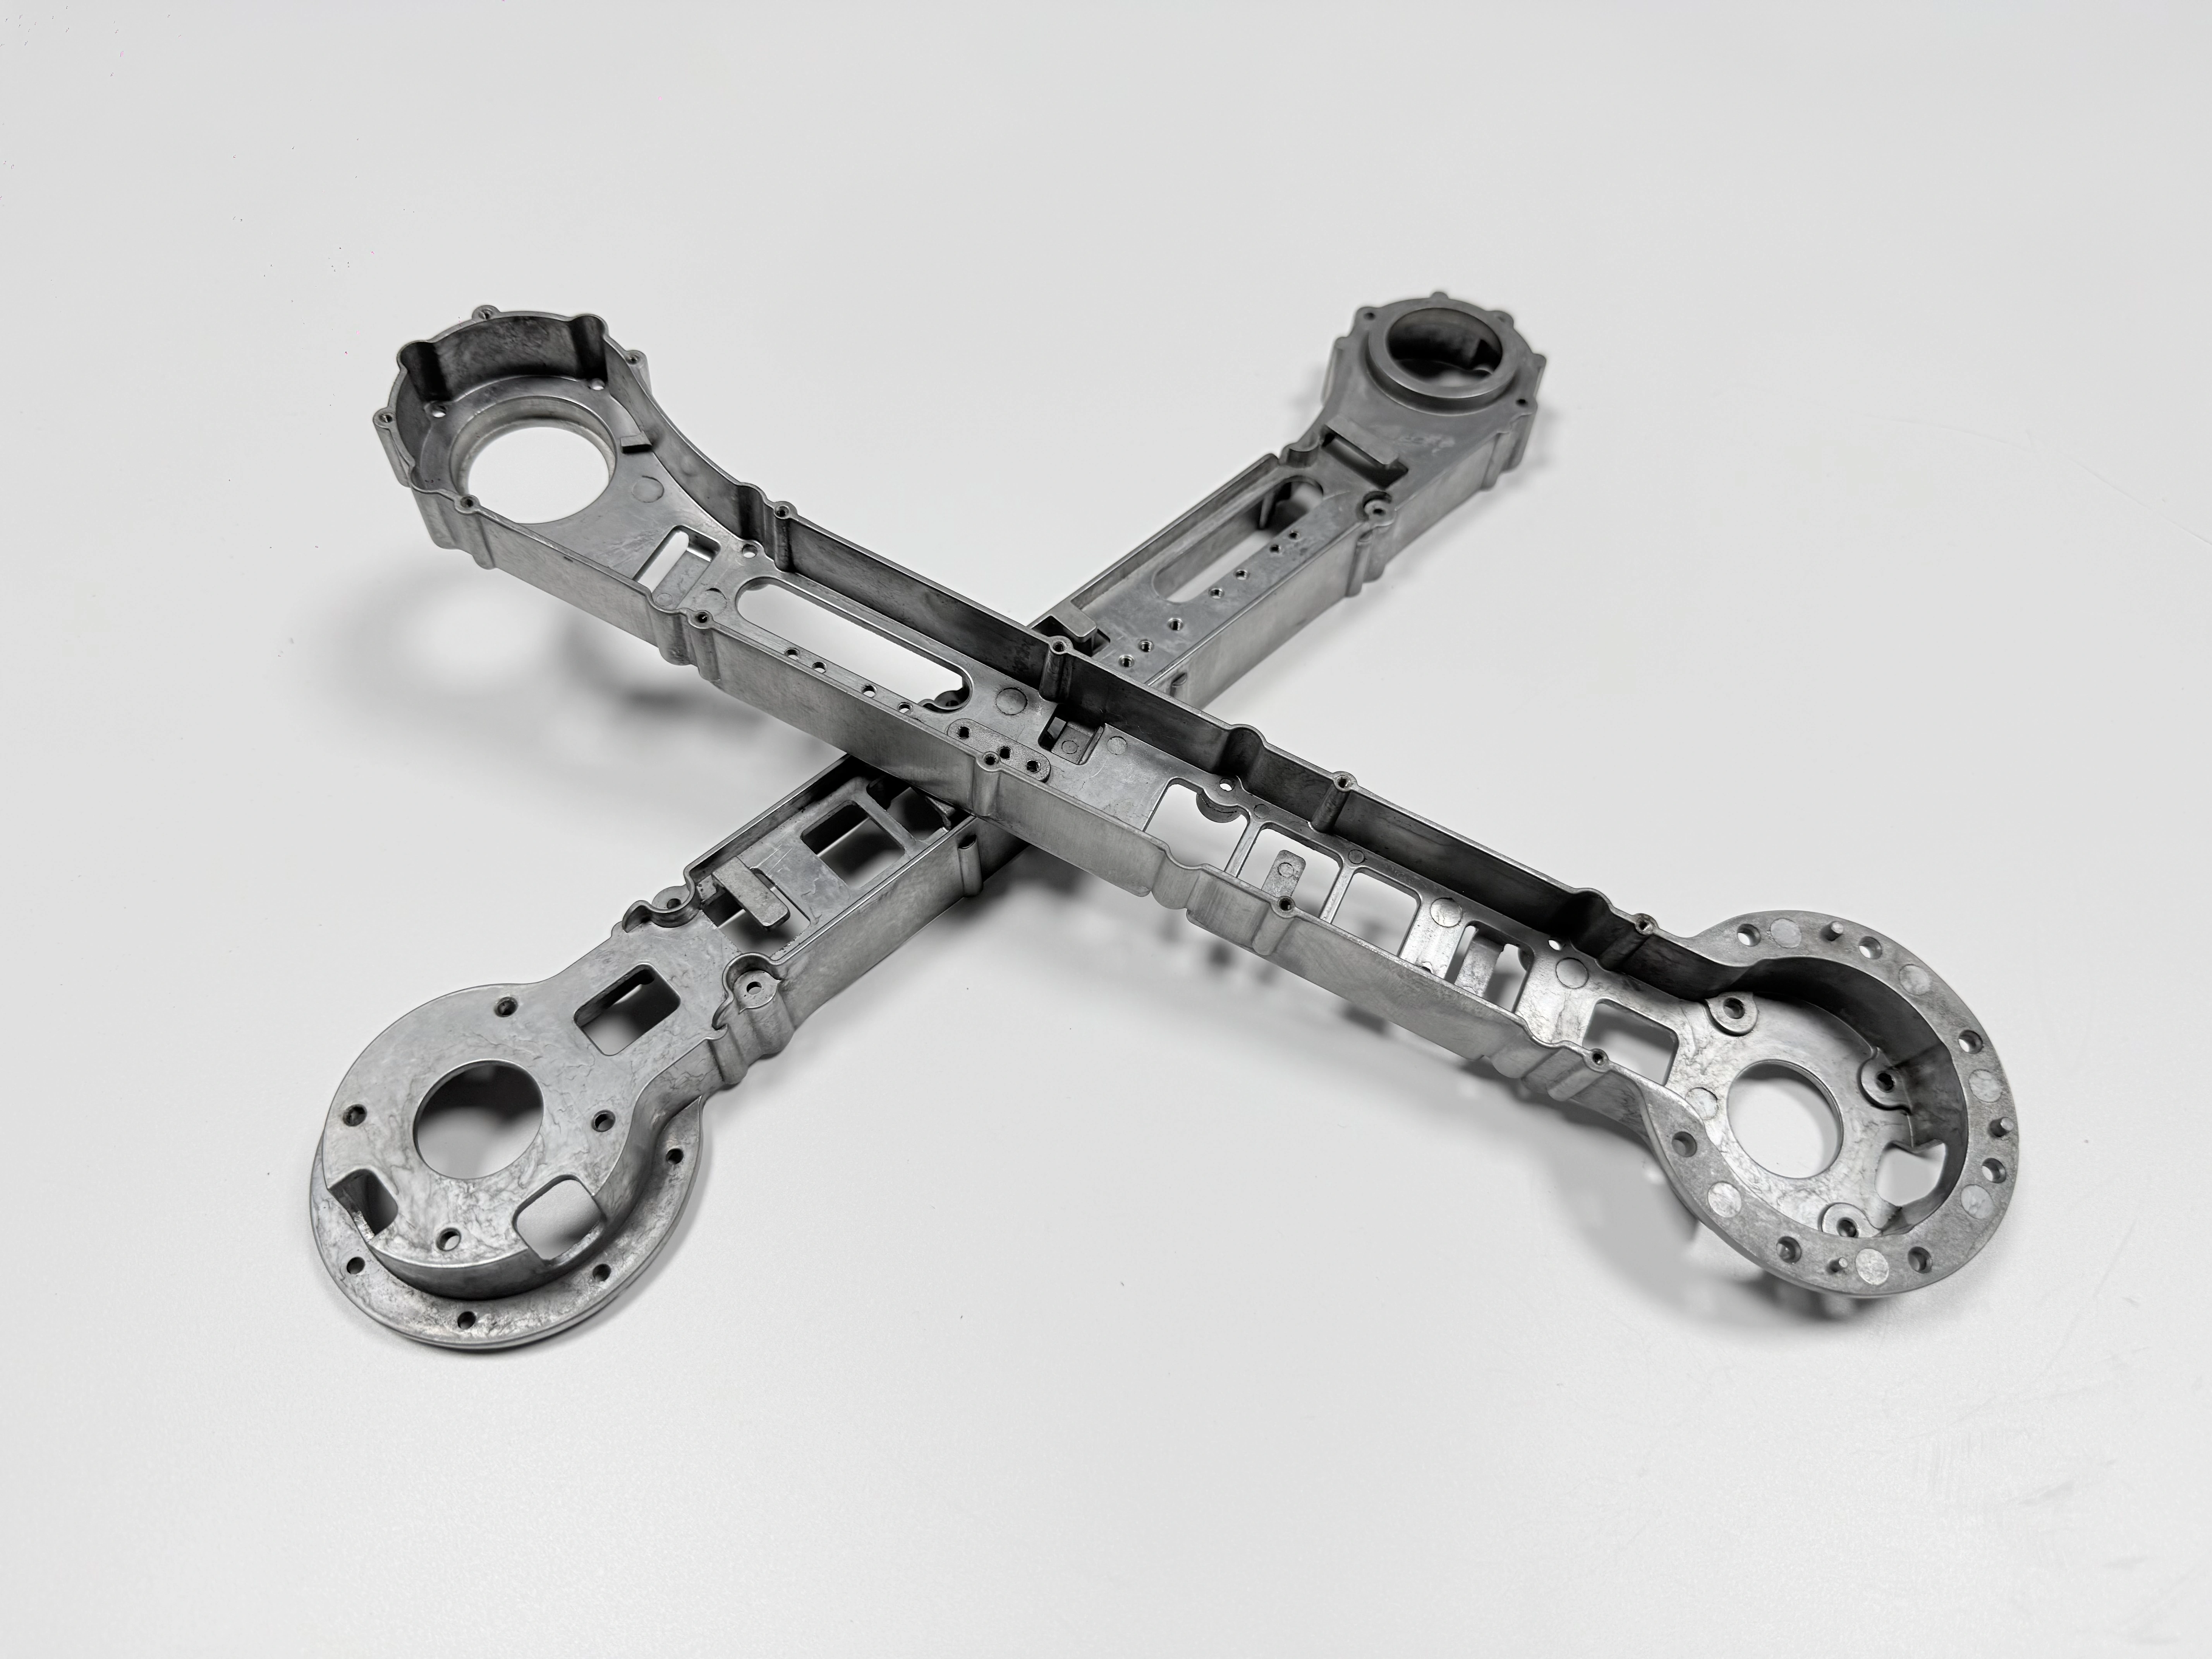
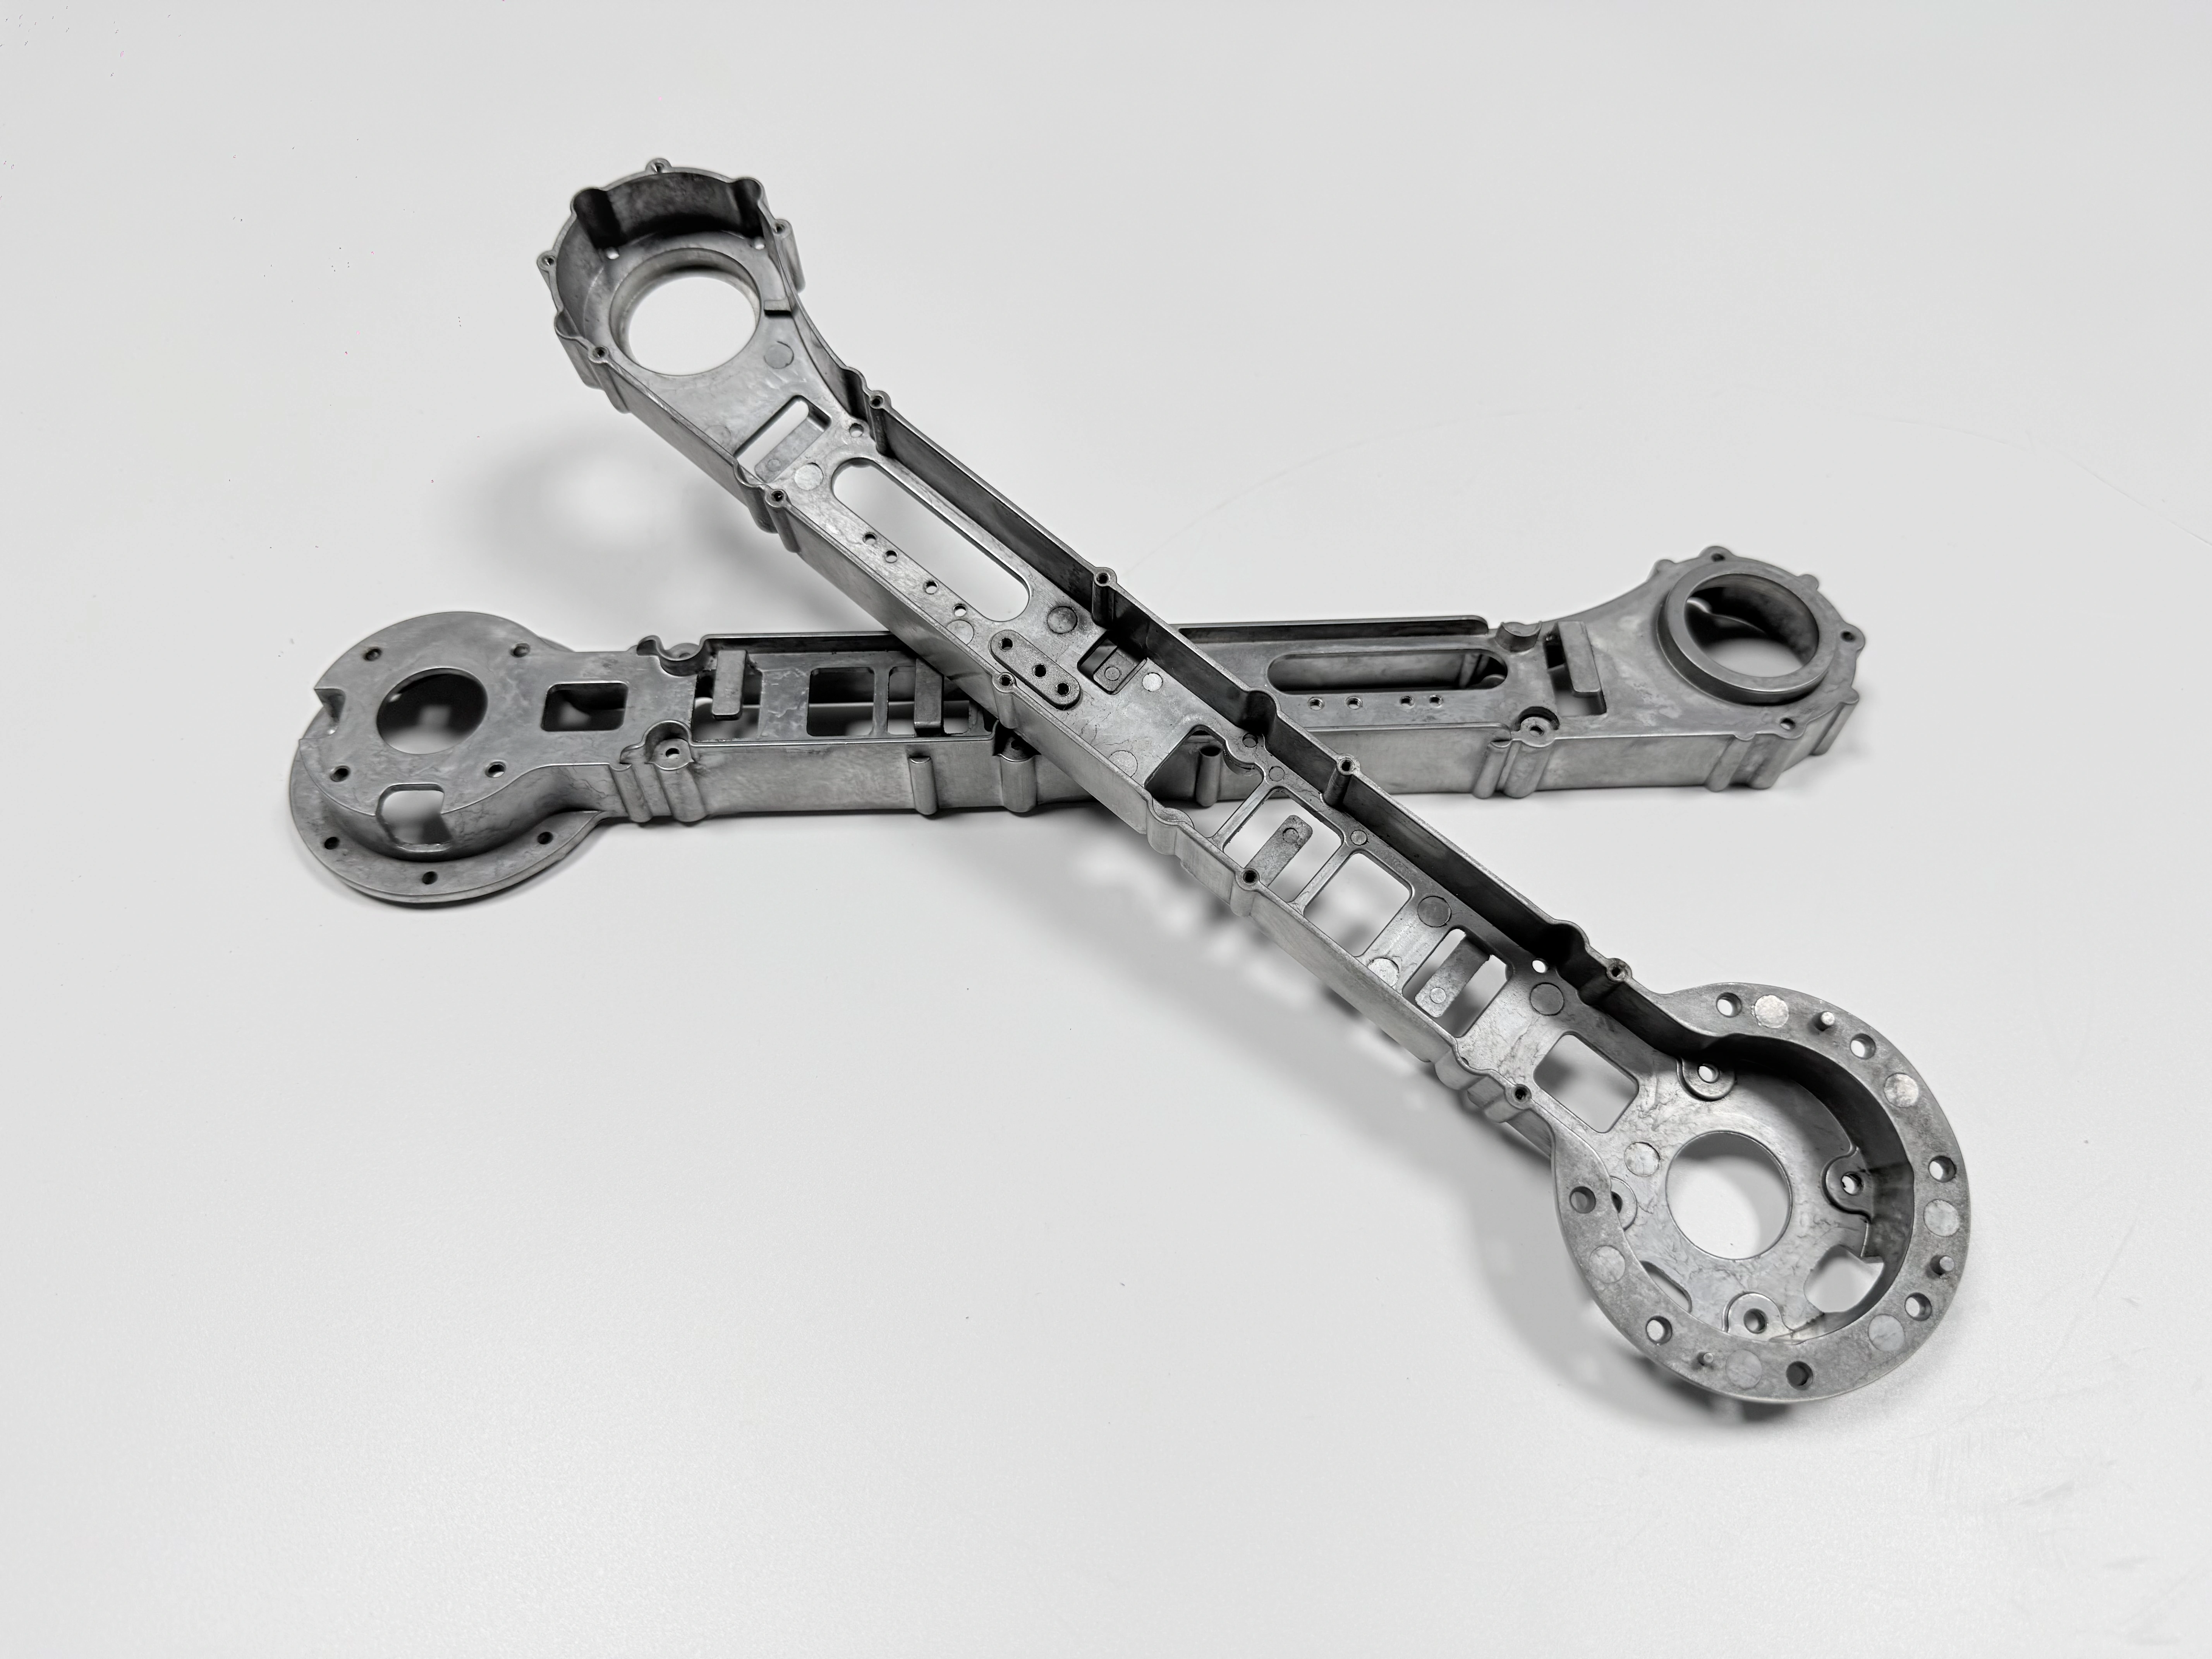
Trois chiffres, une pièce : 1,5 mm, ±0,02, 400 MPa
Chaque exigence échoue à son propre stade, si bien qu’un seul contrôle ne peut pas valider les trois. Une paroi sous 1,5 mm se voit au contrôle de remplissage, une portée hors ±0,02 mm se voit au MMT après la coupe, et une cible de traction manquée se voit sur une éprouvette. Un devis qui ramène les trois à une seule tolérance d’usinage a déjà perdu les deux premières.
La pièce sort du moule à l’état d’ébauche, avec de la surépaisseur sur les jonctions et aucune face finie. L’alliage est l’ADC12, dont la nuance ASTM B85 la plus proche est l’A383, et la paroi de 1,5 mm est une cible de plan plutôt qu’une valeur d’atelier. Le tableau 1 associe chaque chiffre à l’étape qui le fixe et au contrôle qui le prouve.
Exigence | Cible (mm, MPa) | Fixée à | Prouvée par |
|---|---|---|---|
Paroi | 1,5 mm | Remplissage sous vide, une cavité, trop-plein à l’extrémité opposée | Radiographie ou scan CT |
Portée de jonction | ±0,02 mm | Dressage, puis CNC depuis la référence | Cartographie de points au MMT |
Planéité de portée | 0,03 mm | Coupe finale sur la face usinée | MMT, état libre |
Position de trou | ±0,02 mm | Montage et programme après la coupe | Cartographie de points au MMT |
Résistance à la traction | Cible 400 MPa | T6 à 490–510 °C, puis vieillissement à 150–170 °C | Éprouvette selon ASTM B557 |
Ce que le plan doit fixer avant l’outillage
Le plan fixe quatre points avant la taille du moule : la face de référence, la surépaisseur qui la recouvre, la liste de masquage et l’état de traitement thermique. Un plan de châssis qui nomme l’ADC12 et une épaisseur de paroi mais laisse la référence à l’atelier produit des ébauches qui ne s’interchangent pas d’un lot à l’autre. La référence est la portée de jonction usinée ; la paroi de 1,5 mm brute de moulage ne peut pas en tenir lieu.
La surépaisseur doit couvrir la déformation de trempe en plus de la coupe. Nommez la face, la surépaisseur qui la porte et chaque cote mesurée depuis elle sur une seule feuille. La stratégie de référence des pièces moulées et usinées part de cette annotation, et la ligne de traitement thermique porte T6 sous réserve de confirmation par l’atelier.
Une cavité, le H13, le vide : pourquoi ce moule
Une paroi de 1,5 mm demande une fenêtre de remplissage qu’un moule multicavité ne peut pas offrir à cette taille de pièce. Une seule cavité garde le poids de coulée et la surface d’évents en proportion, et le système de vide tire les gaz d’un remplissage au lieu de quatre. Le moule est taillé dans un acier à travail à chaud H13, avec une cible de conception de 200 000 cycles.
Le trop-plein se place à l’extrémité de la paroi mince, là où le métal arrive en dernier et le plus froid. Le H13 tient le détail de paroi sur toute la série et encaisse les cycles thermiques que voit un noyau mince. Une deuxième cavité doublerait la sortie et diviserait par deux la fenêtre de pression en même temps : la décision d’outillage suit donc l’épaisseur de paroi et la fenêtre de remplissage.
Scénario d’ingénierie hypothétique : un châssis d’exosquelette de 320 × 180 × 90 mm, paroi de 1,5 mm et cible de masse finie de 1,2–1,8 kg. Les chiffres sont des cibles de plan, pas un lot mesuré. À cette enveloppe, une cavité garde la distance de remplissage dans une fenêtre qu’un seul tir sous vide peut tenir.
Remplir 1,5 mm sans jointure froide : où le métal s’arrête
À 1,5 mm, le front de métal perd de la chaleur vers le moule sur ses deux faces et peut se figer avant que deux flux se rejoignent. Le résultat est une jointure froide, un repli qui se lit comme une ligne en surface et comme une fissure sous charge. La pression seule ne la referme pas, parce qu’un front figé ne se pousse pas dans une paroi.
Le vide abaisse le gaz que le front doit repousser, et une entrée orientée vers le bossage de jonction épais garde le métal le plus rapide en mouvement vers la section mince. Le trop-plein doit ensuite être assez large pour accueillir le front froid. Rien de tout cela ne se voit en surface : c’est la radiographie ou le scan CT qui tranche.
Une paroi de 3 mm sur le même châssis cache la défaillance un moment ; à 1,5 mm, la fenêtre se referme plus vite qu’un opérateur ne peut réagir. Le point de départ de l’épaisseur de paroi explique d’où vient cette limite sur un boîtier.
T6 à 490–510 °C : la porte des cloques
La fenêtre T6 est l’endroit où la cible de 400 MPa et le risque de cloques se décident ensemble. Le traitement de mise en solution à 490–510 °C dissout le cuivre et le silicium, la trempe fige la structure, et le vieillissement à 150–170 °C précipite la phase durcissante. Les 400 MPa sont une cible pour cet état fini ; l’alliage brut de moulage n’y est pas tenu.
Les pores de gaz se dilatent quand le métal s’amollit à la température de mise en solution, et un pore proche de la peau la soulève. Le moulage sous pression sous vide passe donc avant le T6, et non après : le gaz doit quitter la pièce avant que le four ne la voie. La faisabilité, pour un châssis donné, se confirme avec l’atelier de traitement thermique avant la taille du moule.
Quand le relevé de gaz ne soutient pas le T6, le repli est le T5, et le plan change avec lui. Une éprouvette coulée avec la pièce et tirée selon ASTM B557 dit ce que le four a fait à cette coulée. Le traitement thermique des pièces moulées sous pression en aluminium reprend la même fenêtre côté métallurgie.
Dressage : entre la trempe et la coupe
Le dressage existe parce que la trempe laisse le châssis hors de sa surépaisseur. La paroi de 1,5 mm refroidit avant le bossage de jonction, et le châssis se voile vers le côté épais. Un dressage après le T6 et avant la CNC ramène l’ébauche ; sans lui, la fraise sort de la matière dans un coin.
Deux ordres sont possibles, et le deuxième tableau les met côte à côte. L’un tient ±0,02 mm sur la portée ; l’autre déplace l’erreur vers les heures d’usinage et la benne à rebuts.
Ordre | Ce qu’il tient (mm) | Ce qu’il coûte | Où il échoue |
|---|---|---|---|
Dresser après le T6, puis usiner | Portée à ±0,02 mm avec surépaisseur pour la coupe | Une étape de presse et un contrôle de relaxation | Un voile qui revient après la presse |
Usiner d’abord, dresser ensuite | La cote de coupe telle qu’usinée | Une seconde coupe sur chaque portée et un nouveau contrôle | Le dressage déplace la portée qui vient d’être usinée |
La portée se coupe après le dressage, depuis la référence, et la cible de planéité de 0,03 mm sort de cette coupe. La déformation qui reste après la presse se lit en conicité sur la portée : c’est pourquoi une cartographie de points au MMT tranche, et non un relevé unique.
CNC : ±0,02 mm sur la portée de jonction
La portée de jonction et les trous se coupent en un seul montage depuis la même référence, si bien que la portée et le motif de trous partagent un repère. Une portée tenue à ±0,02 mm est un résultat d’usinage, et elle ne tient que si surépaisseur, montage et programme s’accordent. Un deuxième montage ajoute une deuxième erreur à la chaîne de cotes.
Serrer une paroi de 1,5 mm la déforme par effet ressort. Le montage soutient le bossage et presse au plus près de la coupe, de sorte que la paroi mince ne porte aucune charge de serrage, et la pièce se contrôle telle qu’elle sera vissée. L’usinage CNC des pièces moulées part de l’état d’ébauche, et la conception du montage pour pièces moulées usinées couvre le plan d’appui.
Une portée qui mesure dans la tolérance dans le montage et hors tolérance sur le marbre est un problème de serrage, pas un problème de fraise. Ce relevé renvoie la correction au montage plutôt qu’au programme.
Planéité 0,03, trous à ±0,02 : ce que lit le MMT
La planéité de 0,03 mm se lit sur la face usinée à l’état libre, avant que le châssis ne soit vissé sur quoi que ce soit. Un relevé pris sur le marbre avec la pièce serrée mesure le montage, pas la pièce. Le plan doit nommer l’état applicable, sinon deux contrôleurs rapportent deux résultats pour un même châssis.
La position de trou à ±0,02 mm se contrôle sur une cartographie de points au MMT couvrant le motif, pas sur un trou isolé. Des trous oblongs dans le châssis conjugué peuvent assouplir cette exigence, et la décision se prend avant la construction du montage. L’usinage secondaire des pièces moulées porte la coupe et le recontrôle dans une seule libération.
MAO : un film qui pousse des deux côtés
L’anodisation par arc (MAO) fait croître un film céramique à partir de l’aluminium lui-même, sans sous-couche électrodéposée qui puisse se décoller. Le film consomme du métal vers l’intérieur et se construit vers l’extérieur : une face revêtue monte au-dessus de la surface usinée et un alésage revêtu se ferme. L’ajustement est la première chose que le procédé change.
L’épaisseur de film sur cet alliage reste à mesurer, aussi le plan laisse-t-il la valeur ouverte et la liste de masquage protège-t-elle l’ajustement. Portées, filets, plots de masse et références restent nus. Une pièce revêtue avant la coupe finale perd la tolérance de portée pour laquelle elle a été usinée.
Le revêtement passe après la CNC pour cette raison, et une jauge d’épaisseur de film relève ce que le bain a produit. Le revêtement par anodisation par arc de l’aluminium couvre le système de couches, et la page anodisation par arc explique comment la couche se forme.
Masquage : une décision de plan, avant commande
Quatre surfaces restent nues : les filets, les ajustements, les plots de masse et les références. Un oubli ne se voit pas au bain de revêtement, parce que le film paraît uniforme sur une zone masquée comme sur un filet. Il se voit à l’assemblage, quand une vis talonne ou qu’une portée ne se ferme pas.
Le remède est un alésage de reprise ou une recoupe, ce qui coûte un second passage sur chaque pièce du lot. La liste de masquage a sa place sur le plan et sur la commande, et le gabarit go/no-go passe après le revêtement, avant que les pièces n’atteignent la ligne d’assemblage. Le post-traitement de surface couvre les options autour de l’étape de revêtement.
Contrôle : six méthodes avant libération
Six contrôles libèrent un lot, et chacun répond à une défaillance que les autres ne voient pas. Une éprouvette est tirée selon ASTM B557, une radiographie ou un scan CT couvre la paroi mince, une cartographie de points au MMT couvre les portées, et des gabarits go/no-go couvrent les filets. L’épaisseur de film du revêtement reste à mesurer, comme la durée du test au brouillard salin, dont la norme est inscrite au plan.
Un dossier de lot qui porte les six se compare au suivant ; un dossier qui n’a que des chiffres MMT ne le peut pas. L’étude de cas du châssis moulé sous pression montre le même jeu d’enregistrements sur un châssis plus petit. La cartographie du risque de porosité couvre la façon dont un relevé de gaz s’accepte ou se rejette.
La défaillance qui relie les six est celle qui se cache : la pièce se remplit, la surface paraît saine, et la cloque n’apparaît qu’après le T6. Inscrivez les six contrôles et leurs gabarits sur le plan avant que la demande de prix ne parte.
Questions fréquentes
