ADC12 ダイカスト筐体の壁厚 2.5 mm、リブとシールド
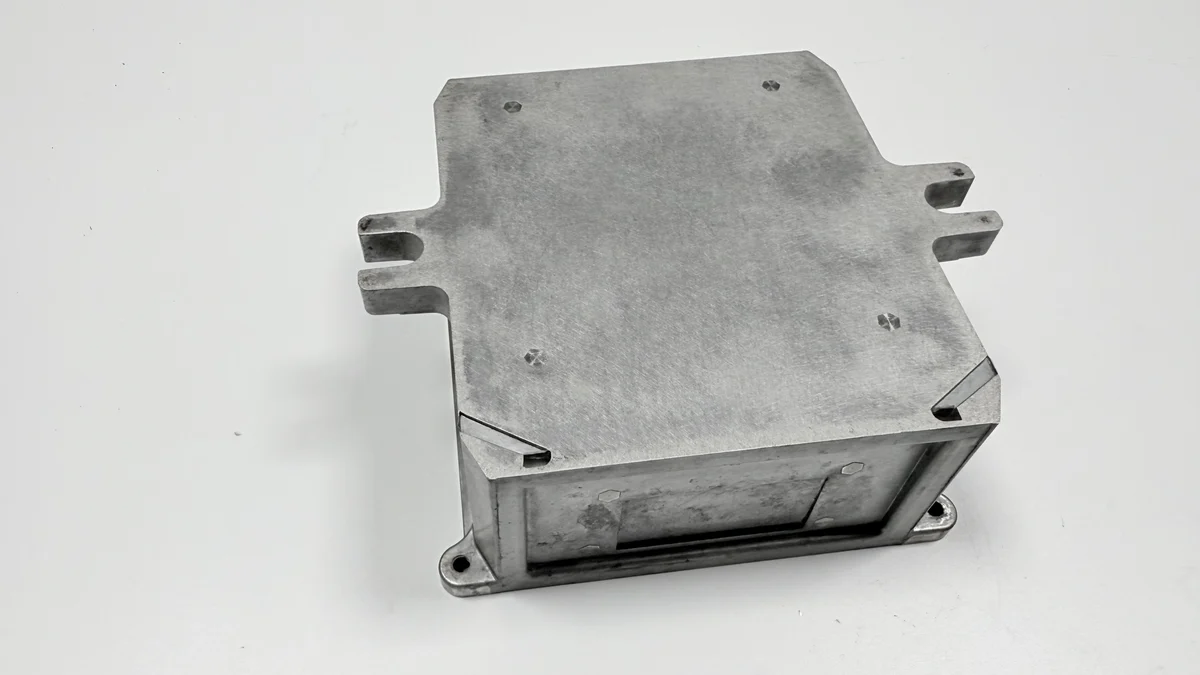
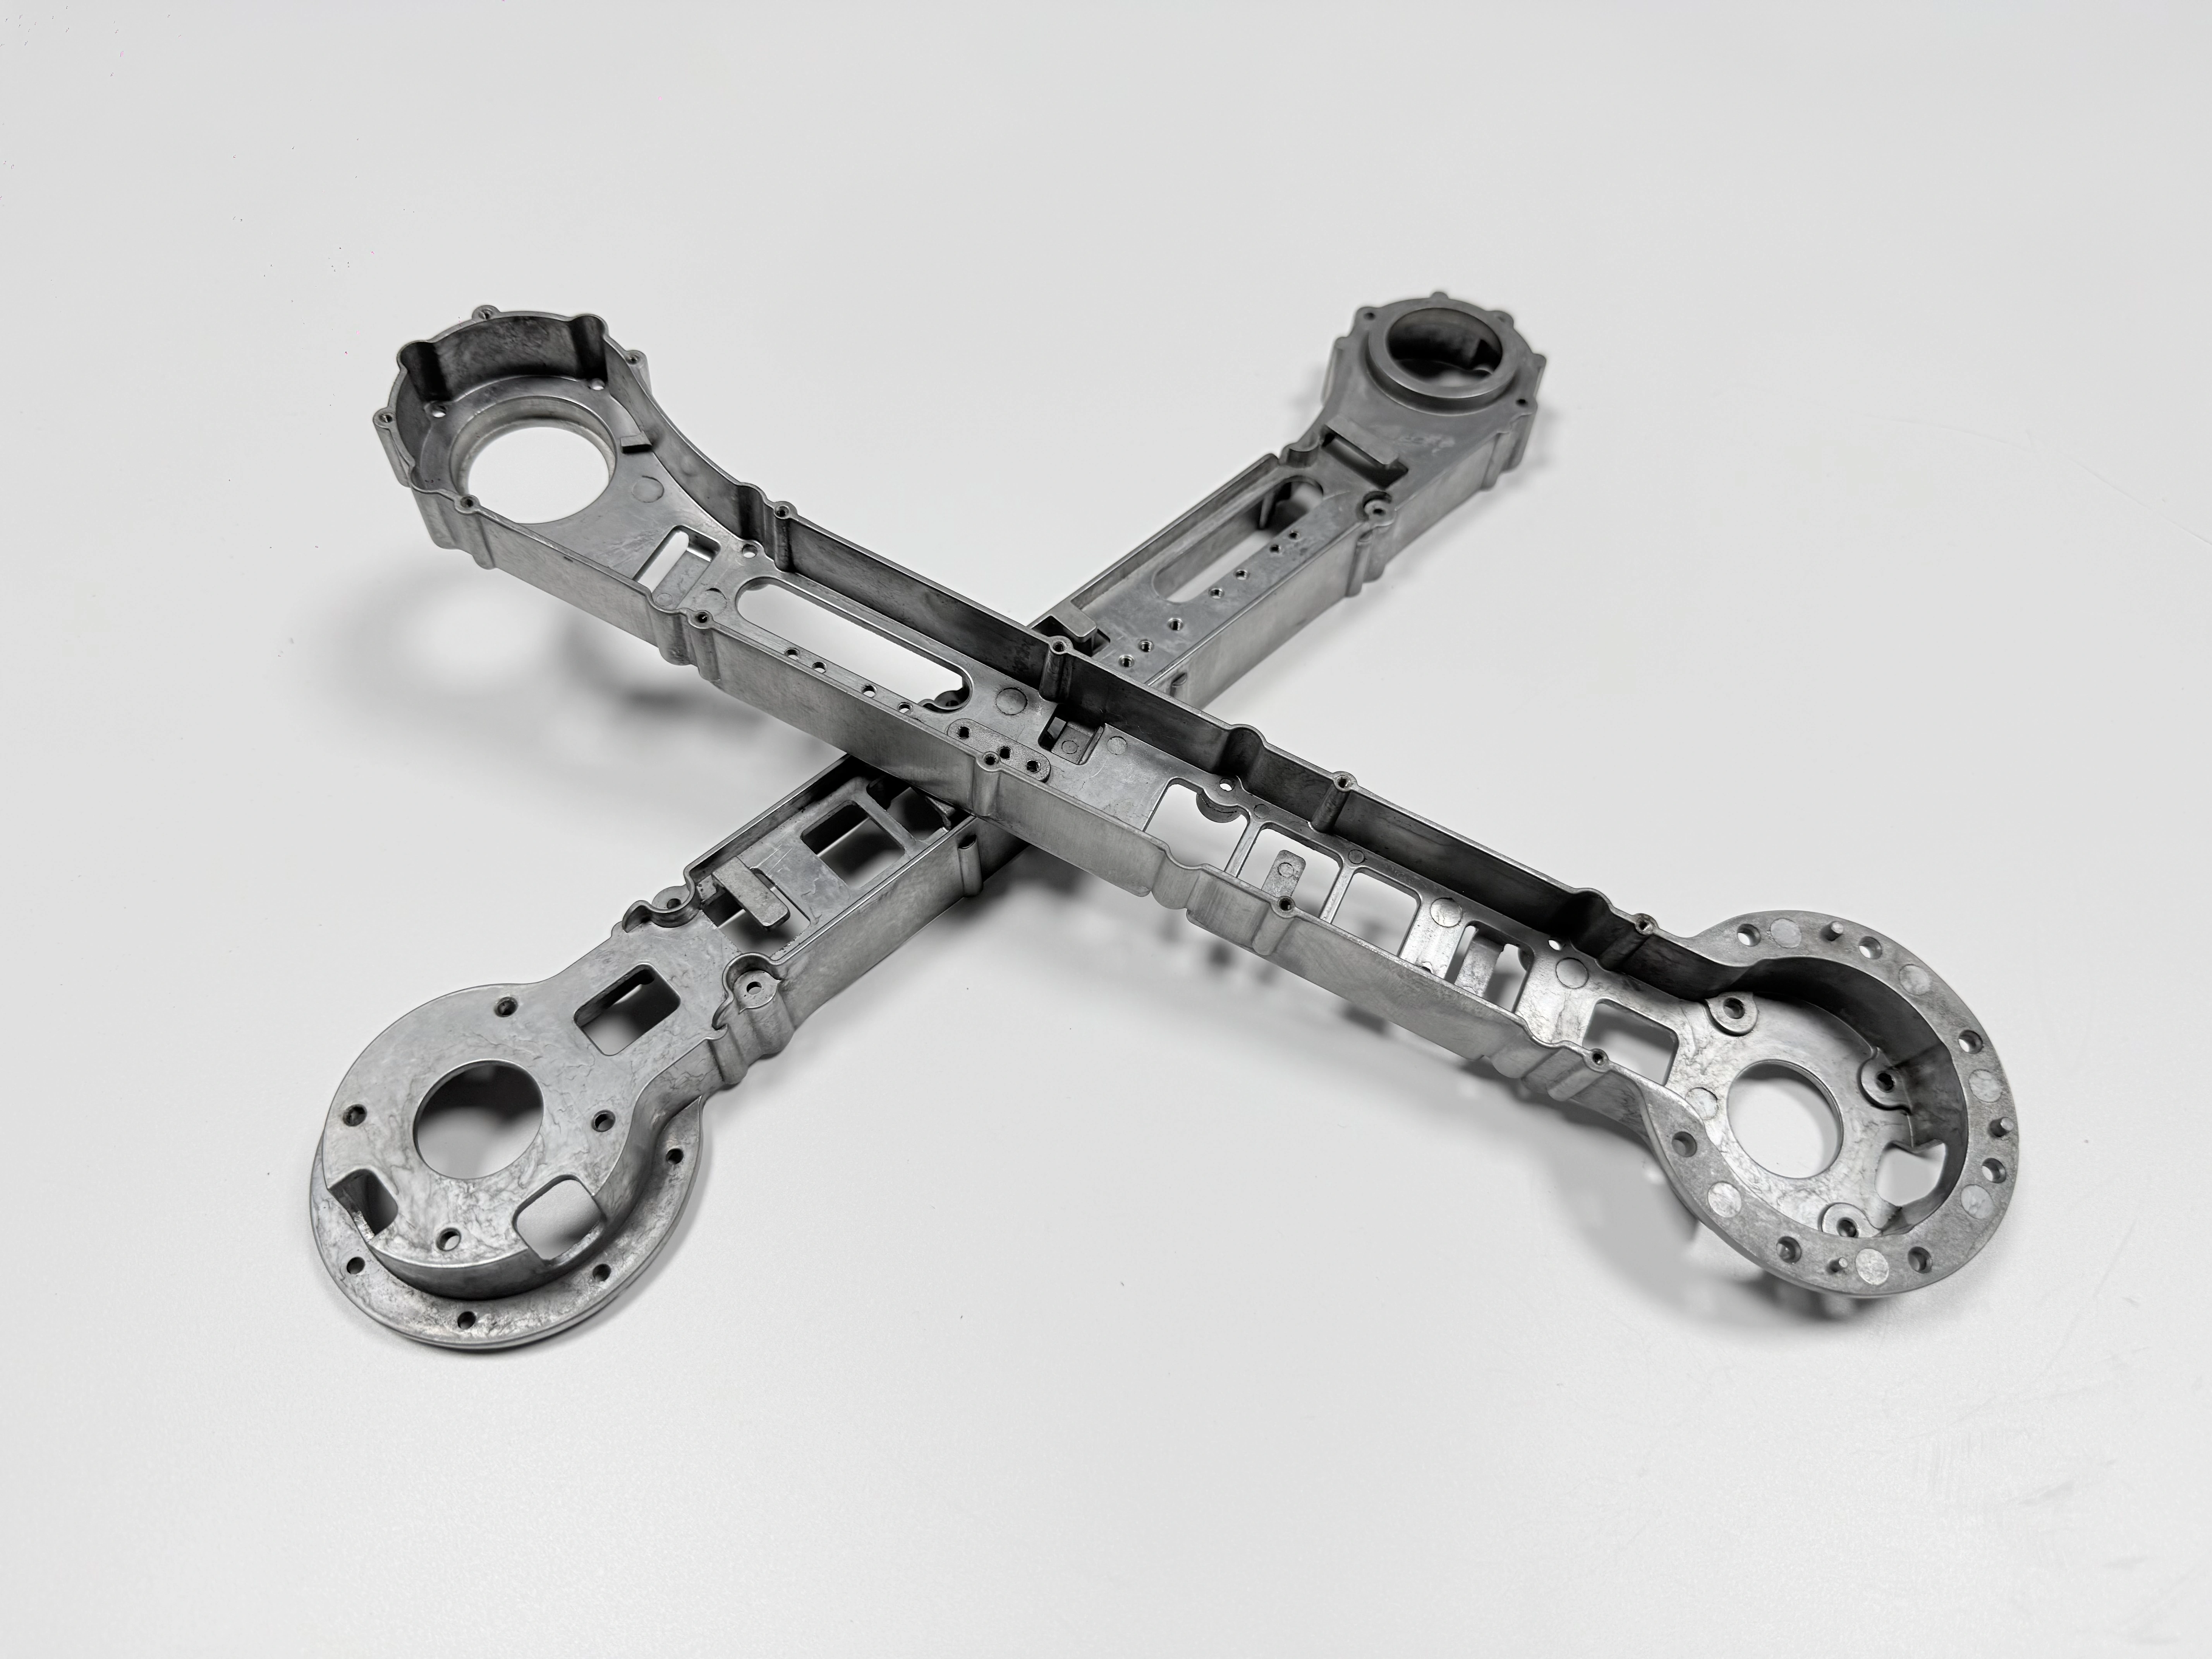
ADC12 がこの筐体に合うのは、断面が固まる前に 2.5 mm の壁を埋められるからである。流動性を担うのがケイ素、硬さを担うのが銅、そして溶湯が金型に焼き付くのを抑えるのが鉄である。アルミダイカストの HPDC は、120×90×45 mm の箱体を 380±30 g で鋳造する。
図面はまだ発行されていない。だから以下の数は、三つの区分のどれかに入る。見積から出た図面目標値、表面データから出た表内仕様、工程の窓から出た典型値である。どの行がどの区分かは、表の最後の列に記した。
ADC12 は、なぜ 2.5 mm の筐体壁に合うのか?
ADC12 が壁に合うのは、充填をケイ素が受け持つからである。ケイ素は溶融範囲を下げるので、溶湯は固まりかける前に遠い壁へ届く。ケイ素の少ないグレードなら、最後の角でショートショットになる。
ADC12 は JIS のグレードで、ASTM B85 が等価な 383 の化学成分を載せている。規格は元素ごとに下限と上限を定める。だからグレードは一つの窓であり、両端から合格した二つの溶解が、同じ札のまま 2.5 mm の断面で違う振る舞いをする。
元素は仕事を分け合う。ケイ素は流動性を買い、銅は硬さを買って延性を代償にし、鉄は焼き付きを抑えるかわりに、タップを鈍らせる片状の析出を作る。マグネシウムは上限を切った残留元素で、強度を担う元素ではない。亜鉛、鉛、スズは上限の下にあり、スズは薄い壁で高温脆性を開く。証明書はその上限を載せているので、一つの溶解が軟らかく出るか硬く出るかは、ケイ素と銅が窓のどこに落ちたかで決まる。
| 要件 | 目標 | 許容範囲 | 根拠 |
|---|---|---|---|
| 肉厚 | 2.5 mm | 2.5 ± 0.2 mm | 図面目標値 |
| リブ厚 | 2.0 mm | 図面どおり | 図面目標値 |
| 仕上げ質量 | 380 g | 380 ± 30 g | 図面目標値 |
| 開口面の平面度 | 0.10 mm | 0.10 mm を超えない | 図面目標値 |
| 調質 | 鋳放し F | F のみ | 図面目標値 |
| 溶湯温度 | 650–680 °C | 典型値の範囲 | 典型値 |
| キャビティの膜 | 0.3–1.0 µm | その帯の内側 | 表内仕様 |
| 接触抵抗 | 2.5 mΩ | 2.5 mΩ を超えない | 表内仕様 |
鋳放し F は、切削する箱にとって何を意味するのか?
F は動きの源を一つ外す。熱処理である。それでも突き出し、クランプ、切削は箱を動かす。だから 0.10 mm の面は、突き出しピンがどこを押すか、ミルがどう締めるか、最後の仕上げパスがどこで終わるかで決まる。両方の原因は、開口面のページが扱っている。
T5 は制御した冷却と時効を足す。T6 はその先へ進み、時効の前に溶体化処理と水焼入れを置く。T6 の部品は別の路線として出るので、図面も別に持ち、焼入れを終えた時点で判定する。この図面は F のままで、その話とは混ざらない。焼入れは、肌の下に気孔が控えている場所でブリスターを開く。だから確認は熱処理のあとに置く。
二つの削り面の削り代は、鋳造工場の承認待ちである。自由状態の部品が段取りのあいだにどこまで動くかに従うからだ。後加工の範囲がその削り代を持つ。薄く取りすぎれば、反った面は廃却の鋳物になる。
図面が ADC12 と言うとき、なぜ ASTM B85 が要るのか?
ADC12 とだけ書いた図面は、元素の上下限も、サンプリングの取り方も、決めないまま残す。同じ一語の下で、二人の供給者が違う金属を出せる。仕様はグレード、規格、調質を一行に並べて呼ぶ。UNS 番号は、最初の量産溶解に添えて届く証明書に載せる。
溶解ごとの分光分析は、その窓を目標図面に突き合わせられる数に変える。ADC12 の高圧ダイカストの案件は、量産でこのグレードを回している。
2.0 mm のリブは、380 g にどれだけ足すのか?
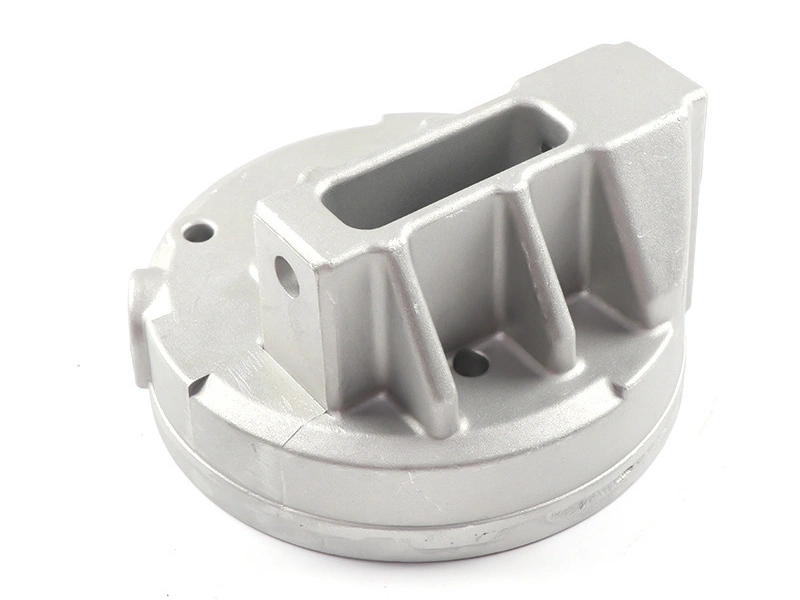
リブはすでに 380±30 g の目標の内側にある。金型を切る前に CAD が単品の重量を確かめ、初品は秤に載せる。2.0 mm のリブなら、二枚目の壁を足さずに剛性を買える。
2.5 mm の壁に対して 2.0 mm のリブは、補強する断面に近い値になる。だから接合部は、壁が固まったあとに残るホットスポットになる。そこで出うるひけは肉厚の問いで、リブ根のページが扱う。
薄い壁に、なぜ 650–680 °C の溶湯が要るのか?
溶湯は 650–680 °C の典型値の帯で回る。2.5 mm の断面は、厚い断面より速く金型へ熱を逃がすからだ。帯を下回れば、遠い壁が埋まる前に金属の先端が固まる。結果はコールドシャットか、最後の角のショートショットになる。肉厚の起点の記事は、同じ釣り合いを反対の端から示している。
帯を上回れば、合金は水素を拾い、サイクルは 55–75 s の帯の上限である 75 s を超えて回る。窓の残りは工程のブログが持つ。金型温度から増圧、サイクルタイムの全体まで、そこに書いてある。
2.5 mm の壁は、なぜ 200–230 °C の金型を求めるのか?
金型は 200–230 °C、典型値の帯で回る。冷却を緩めて 2.5 mm の壁を埋めさせるためだ。冷えた金型は、最初に触れた溶湯から熱を奪う。その肌は、キャビティが埋まる前に引っ張られたり、コールドシャットを起こしたりする。
もう一つの失点は焼き付きで、これはゲートが供給する場所で金型が熱すぎることに由来する。冷たい金型からは出ない。金型は H13 の単一キャビティで、設計寿命付きとして図面に描く。キャビティ数、鋼種、寿命は、どれも鋳造工場の承認待ちである。
70–90 MPa の射出圧力は、壁に何をするのか?
増圧はショットを 70–90 MPa まで押し上げる。典型値の帯である。その圧は、ゲートが固まる前に 2.5 mm の断面を押し固める。圧はゲートを通って伝わるので、遠い壁が受け取る数は、スプルーが受け取る数より小さい。
圧は気孔を閉じない。ショットに巻き込まれたガスはその場に残り、補給なしで固まるホットスポットは引けを残す。気孔は削り面で開きうる。だから削り代と気孔分布の図面化は、鋳造工場の承認待ちの図面判断になる。近くに削り面があるなら、削り代を固める前に、まず分布を図にする価値がある。
導電性化成処理は、キャビティをどう遮蔽するのか?
遮蔽するのはアルミの筐体そのもので、膜は導通を保たねばならない面を守る。導電性化成処理はキャビティに 0.3–1.0 µm の膜を MIL-DTL-5541 Type II で付ける。合格の判定は、接触抵抗が 2.5 mΩ 以下であること。処理ラインと実測値は、鋳造工場が承認するまで未確定のまま置く。
二つの表面は、面で分かれる。外側は60–80 µm の粉体が覆い、キャビティは導電性化成処理が覆う。合わせ面はマスキングし、二つは名指しした稜線で出会う。導電性コーティングのページがその境界を扱っている。
膜は材料の判断である。表面そのものから育つものだからだ。化成処理は、出会ったアルミと反応して厚みを作る。反応する相手が面ごとに違えば、同じ処理でも膜の乗り方が変わる。だから図面は、膜を持つ面を一つずつ名指ししなければならない。
塗装を選ぶ前に、なぜ合金が決まるのか?
合金と調質が先に来るのは、二つの表面の路線が、どのグレードにも同じようには乗らないからだ。化成処理はむらなく反応する面を要し、粉体は、下の気孔をガス抜きさせずに電荷を受ける肌を要する。
二つの判断を結びつけるのは銅である。硬さを買う銅は、化成処理にとって面をより不均一にし、陽極酸化の色も動かす。だから外観のために陽極酸化を要する部品は、別の材料の問いになる。アルミ合金の一覧が、その比較の入口である。
この筐体に、なぜ塩水噴霧を指定しないのか?
塩水噴霧が仕様に出てこないのは、この箱が屋内機器に使われ、屋外暴露を主張しないからだ。塩水噴霧の時間数を立てれば、別の表面と別の路線を買うことになる。
同じ境界が、ADC12 を選ばない場合も決める。屋外暴露、外観のための陽極酸化、金型が埋められないほど薄い断面、そして毎回の耐圧試験を要する部品。このどれかが付いた時点で、仕事はこのグレードとこの路線の外へ動く。
境界の内側では、部品は 120×90×45 mm、380±30 g の箱に収まる。平らな開口面があり、M3 ボスの配置があり、キャビティは接地へ導通する。
発注の前に、買い手は ADC12 の何を確かめるべきか?
発注の前に三つを確かめる。証明書に載るグレードと調質、同じ証明書に載る元素の上下限、そしてどの面がどの表面を持つかである。
FAQ