
亜鉛ダイカストのベゼルリング:1.8 mm と 0.05 mm を両立させる
ベゼルリングは Zamak 5 で鋳造し、研磨し、旋削し、メッキしても、200–600 N でケースに圧入できる。それを成立させる数は三つだけである。1.8 mm の肉厚、0.05 mm の真円度、18–27 µm の膜で、この順に扱う。順序が工程であり、工程が見積もりの土台になる。
リングは風防を押さえ、ケース口に入る。だから外観部品である前に嵌合部品である。外径 Ø35.0 mm、内径 Ø32.0 mm、高さ 1.8±0.05 mm、4.5±0.5 g という数を、研磨が始まる前に ダイカスト が出していなければならない。
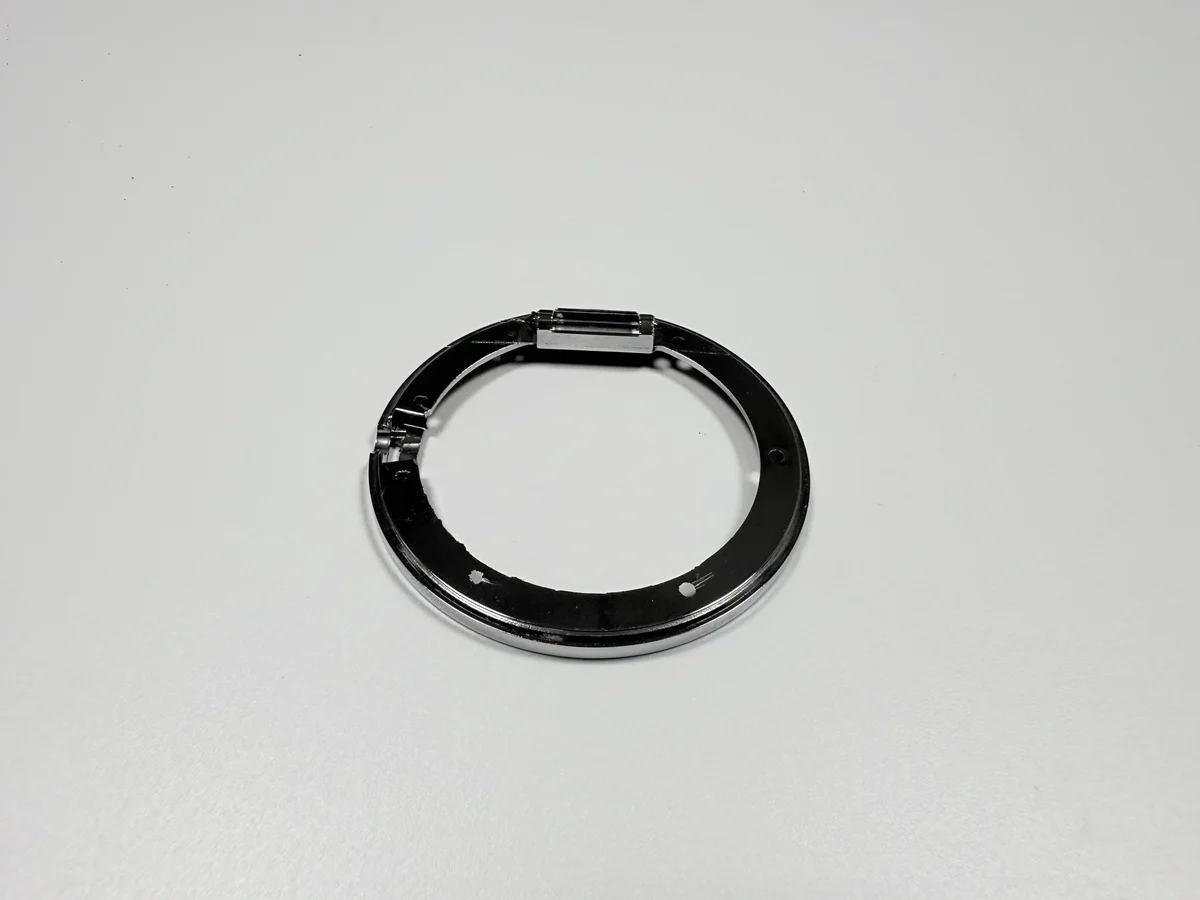
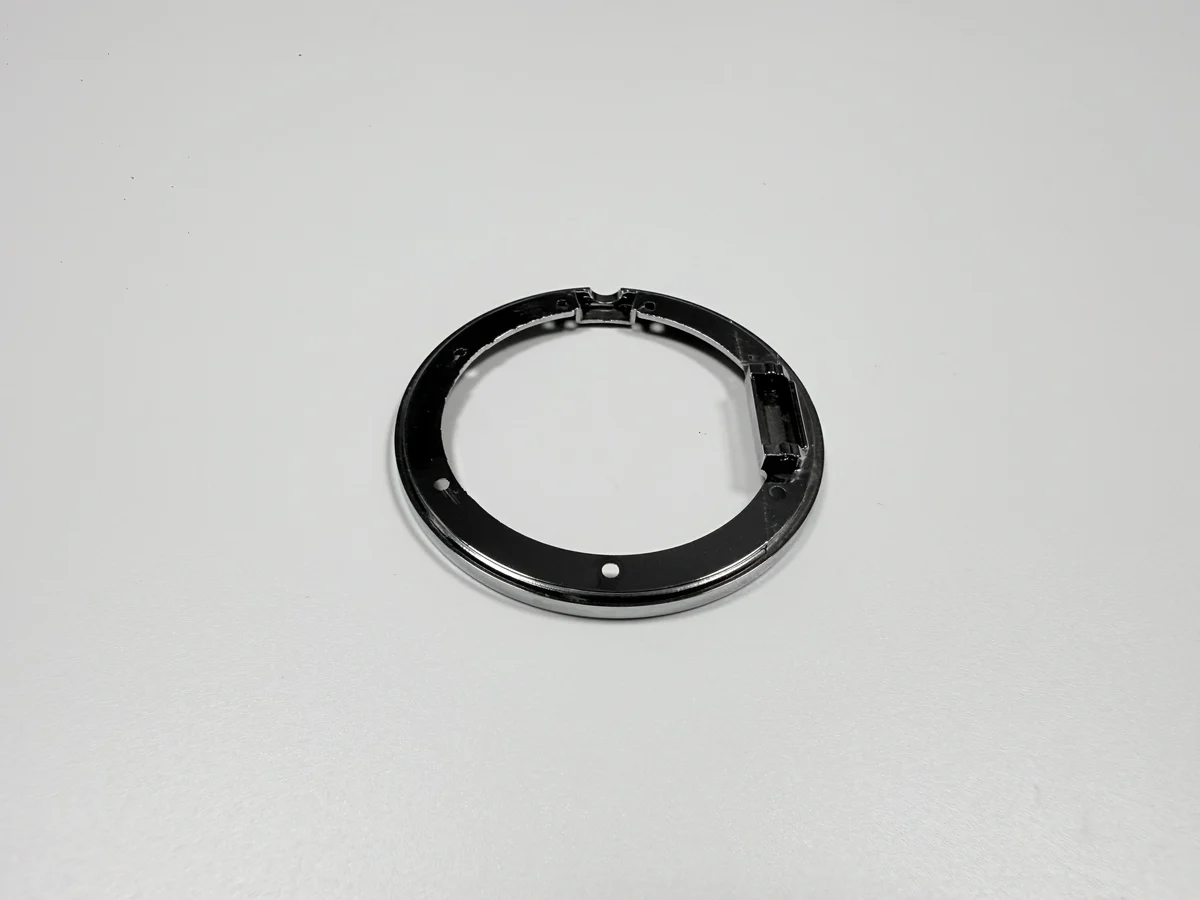
Ø35 mm のリングを鋳造すると、何が置き換わるのか?
棒材から旋削したステンレスリングを置き換える。置き換えの理由は価格だけではない。その背後の仕上げ経路は 表面処理の選択肢 に整理してある。旋削リングは丸棒から始まり、大半を切り屑として捨て、完成品は棒材の重さを引きずる。鋳造リングはネットシェイプに近く、4.5 g で上がってくる。
交換条件は表面と公差である。鋳造はリングの形、段、外周を一発で出し、公差を持つ面を旋削に残す。出さないのは研磨面と管理された内径で、だから型の後ろには必ず機械加工が入る。
装飾用のベゼルなら、この交換は割に合う。打撃に耐える必要があるリング、ヘアライン調のステンレスが必要なリングでは割に合わず、次の経路は鋳造ではなく旋削かプレスになる。
なぜ六キャビティの型で、旋削品ではないのか?
リングが小さく、量が要点だからだ。8407 の六キャビティ、リングゲートと外周のオーバーフローで、設計目標 40 万ショット、一ショットで六個取れる。
型代は固定でショット代は固定でない。だから型を薄く配れる量があるときにこの経路が成立する。数百個では一個あたりの型代が価格を支配し、切り屑を出しても旋削品の方が安いことがある。
六キャビティは間違いも六倍にする。ゲートの位置を誤ると、直す費用は一キャビティの六倍になる。
リングが守るべき四つのインターフェースは?
四つである。風防を押さえる段、ケース口に入る外径、見える面、そして基準を決める段の面。それぞれ別の特徴に対して削られ、測られ、四つは一つの軸を共有する。
基準は内側の段の面で、リングはそこから測る。基準を外壁へ移すと、すべての読み値がチャックに従う。外壁は爪が触れる面だからだ。
四つのインターフェースは公差表も説明する。内径が +0.05/0 mm なのは風防を押さえるから、外径が ±0.1 mm なのはケースに入るから、高さが ±0.05 mm なのは積層がそこで閉じるからである。
| インターフェース | 特徴 | 目標 | 確認 |
|---|---|---|---|
| 風防の押さえ | 内側の段 | Ø32.0 mm、+0.05/0 mm | 内径ゲージ |
| ケース嵌合 | 外径 | Ø35.0±0.1 mm | マイクロメータ |
| 積層高さ | 高さ | 1.8±0.05 mm | マイクロメータ |
| 基準 | 内側の段の面 | 平面度 0.03 mm 以内 | 定盤とシックネスゲージ |
図面のどの寸法がメッキ前か?
メッキが変える寸法すべてである。内径、内側の面、外側。メッキは片面 18–27 µm、直径で 0.036–0.054 mm を載せ、これは 0.02–0.05 mm の締め代帯全体より大きい。
完成寸法だけを書いた図面は、余量を機械に推測させる。二社は別々に推測し、その差はゲージではなくプレスで現れる。
実務的な形は、二つの数を一枚に書くことである。公差付きのメッキ前寸法、層ごとの膜厚、顧客が測る完成寸法。
0.03 mm の段の前に、研磨はどれだけ削るのか?
効いてくるだけ削る。この経路では研磨が旋削の前に来るので、バフは後で削られる面から金属を取る。0.03 mm の平面度予算は、段が仕上がる前に使われる。
削れ方は一様でない。リングは手研磨かバレル研磨で、外周は内側の段より多くバフに当たる。
だから段は研磨の後で削る。先に削って後で研磨すると、仕上がった段にバフが当たり、0.03 mm の面をバフの下で平らに保つ手立てはない。
研磨の後、どの面を旋削するのか?
内径、段、外径を一度の段取りで。公差を持つ面であり、研磨の後に削ることで、バフが乱した円を取り戻す。
見える面は削らない。研磨面を残す。それが先に研磨する意味である。削る面は組立の内側かケースに接し、旋削仕上げで許容される。
この分担は見積もりの前に合意する。どの面が化粧で、どの面が機能かを決めるからだ。見える面まで旋削するサプライヤは、測定は良いが印象の違うリングを納める。
0.05 mm の真円度を、一段取りでどう守るのか?
内径と外径を同一軸に対して一度のチャックで削り、しかも 1.8 mm の肉厚を変形させない保持方法を使う。円は機械が作り、鋳物から写さない。
結果を決める変数は保持である。薄いリングを三爪で掴むと三角に曲がり、工具は曲がった胴に円を削り、爪を緩めると戻る。誤差は爪の位置に従って繰り返す。
対策は機械的である。保持力を下げる、サポートリングを入れる、負荷をかけないスプリングパスで最後の数百分の一ミリを削る。そのうえで測定が、治具の中で丸いのか、チャックの中だけで丸いのかを決める。
圧入は 18–27 µm のメッキをどう越えるのか?
締め代をメッキ後の品で定義し、内径をメッキ前寸法で削る。膜は内径では内へ、外径では外へ育ち、0.02–0.05 mm で設計した締め代が両側から食われる。
圧入力が合格判定である。相手ケースで 200–600 N を読み、メッキ後にも入り、保持することを示す。すとんと落ちるリングも、ハンマーが要るリングも、ゲージを通っていても帯の外である。
試し圧は、圧したケースとともに初品報告へ入れる。力は二つの部品で決まるので、摩耗したケースで確かめた数は次のロットに対して何も意味しない。
メッキ品を出す三つの試験は?
密着、耐食、外観である。ASTM B571 の熱衝撃で膨れなし、ASTM B117 の塩水噴霧 240 h、ASTM B368 の CASS 48 h で 9 級以上。色は顧客見本に対する ΔE ≤1 が加わる。
膜と欠陥の機序は メッキの記録 にまとめてある。三つの試験は別の問いに答える。熱衝撃は結合しなかった膜を、塩水噴霧は表面に通じる多孔を、CASS は両方を二日に圧縮して見つける。
どの試験も見積もりの一行であり、日程の一枠である。塩水噴霧だけを挙げて熱衝撃を落とした見積もりは、顧客より先に膨れを見つける試験に値段を付けていない。
| 試験 | 規格 | 合格 | 見つけるもの |
|---|---|---|---|
| 熱衝撃 | ASTM B571 | 膨れなし | 密着不良、残液 |
| 塩水噴霧 | ASTM B117 | 240 h、素地腐食なし | 表面に通じる多孔 |
| CASS | ASTM B368 | 48 h、9 級以上 | 腐食と外観の合成 |
| 色 | 顧客見本 | ΔE ≤1 | クロム膜厚の変動 |
圧入力を合格基準としてどう使うのか?
帯として、プレスで、相手ケースとともに読む。200 N を下回るとリングは持ち上がるか回る。600 N を上回るとリングが歪むか膜が割れ、どちらの不具合も目視では見えない。
力は手応えと違って繰り返せる。二人の作業者が「圧入できた」で割れても、読み値では割れない。
基準にはリングと同じだけケースが要り、しかも毎ロット同じケースが要る。別のケースで試せば別の嵌合を測ることになり、数は比較でなくなる。
いつステンレス旋削に戻すべきか?
引っかき、落下、長期の摩耗に耐える必要があるとき、あるいは肉厚が 1.5 mm を下回らざるを得ないとき。Zamak 5 と Cu/Ni/Cr は軟らかい金属の上の装飾仕上げで、クロムは 0.1–0.3 µm しかない。
代替経路は自らの費用に正直である。ステンレス旋削は重く遅いが打撃に強く、起き上がり小法師の貯金箱の事例 がその例だ。塗装亜鉛は安いが、18–27 µm の膜とその耐摩耗性を手放す。
選択は型を切る前に行う。型が亜鉛経路の固定費だからだ。
ベゼルリングの見積もりには何が入るのか?
四行である。金型償却、鋳造とゲート除去、研磨と旋削、メッキと試し圧。金属が最も小さい行で、4.5 g のリングを重量で見積もると外れる理由がそこにある。
行ごとに伸び方が違う。金型は受注量、鋳造はショットと不良、研磨と旋削は段取り、メッキは掛具密度と層数、試し圧は色数とケースロットで動く。
旋削の段取りと研磨の工程を名指しで求めるとよい。この二行が、メッキ後にも 0.05 mm の円を保てるかを決める。
FAQ
