
ベゼル押さえリングとは?Zamak ダイカストと爪の嵌合
ベゼル押さえリングは、Zamak 5 の 0.8 mm の環帯で、風防を押さえ、ケースの壁に噛み合う。装飾部品である前に、構造部品である。環帯と三本の内爪は亜鉛ダイカストが一発で形にし、そのあとに続く工程は、この爪が作った嵌合を守るために並んでいる。
部品は Ø26×2.0 mm のリングで、質量は 1.8±0.2 g、材質は ASTM B86 AC41A の Zamak 5 である。組立を決める値は四つある。外径 Ø26.0 0/-0.05 mm、肉厚 0.8±0.05 mm、120° ごとに置く三本の爪の高さ 1.2±0.05 mm、そして平面度 0.05 mm である。いずれも図面の目標値で、あるロットの実測値ではない。
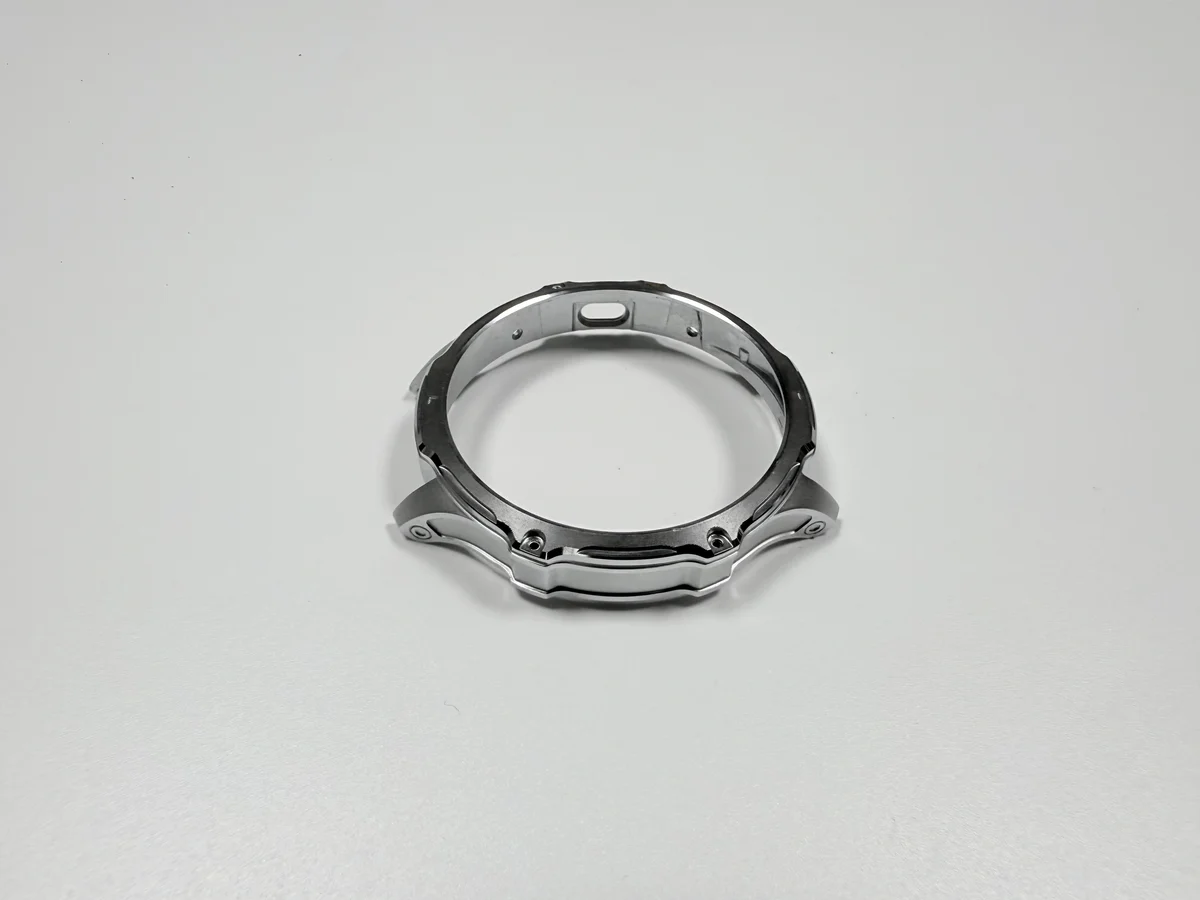
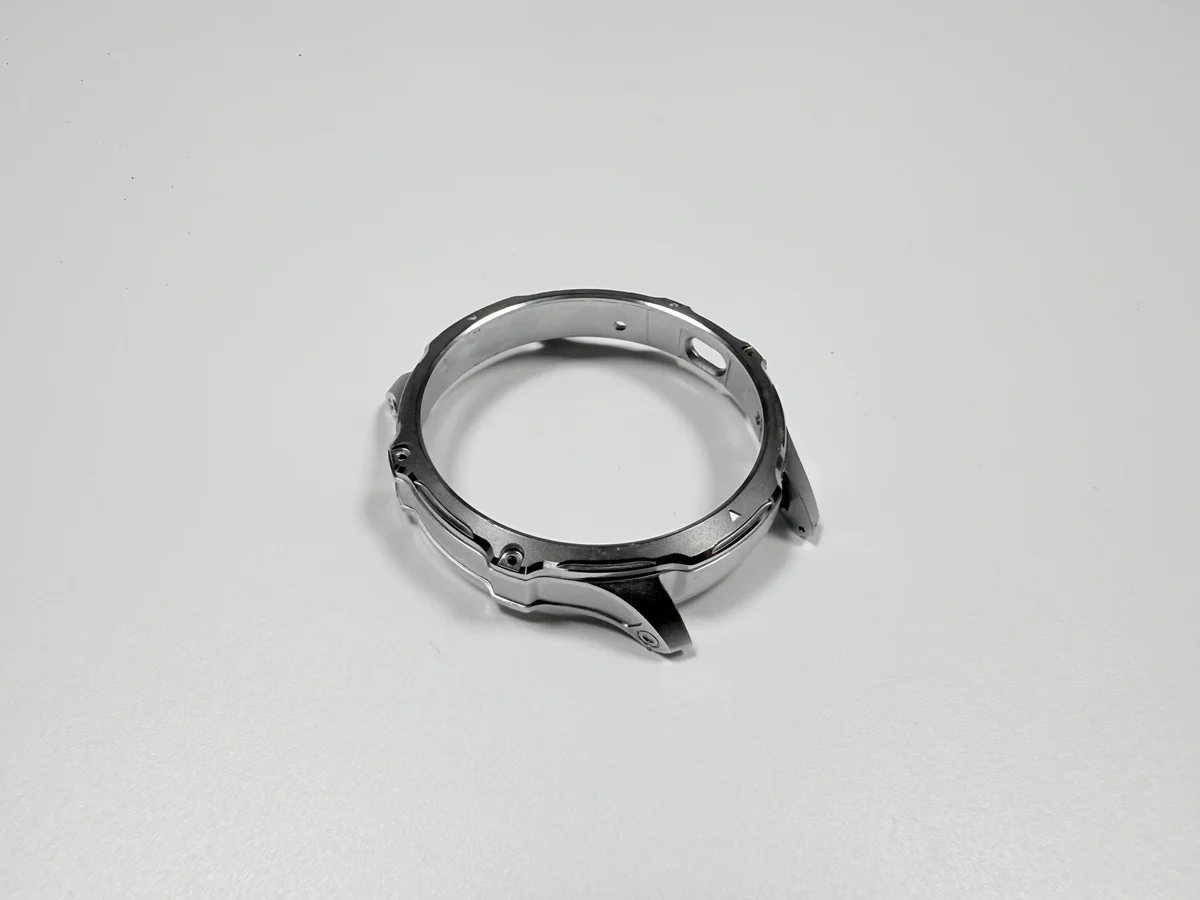
押さえリングは、時計ケースの中で何を押さえているのか?
押さえるのは、風防と、風防とケースのあいだの隙間、そして両者を芯に合わせる座である。三本の爪が 120° ごとに風防の縁を押すので、押さえの荷重は連続した縁ではなく、三点に届く。縁を一周する押さえではないから、爪の高さが一本でも外れれば、風防は浮くか、一点で強く当たる。
外径が組立品をケースの穴の中心に合わせ、底面がケースの床に座る。すべての読み値は、この底面から始まる。リングは一度の圧入で入り、二度と整備されない。受け入れる穴はケース中枠に切削で作られ、その径と深さがリングの外径と底面の位置を決める。
公差を決める三つの要素はどれか?
外径、爪高さ、底面の平面度である。爪の位置 Ø0.1 mm と肉厚は、公差ではなく強さを決める。外径は公称 26.0 mm で、0.05 mm の帯がすべてマイナス側にあるので、小さく仕上がることはあっても、大きくはならない。
爪高さが両側 1.2±0.05 mm なのは、爪が風防に片側からしか触れないからである。平面度 0.05 mm は荷重の分担を決める。底面がぐらつけば、圧入のストロークは一本の爪に落ち、残る二本は荷重を受けないまま並ぶ。
打ち抜きのステンレスではなく、鋳造を選ぶのはなぜか?
爪が形の一部で、肉厚が薄く、成形の費用が溶解の費用を上回るとき、鋳造が勝つ。ステンレスの打ち抜きリングは強いが、内向きの爪を三本立てるには絞りを重ねる必要があり、そのうえ、爪の段差は切削で仕上げることになる。
亜鉛はその段差をニアネットシェイプで鋳る。鋳放しのままメッキが載り、密度 6.6 g/cm³ なら、このリングは 1.8±0.2 g に収まる。代わりに固定費が載る。八キャビティの 8407 インサートで、設計目標は 500,000 ショット、その費用は、同じ型を分け合うリングに配られる。合金種の選び方は亜鉛合金にまとめた。
0.8 mm の壁に三本の爪を立てるのは、なぜ難しいのか?
0.8 mm の壁が充填するのは、狭い工程窓の内側だけである。しかも爪は、湯が最も冷える流れの終わりに立つ。標準的な条件は、湯温 400–420 °C、金型 150–180 °C、20–30 MPa、サイクル 15–25 s である。この窓を外れると、壁がショートするか、バリが出る。
ゲートとオーバーフローが、最後の湯の凍る場所を決める。中心ゲートと、爪根の外側に置くオーバーフローは、凝固するあいだも爪根に湯を送る。これはトリムで直す話ではなく、設計の目標である。0.8 mm を下回ると、窓は軽くなる分より速く狭まる。この境目は薄肉の設計指針に書いてある。
爪高さは、風防が押さえられているかをどう決めるのか?
爪高さは底面から爪先までの距離で、この部品で両端が不良になる唯一の寸法である。+0.05 では爪先が風防を座から持ち上げ、-0.05 では風防の縁に届かない。どちらも組立の途中では見えず、ケースを閉じてから効いてくる。
その高さは鋳造のあとに内爪を整修して決めるので、金型だけでは保てない。削り足りなければ爪が高く立ち、削り過ぎればリングは廃棄になる。後加工は全数でハイトマイクロメータを当て、整修は独立した工程として値付けされる。バリ取りに混ぜた見積は、一行足りない。
メッキは 26.0 mm の嵌合に何をするのか?
露出した面すべてに、メッキが金属を足す。片側公差の外径では、その足し分がそのまま嵌合から引かれる。ニッケルは片面 3–5 µm で径を 0.006–0.010 mm 太らせ、Cu/Ni/Cr の積層は片面 13.1–20.3 µm で 0.026–0.041 mm 太らせる。どちらも計算の例である。
0.05 mm の帯に対して、三層の膜は許容の半分以上を使う。メッキ前に仕上げ寸法へ削った部品は、プレスに大きすぎる状態で届く。だから図面には、メッキ前の径かメッキ後の径かを書かなければならない。
合否はリングゲージで決め、ケースへの試し嵌めでは決めない。試し嵌めは一個のケースを語るだけで、ロットの外径を語らない。同じ膨らみはメッキしたケース枠にも出ている。
リングの内側でメッキが薄く付くのはなぜか?
内側の空洞は電流を遮るので、そこは外側の面より薄く付く。この損失は形状の話で、浴の不具合ではない。凹みでは電流密度が落ちるため、外側の環帯が 3–5 µm を読んでいるあいだに、内側の膜は 3 µm の合格線を先に下回る。
被覆の可否は、界面の位置で判定する。爪の面と内側の段で、目視ではなく X 線で読む。管理は治具の側にあり、補助陽極が空洞へ電流を送る。治具はロットごとに課金されるので、1.8 g のリングが、治具で決まるメッキ費用を負うことがある。
それぞれの不具合は、どのゲージが捕まえるのか?
不具合の種類ごとに、それを証明するゲージが一つある。ノギスはそのどれも証明しない。爪高さは底面から読むハイトマイクロメータ、外径は Ø26.0 mm のリングゲージ、平面度は定盤とシックネスゲージである。プレスには相手ケースを付けた圧入力試験台、膜厚には X 線、密着には ASTM B571 の熱衝撃と ASTM B117 の 96 h 塩水噴霧が要る。
ゲージは、測った段階を添えて初めて決着をつける。メッキ後に読んだ径は膜を含み、その前の径は含まない。同じ数字でも、段階が違えば別の部品を語っている。
| インターフェース | 受け持つもの | 効かせる寸法 | 証明する手段 | 不具合 |
|---|---|---|---|---|
| 風防の縁 | 三点での押さえ荷重 | 爪高さ | ハイトマイクロメータ | 風防が浮く、点で当たる |
| ケースの穴 | 芯合わせと保持 | メッキ前の外径 | リングゲージ | 座が硬い、または緩い |
| ケースの床 | 傾かない座り | 底面の平面度 | 定盤とシックネスゲージ | 一本の爪がストロークを受ける |
| 圧入の経路 | 一度の圧入での着座 | 爪根の R | 圧入力試験台 | プレスで爪根が割れる |
| メッキ面 | 耐食と外観 | 空洞の電流 | X 線の読み | 空洞に素地が出る |
実使用で押さえリングが使えなくなるのは、どんなときか?
ケースが乾いた閉じた筐体でなくなったとき、あるいは修理がリングを外して戻すことを求めたときに壊れる。リングが働くのはケースの空洞の中であり、腐食性の媒体がなく、裏蓋で閉じられている。この前提が崩れれば、部品の側で直せる話ではなくなる。
返品のほとんどは三つの不具合で説明できる。圧入が 80–200 N の止まりを越えたときに割れる爪根、内側が素地で出るメッキ、そして入らない外径である。どれも組立の直前まで見えず、圧入の一瞬か、ケースを閉じたあとに表に出る。
その条件の外では、この仕組みは成立しない。繰り返す分解、塩水、研磨面への長時間の擦過、0.8 mm の亜鉛の壁が負えない荷重経路は、部品をステンレスへ押しやる。材質を替える判断は、型を切る前に済ませる。
図面には、底面と、メッキ前かメッキ後かの径と、爪高さを記し、圧入力を読む相手ケースを添えて送る。この三つが揃えば、見積もりも要求仕様も同じ前提に乗る。
よくある質問
