
ケース中枠とは?Zamak ダイカストの 4 つの座と限界
ケース中枠はベゼルと裏蓋の間の本体で、38.0×38.0×9.5 mm の角型ケースでは組み付けの座をすべて持つ。Zamak 5(ASTM B86 AC41A)、目標 12±1 g、側壁 0.9–1.2 mm、Cu/Ni/Cr 片面 18–27 µm。亜鉛ダイカストが形を一度決め、鋳造後の 4 つの切削が嵌合を決める。
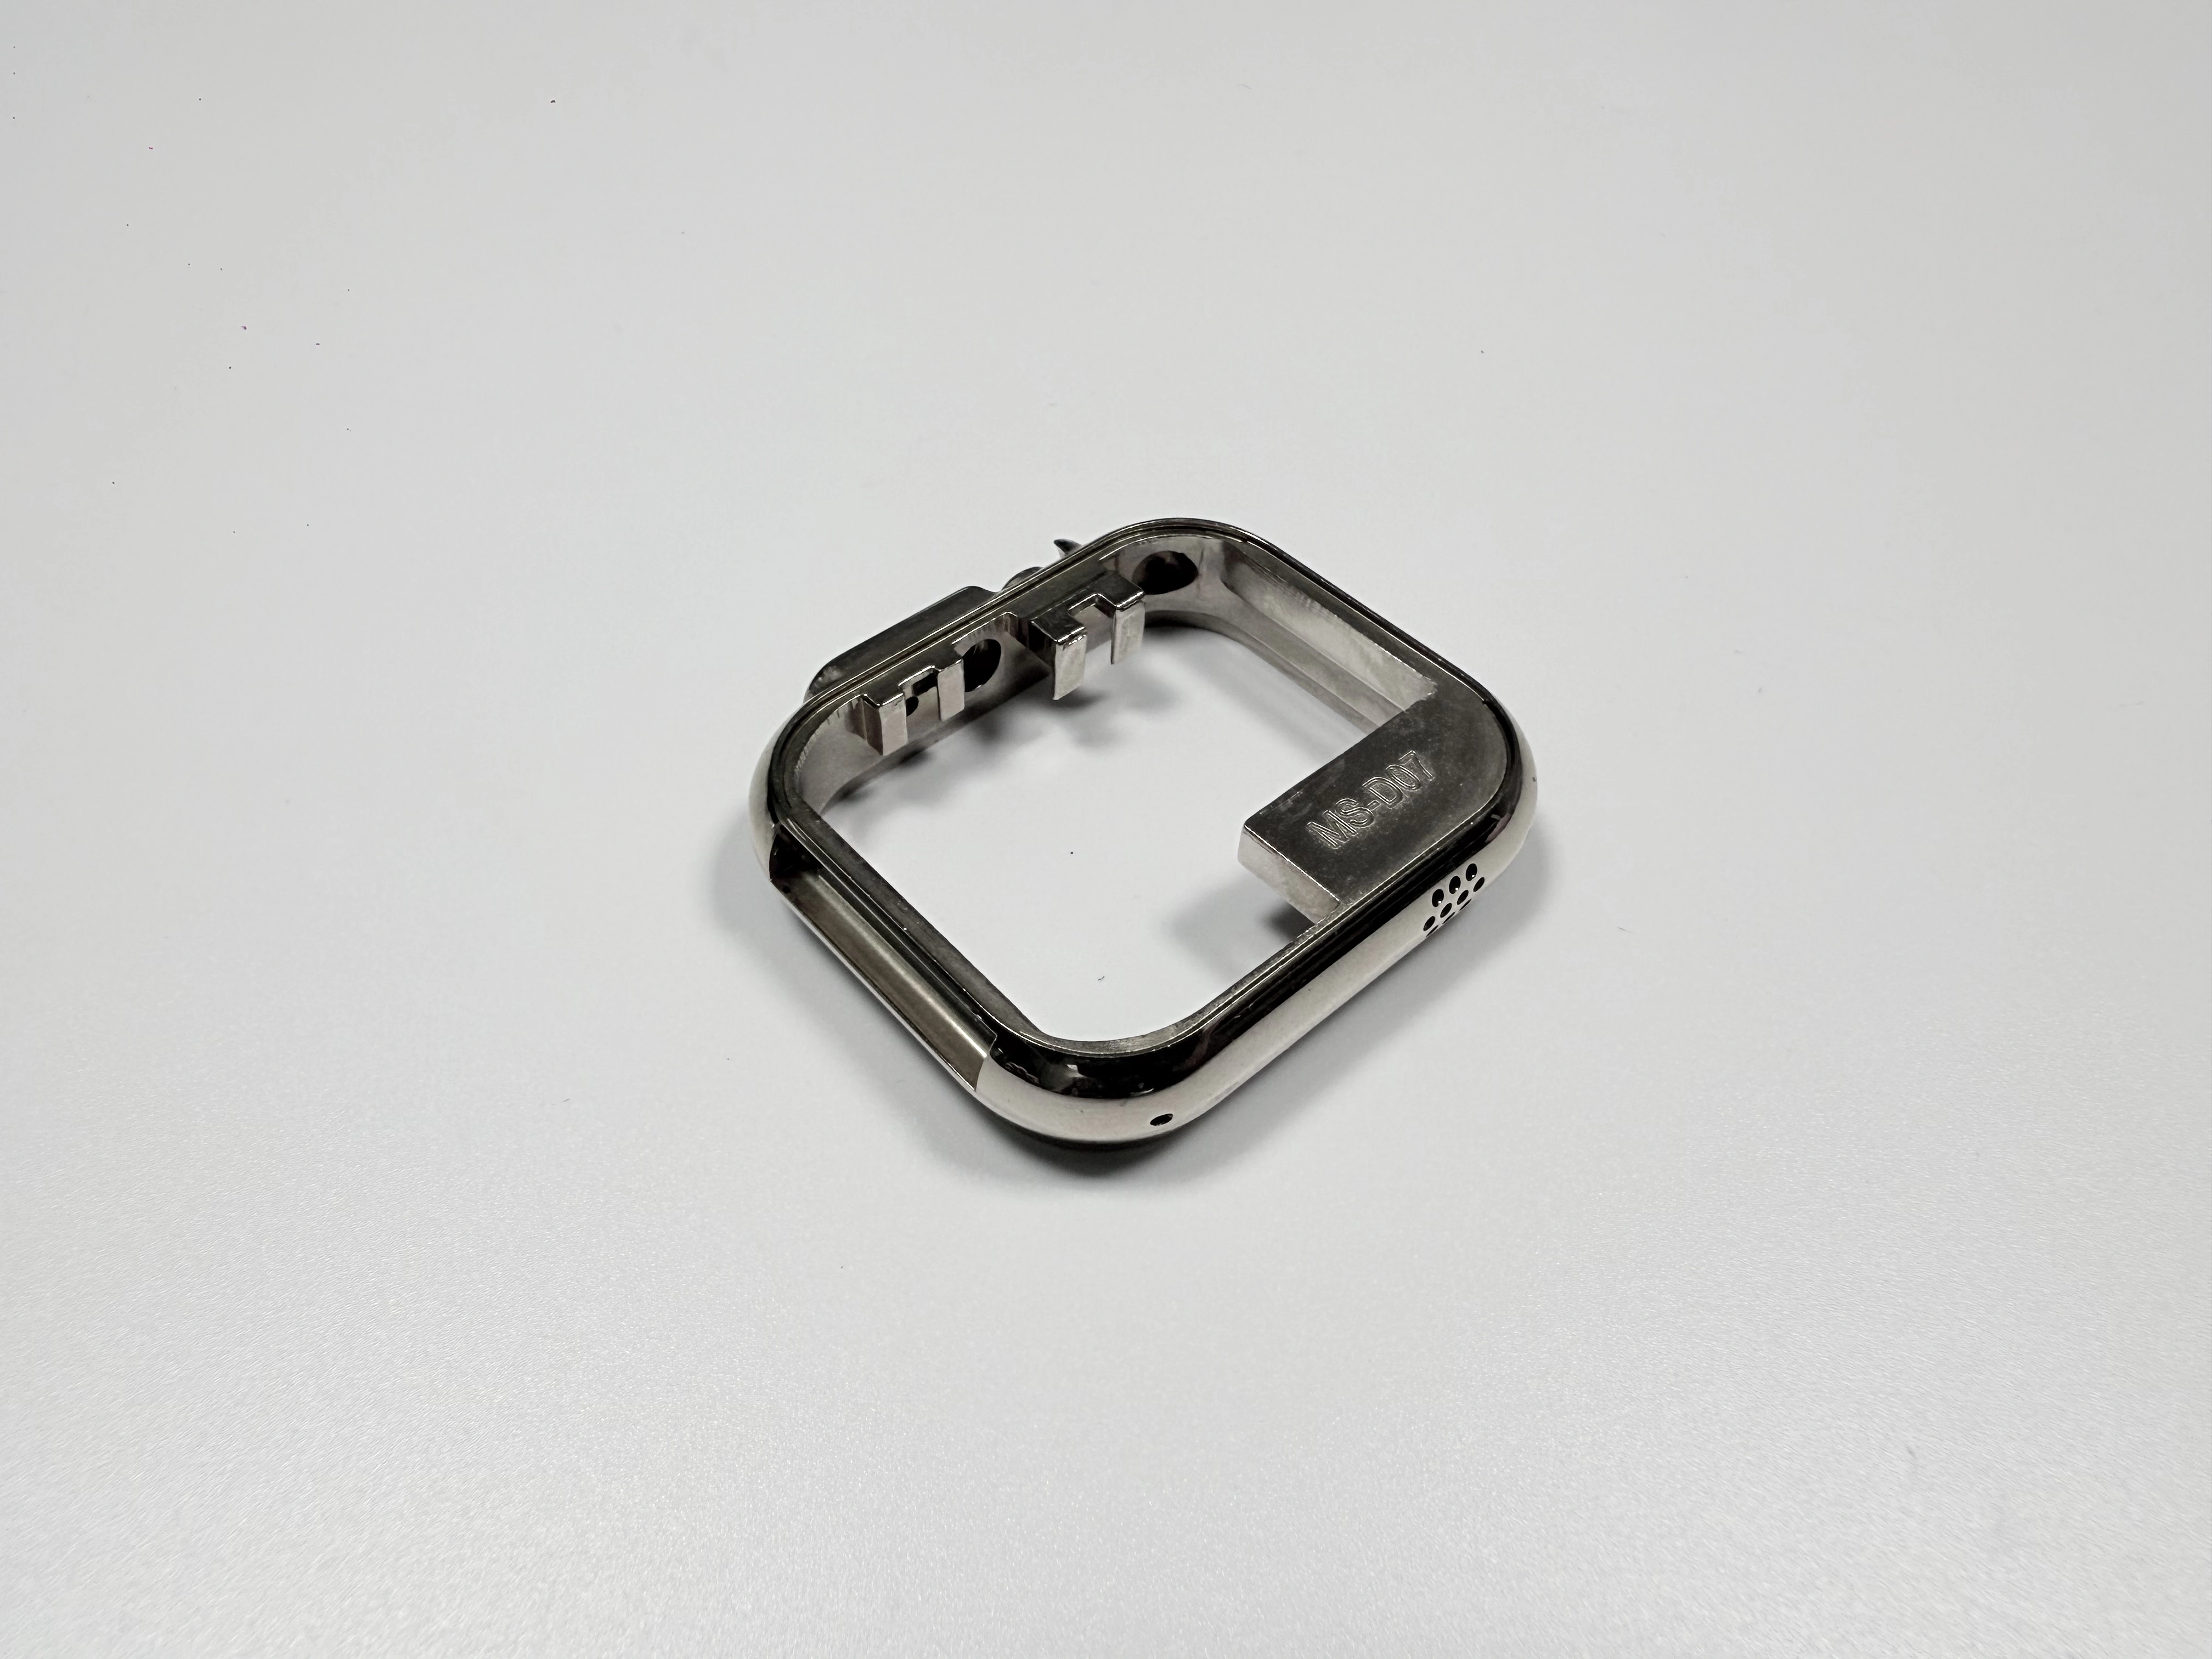
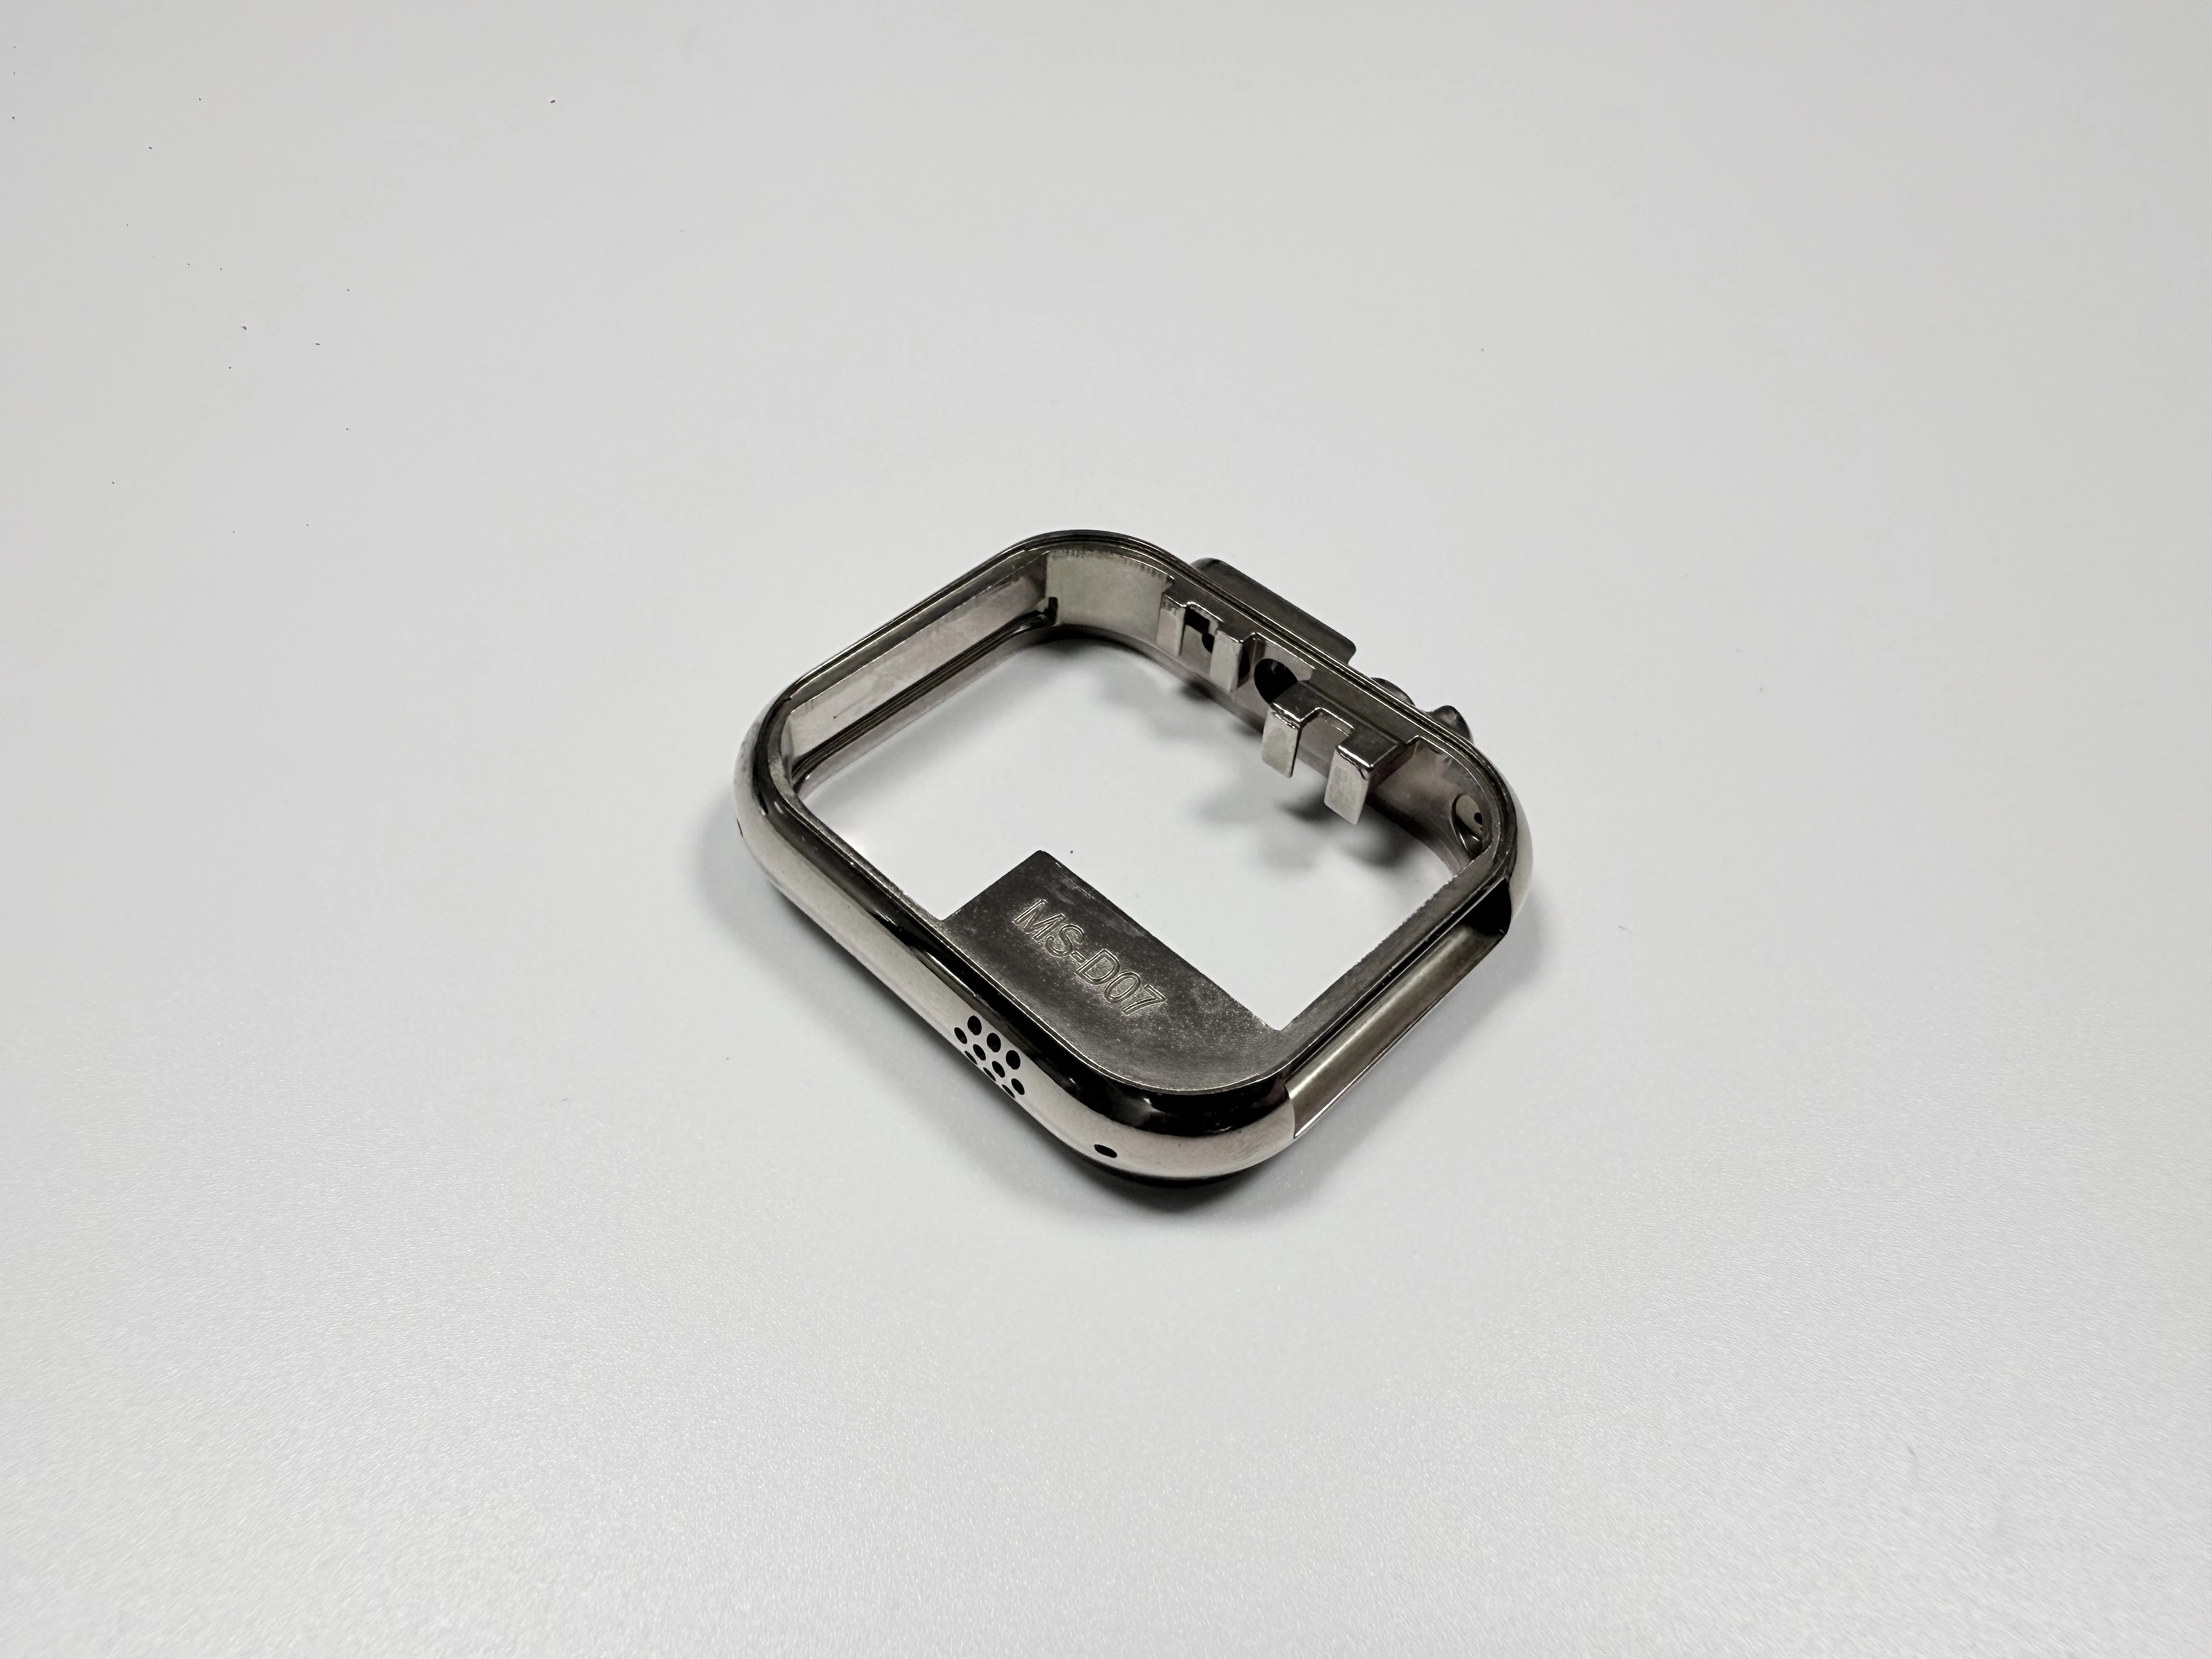
ケース中枠はケースの中で何を支えるか?
中枠は風防から手首までの力の経路である。ベゼルが上面に座り、裏蓋が底面を閉じ、ムーブメントリングが内腔に落ちる。3 つの役割が付いてくる。総高 9.5±0.1 mm、裏蓋ガスケットの圧縮量、スプリングバーを通す 2 つのラグ穴である。
1 つの座がずれても組立では戻せない。相手側に第 2 の着地面がないからだ。だから 4 つの座は 1 つの基準で、1 回の段取りで切る。
中枠の公差を決める 4 つのインターフェースは?
4 つのインターフェースが組み付けの成否を決める。ベゼル座、ムーブメント座、リューズ穴、2 つのラグ穴である。鏡面段差 0.03 mm は片側の帯(0–0.03)、内腔 30.0 mm は上偏差 0.05 mm、下偏差 0、リューズ穴 Ø3.0 mm も同じ、ラグ穴 Ø1.5 mm は上偏差 0.03 mm、2 つの同軸度 Ø0.05 mm。
4 つはそれぞれ別の切削なので、図面に基準を 1 つ足すと見積もりに 1 行増える。
中枠を Zamak 5 で鋳るのはなぜか、機加ではだめか?
ステンレスの塊から 4 つの座を掘ると、座ごとに工具経路と段取りが要る。Zamak 5 は 1 ショットでこの形を出し、機加には公差を持つ 4 つの座だけが残る。密度 6.6 g/cm³(typical)が 12±1 g の重量を支える。
代償は金型である。機加は 1 個あたりの切削時間にコストを置き、金型は一度払ってロットで割る。金型費は低批量ほど 1 個あたりの単価を占めるので、試作段階では鋳造の単価が機加を上回ることがあり、交差するのは批量の問題である。
0.9 mm の壁はなぜ Ø1.5 の穴を難しくするか?
Ø1.5 mm の穴は、それが貫く 0.9 mm の壁より広い。ラグではドリルが出口で空気に抜け、最後の半回転が残す薄い環に推力が全部載る。壁は使用中に薄くなるのではなく、穴の出口の一瞬で壊れる。
この幾何が送りを制御変数にする。孔口の欠けが 0.1 mm を超えたら廃棄で、欠けを削ると上の偏差 0.03 mm を超える。0.9–1.2 mm は設計目標の帯で、下限がドリルサイクルを決める。
ラグ穴の欠けは、送りと合金のどちらが効くか?
穿通の瞬間は、合金より送りの方が欠けを動かす。Zamak 5 は出口で割れずに巻くので、残った推力が巻きを長く伸ばす。送りを落とせば同じ壁でも縁がきれいに残る。
ある事例記録が量を示す。この 300 個のうち 9 個のラグ穴が欠け、面取りと送り低減の後にゼロになった。原因はドリルサイクルにあるので、金は面取り 1 回とタクトを落とすことに使い、合金の変更や型の作り直しには使わない。
18–27 µm のメッキは 0.03 mm の段差をどう拡大するか?
片面 18–27 µm(Cu/Ni/Cr)で、0.03 mm の鏡面段差は 30 µm、メッキが 60–90 % を占める。直径では両側に付くので 0.036–0.054 mm となり、ラグ穴の上偏差 0.03 mm より広い。
段差はメッキ後に直せない。メッキを削れば亜鉛が出て、削らなければ増分が残る。だから座はメッキラインに入る前に切る。口径が「もう一刀か、ロット全部の廃棄か」を決めるので、図面は 0.03 mm をメッキ前と後どちらで見るかを書く。層構成の選び方は亜鉛ダイカストの表面処理にある。
ゲートとオーバーフローの位置は欠けをどう変えるか?
欠けは 2 つの型設計に動かされる。ゲート(金属がキャビティに入る入口)をどこに置くか、オーバーフロー(冷えた湯を逃がす溝)をどこに置くか。ゲートは 12 時と 6 時の厚いラグ壁、オーバーフローは 3 時のノッチ両側である。ゲートはラグのボスに置かざるを得ず、代償として最後の湯がちょうど穴を開ける 0.9 mm の薄壁の隣に落ちる。
型は 8407 鋼の 4 キャビティで、30 万ショット(300,000 回)の設計目標である。4 キャビティはゲートを間違えた代償を 4 倍にし、金型費はロットで割る。ロットで割り、キャビティ数では割らない。配置は、気孔(鋳物の孔)が削られて消える金属で止まるか、見える面で止まるかも決める。ゲートは型の中にあるので、切ってから変えるのは型の工数であり、パラメータ 1 つの調整ではない。
0.03 mm の段差をメッキ前に捕まえる測定具は?
0.03 mm の座は定盤とシックネスゲージ(薄い板の厚さ規)で読み、ラグ穴はプラグゲージ、同軸度は CMM、メッキ厚は X 線である。
3 つの試験が 3 層を押さえる。ASTM B571 の 200 °C×1 h が密着、B117 の 240 h が障壁、B368 の CASS 48 h・グレード 9 が化粧面を見る。
下の表は定性の対照だけで、合否の判定には使わない。判定は本文の判廃線と 3 つの試験にある。
不具合 | 動かす変数 | どこで捕まえるか |
|---|---|---|
ラグ孔口の欠け | 穿通時の推力 | プラグゲージと定盤 |
リューズノッチの丸み | バフが薄い縁を押す | 輪郭の比較 |
膨れ | メッキ下に閉じた気孔 | 熱衝撃 |
メッキ後の孔径不足 | 直径方向のメッキ増分 | ピンゲージ |
CNC の後工程がメッキラインの前に座と孔を決め、CNC 機械加工が測定具の読む基準を守る。メッキ前に一度読み、メッキ後に図面どおりもう一度読む。メッキ後に落ちた部品はメッキ代をすでに払っているので、メッキ前の測定具の方が手直しより安い。
Zamak 5 のケースはなぜ壊れるのか?
壊れるのは 3 つの条件である。潜水を約束する、面が長期の摩耗に晒される、壁が 0.9 mm を切る。想定は装飾時計で、汗、摩擦、日常の衝撃に耐える。条件がこの線を越えると、汗と摩擦がまずラグ穴とリューズ管まわりの 18–27 µm を攻め、そこではクロムが 0.1–0.3 µm しかないので最初に磨り抜ける。
壁が 0.9 mm に満たないとショットの段階で壊れ、その時点で金型は払い済みである。代わりの道はステンレスからの削り出しで、12±1 g の予算は成り立たない。あるいは塗装亜鉛で、18–27 µm のメッキとその耐摩耗を一緒に諦める。金型はこの道の固定費なので、条件が線を越えた時点で、金型は投げた金になる。別の Zamak 部品の事例にも同じ線が引かれている。まず条件を見て、それから牌号を決める。
よくある質問
