
ベゼルリングとは?Zamak ダイカストと圧入の基礎
時計のベゼルリングは、風防に押し当たり、ケース口へ入るリングである。外観部品である前に、嵌合部品だ。機能を決めるのは四つのインターフェースと三つの数、0.05 mm の真円度、0.03 mm の平面度、そして圧入が吸収しなければならない 18–27 µm の Cu/Ni/Cr である。
部品は Ø35.0 mm のリングで、材質は Zamak 5(ASTM B86 AC41A)、高さ 1.8±0.05 mm、質量 4.5±0.5 g、肉厚 1.5–1.8 mm。ダイカストが形を決め、旋削と研磨とメッキが嵌合を決める。
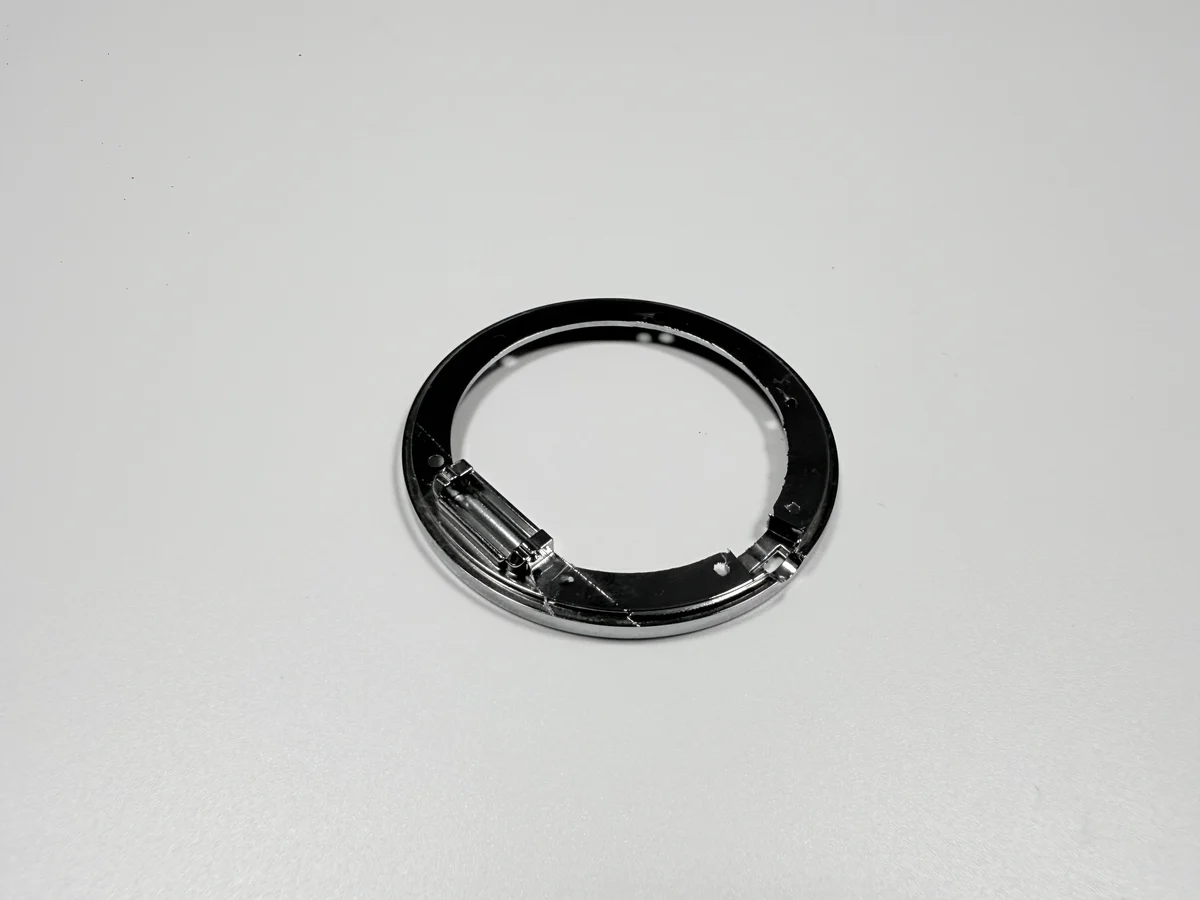
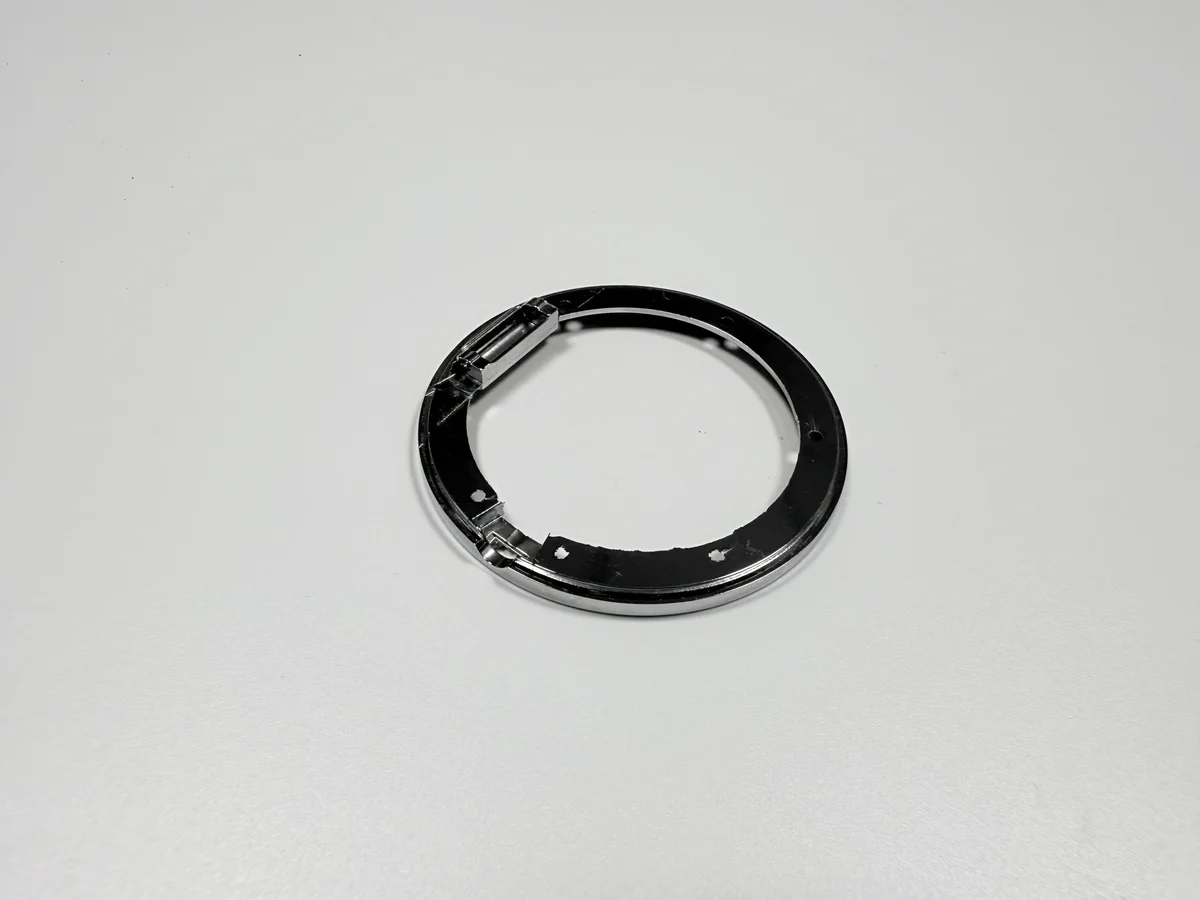
ベゼルリングは時計ケースの中で何を押さえているのか?
リングは風防を定位置に押さえ、風防とケースの隙間を埋める。内側の段が風防の縁を押し、外径がケース口に合い、リングは締め代と一滴の接着剤で保持される。
目に見える面は持ち主が眺める面で、研磨とメッキが載る。嵌合を担う面は旋削され、組み立ての中で内側に収まる。
二つの役割は互いに引っ張り合う。研磨面はやさしい扱いを求め、圧入は決まった稜線を求める。工程は、嵌合面を削る前に外観面を仕上げる。
公差を決める四つのインターフェースはどれか?
四つである。風防を押す内側の段、ケースに合う外径、目に見える面、そして基準として働く段の面だ。
基準は段の面で、すべての読み値はそこから始まる。基準を外壁に移すと、爪がその壁に触れるので、測定はすべてチャックに従う。
公差の並びはこうなる。内径は風防を押すので +0.05/0 mm、外径はケースに入るので ±0.1 mm、高さは積み重ねがここで閉じるので ±0.05 mm である。
旋削ではなく Zamak 5 で鋳造するのはなぜか?
段と内径を持つ薄いリングは、素材から削り出すと高く、ニアネットシェイプで鋳造すると安い。Zamak 5 は 1.5–1.8 mm の肉厚を一ショットで充填し、旋削は公差面だけを削る。
ステンレスを削れば硬いリングになるが、質量もコストも上がる。貯金箱のケースが別の部品で同じことを示している。
鋳造には旋削にない固定費が載る。金型である。400,000 ショットを設計目標にした六キャビティの型は、受注がその費用を配分して初めて回収できる。
1.8 mm の肉厚で 0.05 mm の真円度を保つのは、なぜ難しいのか?
肉厚が薄く、チャックの下で動くからだ。これだけ薄いリングを三つの爪で掴むと三角に曲がり、刃は変形した胴に円を削り、爪を緩めるとリングは跳ね戻る。
型も効く。薄いリングは冷却が不均一で、型から出た時点でわずかに真円から外れており、その誤差は最初の切削に写る。
管理は旋削の段取りで行う。クランプ力を下げる、サポートリングを入れる、内径と外径を一度のクランプで回す、そして治具の中で読んだのか自由状態で読んだのかを測定記録に書く。
研磨は 0.03 mm の平面度に何をするのか?
研磨は公差の予算を使う。旋削の前に走り、バフは金属を不均一に削るので、段の面に必要な平面度の一部は、段を削る前に失われている。
順序は意図的である。先に段を削ればバフがそこに当たり、1.8 mm の面で 0.03 mm を手作業で保てる研磨工はいない。
そのため平面度は旋削の後に定盤とすきまゲージで見る。図面にその指示がどの面に掛かるかを書くのも同じ理由だ。面を間違えた 0.03 mm は公差ではない。
18–27 µm のメッキは、圧入をどう変えるのか?
圧入を閉じる。膜は内径にも外径にも載り、0.02–0.05 mm の締め代は両側から食われる。
直径で見ると、片面 18–27 µm は 0.036–0.054 mm になり、締め代の帯より広い。だからメッキ前に仕上げ寸法で内径を削ったリングは、締まり過ぎた状態で届く。層の積み方はメッキの記録に書いてある。
合否は、後処理の段階で、相手ケースと 200–600 N の試し圧をかけて決める。ゲージが読むのは金属だけで、金属と膜の両方を読むのは試し圧だけである。
ゲートとオーバーフローの位置は、ピットをどう変えるのか?
最後の金属がどこで凝固するかを決め、巣がそこに集まる。外径の周りにオーバーフローを置いたリングゲートは、冷えた金属を外側へ、目に見える面から遠ざける。
オーバーフローを動かせば、最後の金属も動く。目に見える面の下の巣は研磨後にピットになり、削り取られる金属の中の巣は消える。
バレルと研磨の工程では直せない。表面の金属を削るだけで、その下の穴を埋めるわけではないからだ。
メッキ前に 0.03 を捕まえるのは、どのゲージか?
平面度は定盤とすきまゲージ、円は真円度測定機、メッキ前の寸法は内径ゲージ、膜厚は X 線、嵌合は試し圧である。
読み値は、測った段階と一緒に初品報告へ載せる。メッキ後に読んだ平面度は膜を含み、その前に読んだ平面度は含まない。
試し圧は最後の関門で、組み立てを証明する唯一の手段であり、見積もりから最もよく落ちる項目でもある。
Zamak 5 のベゼルリングは、なぜ使えなくなるのか?
使えなくなる条件は三つ。耐えられない防水規格、目に見える面の長時間の擦過、そして鋳造に必要な 1.5 mm を下回る肉厚である。
膜は薄いので、ニッケルに届く傷は研磨では消せない跡を残す。汗と摩擦は想定の範囲であり、石との接触と海水は範囲外である。
条件がその線を越えたときの代案は、ステンレスのリングか、塗装した亜鉛リングである。どちらも嵌合と仕上げを変える。判断は型を切る前に済ませる。型こそ亜鉛ルートの固定費だからだ。
| 項目 | 目標 | 公差 | ゲージ |
|---|---|---|---|
| 外径 | Ø35.0 mm | ±0.1 mm | マイクロメータ |
| 内径 | Ø32.0 mm | +0.05/0 mm | 内径ゲージ |
| 真円度 | 0.05 mm | 最大 0.05 mm | 真円度測定機 |
| 平面度 | 0.03 mm | 最大 0.03 mm | 定盤とすきまゲージ |
| 圧入力 | 200–600 N | 200–600 N | 相手ケース付きの試し圧 |
四つのインターフェースを図面と一緒に送る。そうすればリングはゲージと段階に対して見積もれ、旋削とメッキの工程も同じ数に対して値付けできる。
よくある質問
