
起き上がり貯金箱:合わせ目、研磨、PVDの順序
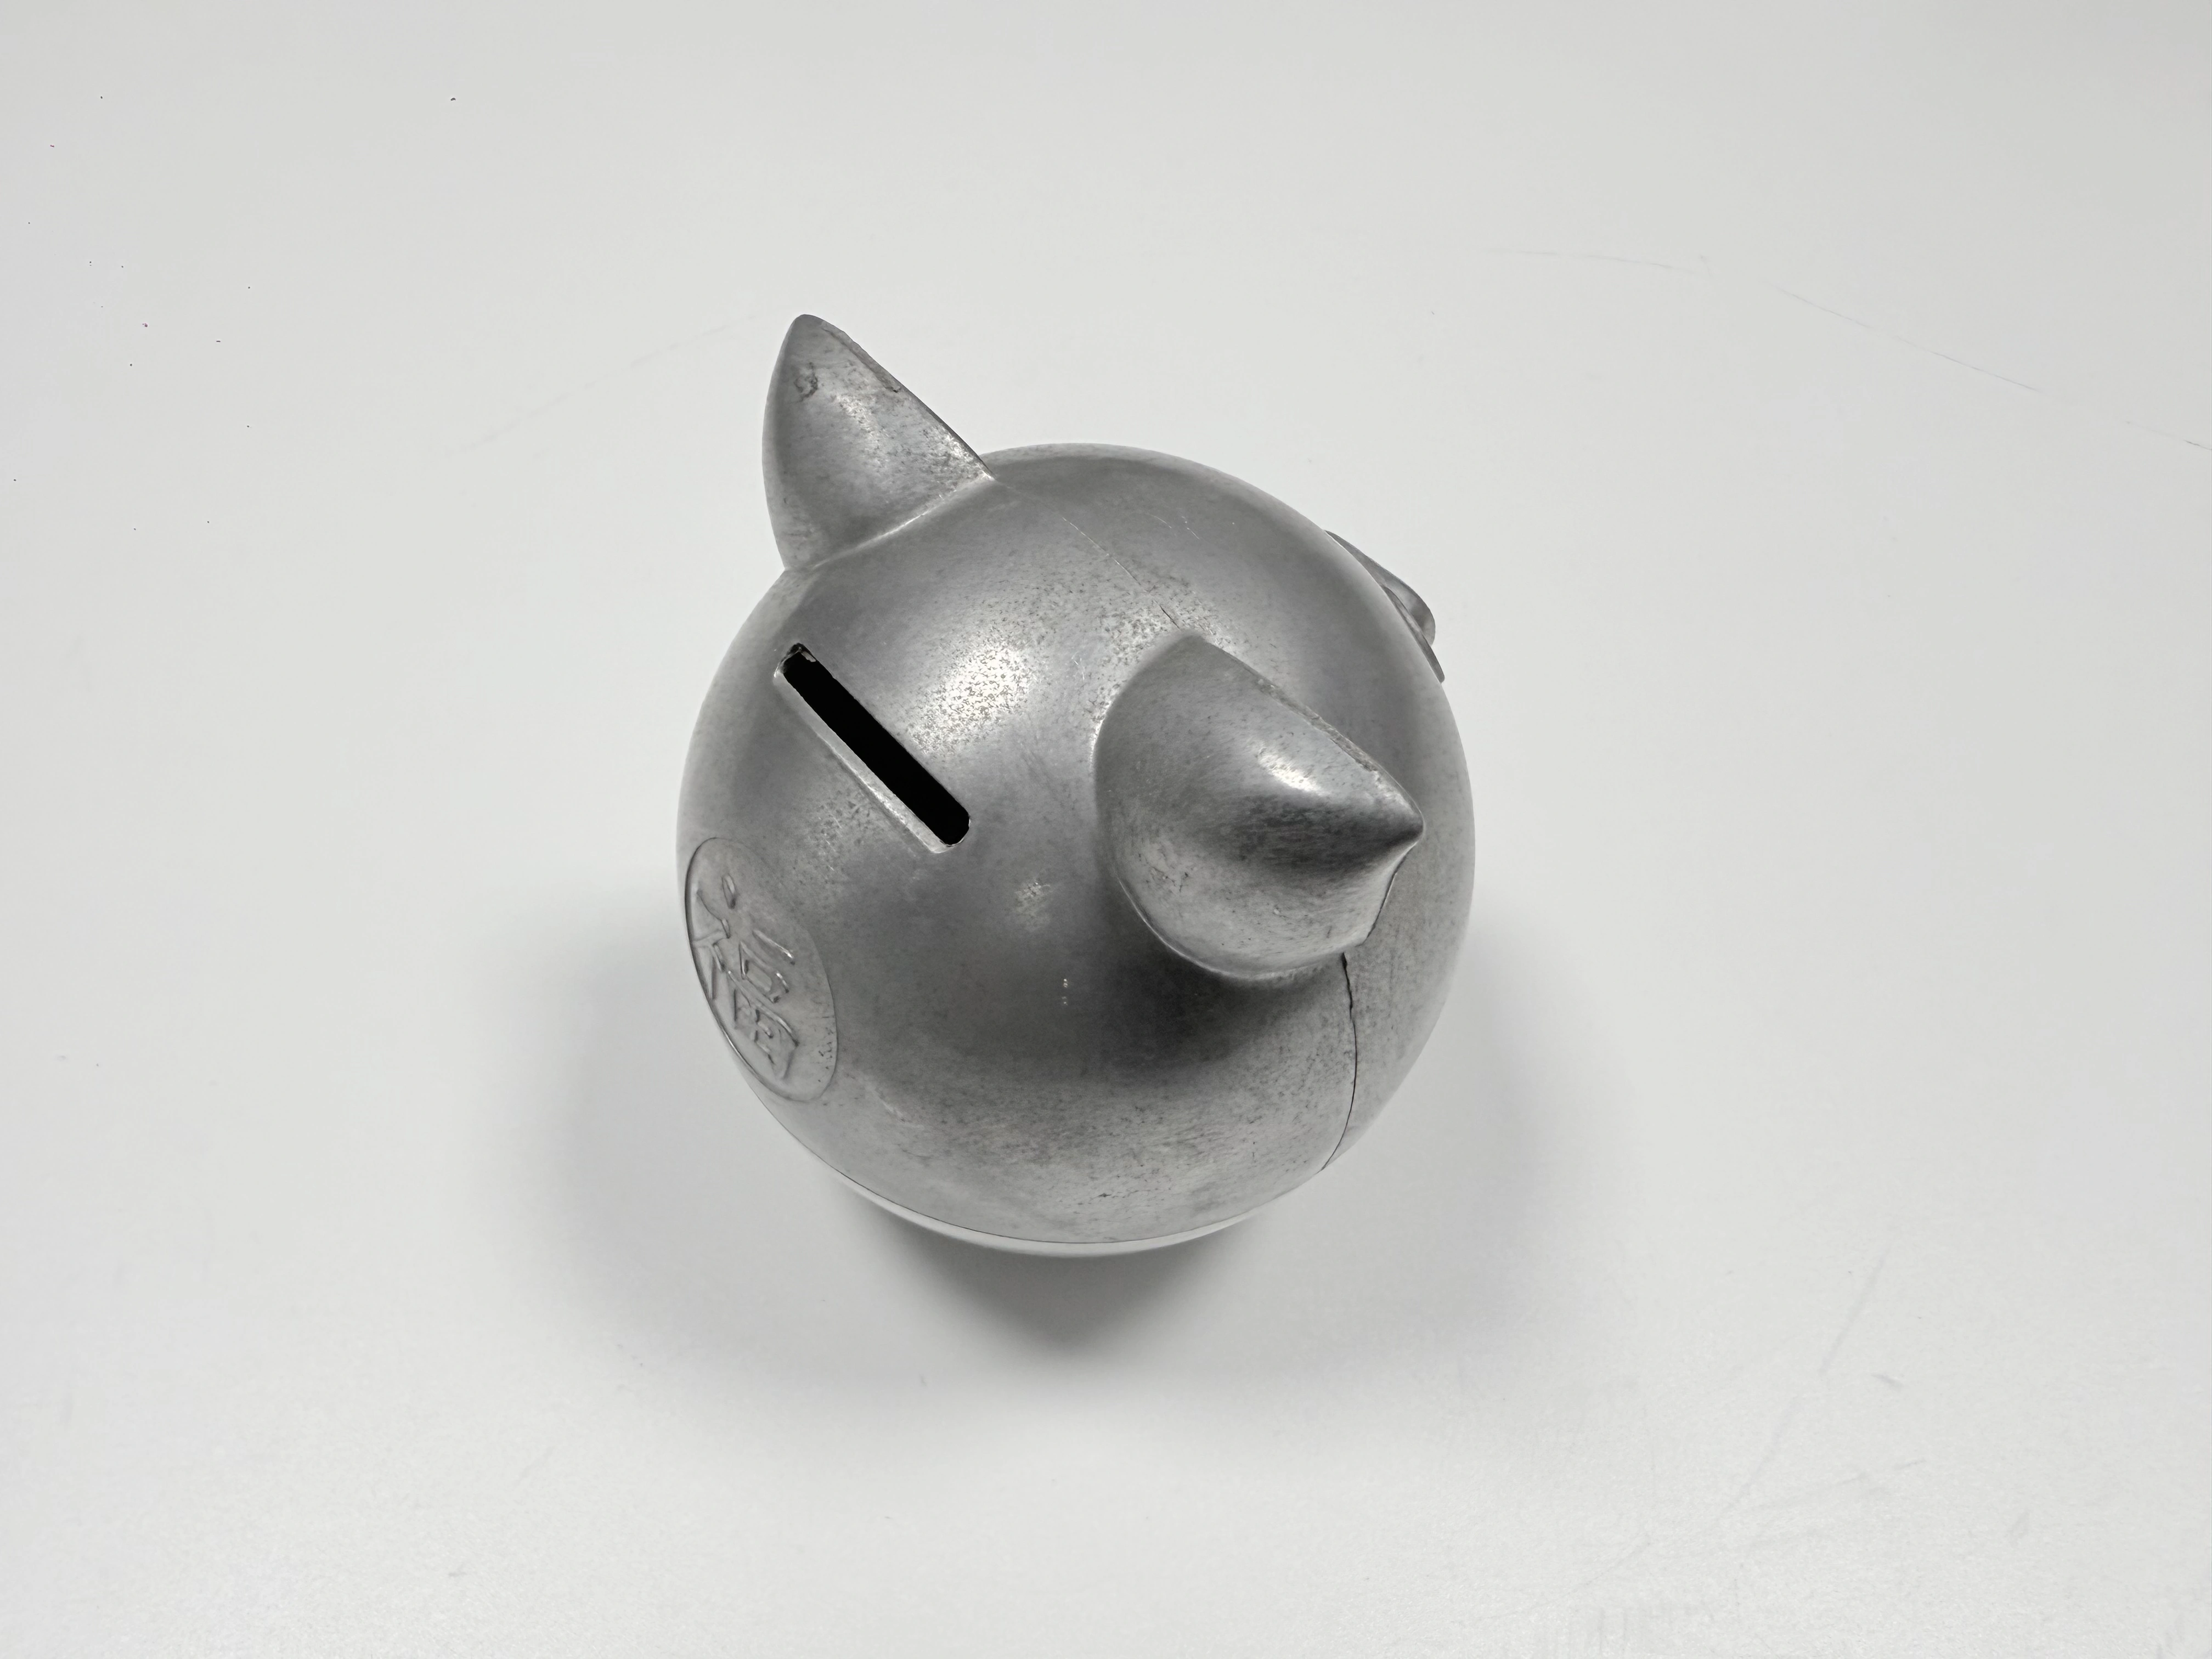
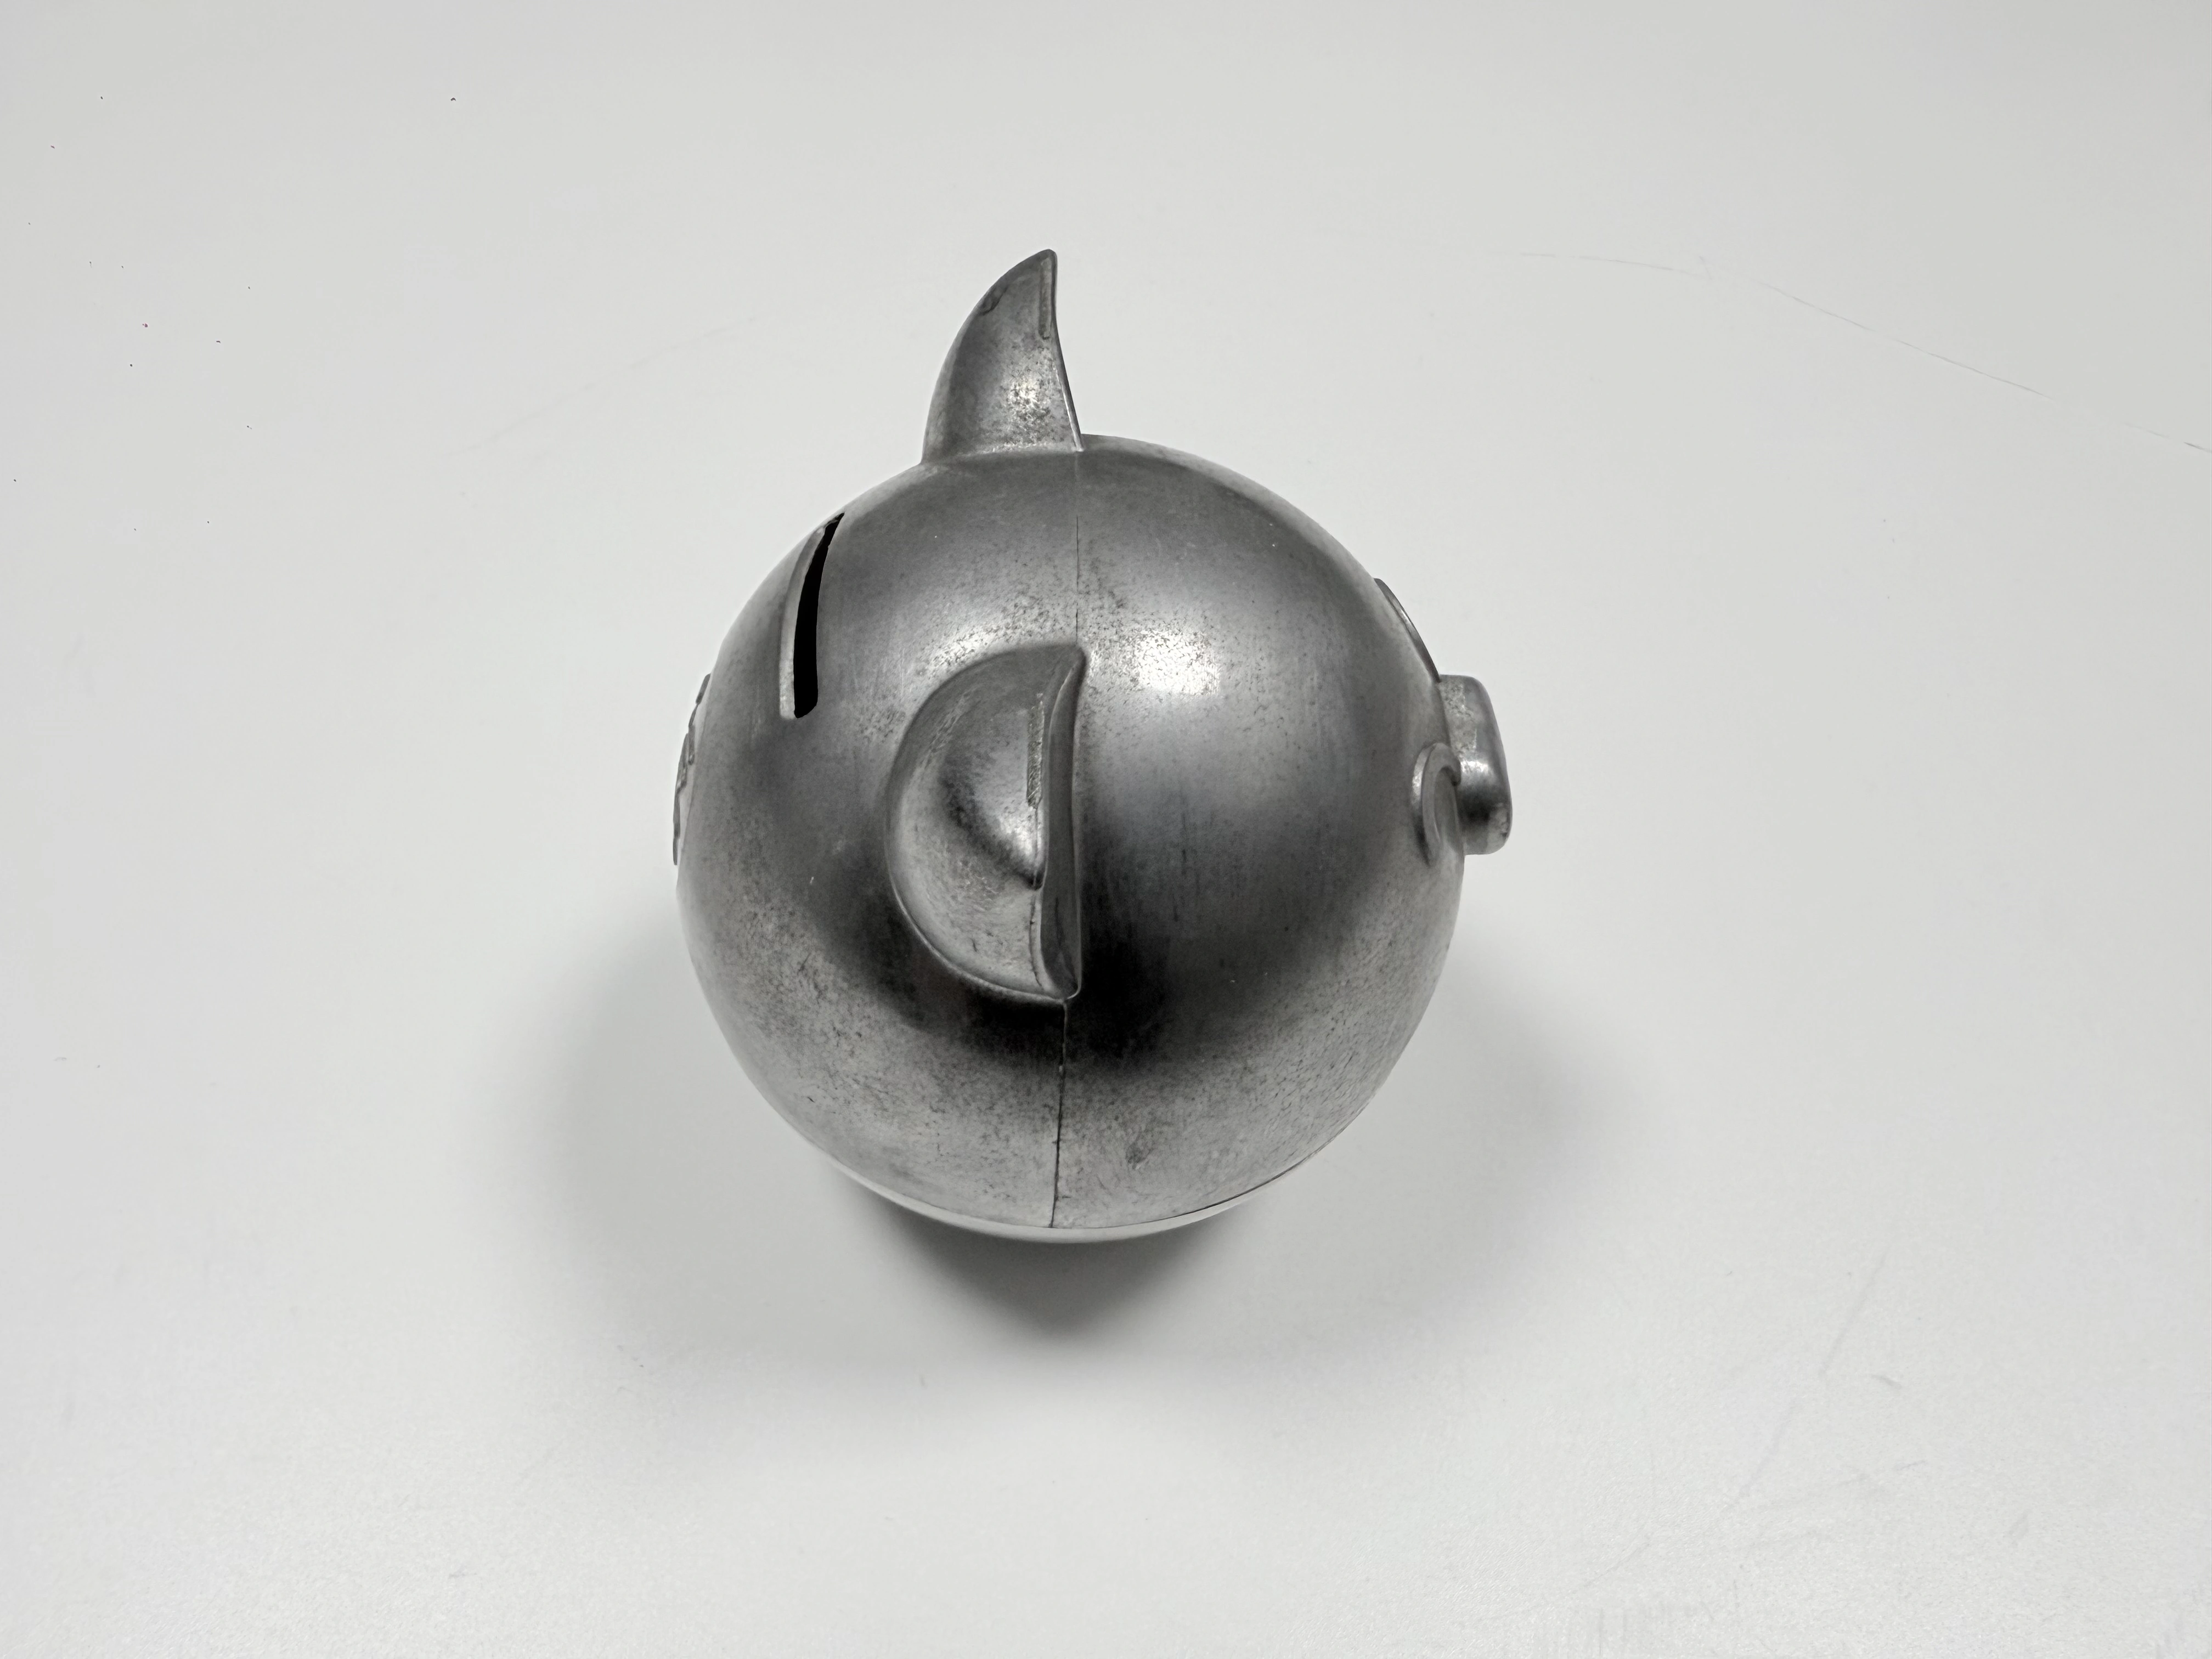
合わせ目が、亜鉛ダイカストの貯金箱をギフト品に見せるか、金物に見せるかを決めます。二つの外殻は分割線で合わさり、図面はそこを 0.05 mm と指示します。値は組み上げた状態で、すきまゲージを当てて読みます。研磨はその合わせ目を動かします。最後の研磨の前に合わせ面を削る工程は、後から値を取り戻せません。順序を変えれば、読みも一緒に変わります。
三つの寸法系統が衝突する理由
この部品を支配する寸法系統は三つあり、それぞれを別の工程が持ちます。金型が決めるのは、全高 95 mm、ベース径 Ø60 mm、壁厚 1.2~1.5 mm、ベース断面 12 mm です。仕上げ削りが決めるのは平面度 0.05 mm で、コーティングは研磨が残した面の上に 0.5~3 µm を足します。
衝突するのは、二番目の系統と三番目の系統の間に研磨が挟まり、合わせ目を決めるエッジから金属を削り取るからです。バフが動かせる公差は、金型も刃物も支配できません。支配は、最後の研磨を回す側に移ります。
一般の鋳造公差は ISO 2768-1 の等級 f に従い、合わせ面と合わせ目には独自の指示を付けます。表 1 は金型から組立台までを順にたどり、各行は上の行の値を引き継ぎます。
寸法 | 目標値(mm) | 決める工程 | 動かす要因 |
|---|---|---|---|
全高 | 95 | 金型キャビティ | 抜き勾配と収縮 |
ベース径 | Ø60 | 金型キャビティ | キャビティブロックの摩耗 |
壁断面 | 1.2~1.5 | 金型キャビティ | 充填圧と離型 |
ベース断面 | 12 | 金型キャビティ | 凝固の順序 |
合わせ面の平面度 | 0.05 | 仕上げ削り | クランプ力、データムの摩耗 |
組立後の合わせ目 | 0.05 | 組立 | 研磨の取り代、エッジの状態 |
貯金箱に求められる三つの仕事
貯金箱は、押された後に起き上がり、硬貨の重さを支え、店頭の棚に載って壊れないことが要ります。起き上がりは、揺動半径に対する重心の高さで決まり、12 mm の一体ベースが完成質量 300 g でその仕事を担います。硬貨を入れると重心は上がるので、釣り合いの確認は硬貨を入れた状態で行います。
その起き上がりを作っているのは、外殻のプロファイルではありません。半球の形は仕組みを思わせますが、仕組みそのものは質量の分布です。
合金:Zamak 5 を選ぶ理由
Zamak 5(ASTM B86 AC41A)は Zamak 3 より銅が多く、と同じ鋳造温度で硬さと耐クリープ性を買えます。1.2~1.5 mm の壁は、より高温の合金が要る熱負荷なしに亜鉛のショットで充填し、表面は 120~150 °C で付ける PVD(物理蒸着法)皮膜の前に Ra 0.5 まで研磨できます。
代償は、持続荷重の下での寸法安定性です。何年も穴の寸法を保たなければならない部品は、銅の少ないグレードを使うべきです。ベースに鋳込んだ重りを持つ装飾用の外殻は、そうではありません。
ベース、壁、分割線:三つ目の衝突
ベースは 12 mm の断面を持ち、その上の壁は 1.2~1.5 mm です。この段差が、収縮がどこに落ちるかを決めます。厚い断面は最後に凝固し、薄い壁は先に固まって湯の供給路を絞ります。
残るのは、ベース内部のポロシティ(気泡)と、外側のひけ(収縮痕)です。コーティングはひけを隠しません。皮膜はくぼみに沿って付き、コントラストを足すので、棚の照明の下では明るい輪として読めます。
対策は形状で取ります。ベースにテーパーを付け、ゲートを厚い断面へ入れ、ベースを独立して冷却し、薄肉設計の規則を遷移部まで通します。材料を減らそうとしてベースを薄くすると重心は上がり、貯金箱は起き上がらなくなります。
ベースは鋳込みで作り、インサートでは作りません。鋼の塊なら質量をより低い位置に置けますが、その代わりに部品が一つ増え、圧入の工程が増え、手に取るうちに緩む嵌め合いを抱えます。
金型:ゲート、オーバーフロー、イジェクト
金型の二つの判断が美観面を決めます。ゲートをどこに落とすか、イジェクトピンをどこに置くかです。ゲートは厚いベース側へ入れます。最後に固まる金属が、最後に給湯される金属になるからです。オーバーフローは硬貨のスリットの先に置きます。そこがなければ、先端の湯が行き止まる位置です。
イジェクトピンはベースの内側に置き、外殻には置きません。見える面に置いたピンパッドは跡を残し、研磨がそれを平らにならし、コーティングがそれを浮かび上がらせます。
平らな背面を持つ筐体向けに作った金型では、この外殻は作れません。イジェクトの配置に置き場所がなく、壁が必要とするオーバーフローは美観面に落ちてしまいます。二つの外殻からなる貯金箱の金型製作は、この配置から始まります。
鋳造:見える面に気孔を残さない
皮膜は気孔を隠せません。径 20 µm の開いた気孔は、0.5~3 µm の皮膜の 6~40 倍の大きさです。皮膜は面と同じように気孔の壁にも付きます。暗い点として届いたものは、コーティングの後でより暗い点として残ります。
コーティング工程まで届く不具合は五つあり、その多くは研磨の前に始まっています。表 2 は、それぞれがどこに出るか、検査が何を測るかをまとめたものです。
不具合 | 出る場所 | 原因 | 判定基準 |
|---|---|---|---|
合わせ目の V 溝 | 研磨後の合わせ線 | バフがエッジを丸めた | 切削エッジを越えて入らない |
ひけの輪 | コーティング後のベース遷移部 | 薄い壁が厚い断面の給湯を奪った | D65 で見えない |
コールドシャット | 薄肉の遠いコーナー | オーバーフロー前に先端の湯が固まった | 見える面に重なり線がない |
影の線 | ベースの深いキャビティ | ラックの角度、マスキングの境界 | D65 で線が見えない |
開いた気孔 | 研磨面 | ゲート付近に巻き込んだガス | 一パス後にピットがない |
表面下のポロシティは別の問題で、後のパスがそれを開けます。一パス目の後に現れた気孔は、二パス目では埋まりません。だから鋳放しの面は、バフが当たる前に確認します。
加工順序:ルート A とルート B
同じ図面に届く工程は二つあり、合わせ目を保てるのは一方だけです。違いは、合わせ面の最後の切削をいつ入れるかです。つまりこれは CNC後加工の判断になります。
ルート A は、合わせ面を削り、見える面を研磨し、その後にコートします。切削の段取りは一度、研磨は一パス、二度目のクランプはありません。バフは削ったばかりのエッジを越えて回り、丸まった二つのエッジが、接触線に向かって狭くなる溝を合わせ目に沿って作ります。
その溝は隙間ではありません。二つの外殻は接触線で今も接しており、研磨がその両側の材料に V を刻んだだけです。0.05 mm のすきまゲージは、テーパーがブレードを挟むまで入ります。読んでいるのは差し込み深さで、二つの半身の距離ではありません。
ルート B は、先に研磨し、次に切削したベース座から合わせ面を仕上げ削りし、その後にコートします。最後の切削が丸まったエッジを落とし、金属を動かし得る最後の工程の後に合わせ目を決めます。コストは、部品ごとにクランプが一回増えることです。
あるバッチの記録がその差を示しています。ルート A では、ほとんどの部品でゲージが合わせ目に 0.10~0.12 mm 入りました。入ってはいけないという規則に反する値です。研磨し直すと、さらに動きました。ルート B に切り替えると、ブレードが切削エッジで止まる値に戻りました。
研磨:合わせ目を動かさずに Ra 0.5 を出す
Ra 0.5 µm は平均値で、皮膜が見ているのは平均値ではありません。山から谷までの値は Rz で、亜鉛のコート面で実際に使う組み合わせは Ra 0.5 と Rz 2~4 です。Ra の指示を満たしていても、皮膜より高い山が残った面にはキズとして見えます。
研磨は段階で回します。鋳肌を落とす切削パスと、面を Ra 0.5 に仕上げる色出しパスです。切削パスで止めると、方向性のあるキズが残り、コーティングでは覆えません。色出しパスを合わせ目のエッジに掛けると、エッジが丸まります。
Ra の数値だけでは PVD の合否基準になりません。図面には二つの数値と、合わせ目におけるエッジの状態の両方が要ります。片方だけなら、二つの加工先がそれぞれ別の面を合格として保証します。亜鉛部品の表面処理の選択肢は広くありますが、順序は同じです。
PVD:層構成、色、マスキング
PVD は 120~150 °C でコートし、0.5~3 µm を積みます。下地が結果を決めるほどの薄さです。付着性は ASTM D3359 で 4B~5B、耐食性は ASTM B117 で 48 h、色は D65 のライトボックスで確認します。
マスキングした面に何が見えるかは、層構成で決まります。亜鉛の装飾用 PVD は通常、電気めっきの銅/ニッケル下地の上に載り、上層が色と耐摩耗性を、下地が平滑化と耐食性を担います。この構成なら、マスキングした合わせ面にはニッケルが出ます。下地がなければ同じ面に亜鉛が出て、マスキングの境界が最初の腐食点になります。
この部品では銅/ニッケルに PVD の上層を重ねる構成で、コーターの仕様との突き合わせはこれからです。PVD とだけ書いた図面は、下地とその膜厚、マスキングする面を未定義のまま残します。三つの見積は、三つの別の部品を語ることになります。
マスキングはコーティングの順番待ちではなく、金型のレビューで決めます。合わせ面、硬貨のスリット、ねじボスは、ラックに載ってから真空引きまでの間マスキングしたままにします。皮膜の詳細は亜鉛ダイカストへの PVD に、工程窓は PVD コーティングの側にあります。
組立:合わせ目、硬貨、落下確認
組立では、マスキングした合わせ面で二つの外殻を閉じ、ねじを入れ、合わせ目の周りの四箇所で 0.05 mm のすきまゲージを当てて読みます。確認は閉じた貯金箱で行い、半身では行いません。
硬貨は、最後の釣り合い確認の前に入れます。空なら起き上がるのに、満杯だと倒れたままの貯金箱は、合わせ目の問題ではなく釣り合いの問題です。
落下試験と取り扱い試験は、この図面の外にあります。屋内の店頭とギフト用途では、屋外の耐候性を主張しません。コーティング工程があっても、その範囲は変わりません。初品から再注文までの道筋は、貯金箱の事例としてまとめてあります。
検査:四つのゲート
完成品と不良品を分けるゲートは四つあり、各ゲートが一つの計器を持ちます。最も重要なのは二番目のゲートです。表面が高くつくようになる前の、最後の関門だからです。
ゲート | 確認項目 | 計器 | 判定基準 |
|---|---|---|---|
1 鋳放し | 見える面、ゲート跡、オーバーフロー | 目視、低角度の光 | 開いた気孔なし、ひけなし |
2 研磨後 | 粗さ、合わせ目のエッジ | 携帯型粗さ計 | Ra 0.5、Rz 2~4、エッジが残る |
3 仕上げ削り後 | 合わせ面、データム | ベース座での CMM | 平面度 0.05、合わせ目 0.05 |
4 コート後 | 合わせ目、付着性、色、塩水噴霧 | すきまゲージ、テープ、D65 ボックス、試験槽 | 入らない、4B~5B、48 h |
数値を出した計器を書かないゲートは、ゲートになりません。すきまゲージの読み、Ra の値、付着性の等級は、それぞれ図面に名前のある一つの計器に属します。
コストの要因:研磨、PVD、CNC の時間
この部品のコストは三箇所に載り、そのどれも合金ではありません。仕上げ削りのための追加クランプは一番小さい項目です。エッジを管理した Ra 0.5 の研磨は二パスを要し、PVD のコストは部品の質量ではなく、ラックの密度とマスキングの手間に比例します。
ルート A は紙の上では安い工程です。バッチが合わせ目の確認に落ち、全部品に二度目の研磨が要った最初の時点で、安くはなくなります。
RFQ には、組立図、合わせ面の指示、マスキング面の一覧を付けて送ってください。初品の確認は、0.05 mm のブレードによる合わせ目の読みと、見える面の Ra と Rz です。
FAQ
