
薄肉ダイカストとは:1.5 mm の ADC12 フレーム
薄肉ダイカストとは、キャビティが充填し終わる前に湯が固まるほど壁の薄い高圧ダイカストです。工程を決めるのは壁厚の数値ではなく、充填の窓です。ADC12 のロボットフレームでは、基準になる壁は 1.5 mm で、これは図面の目標値であり、現場の既定値ではありません。組立面は ±0.02 mm に収め、引張の目標は T6 後の 400 MPa です。三つを同時に決める工程はありません。アルミニウムダイカストと六つの工程が、三つとも保ちます。
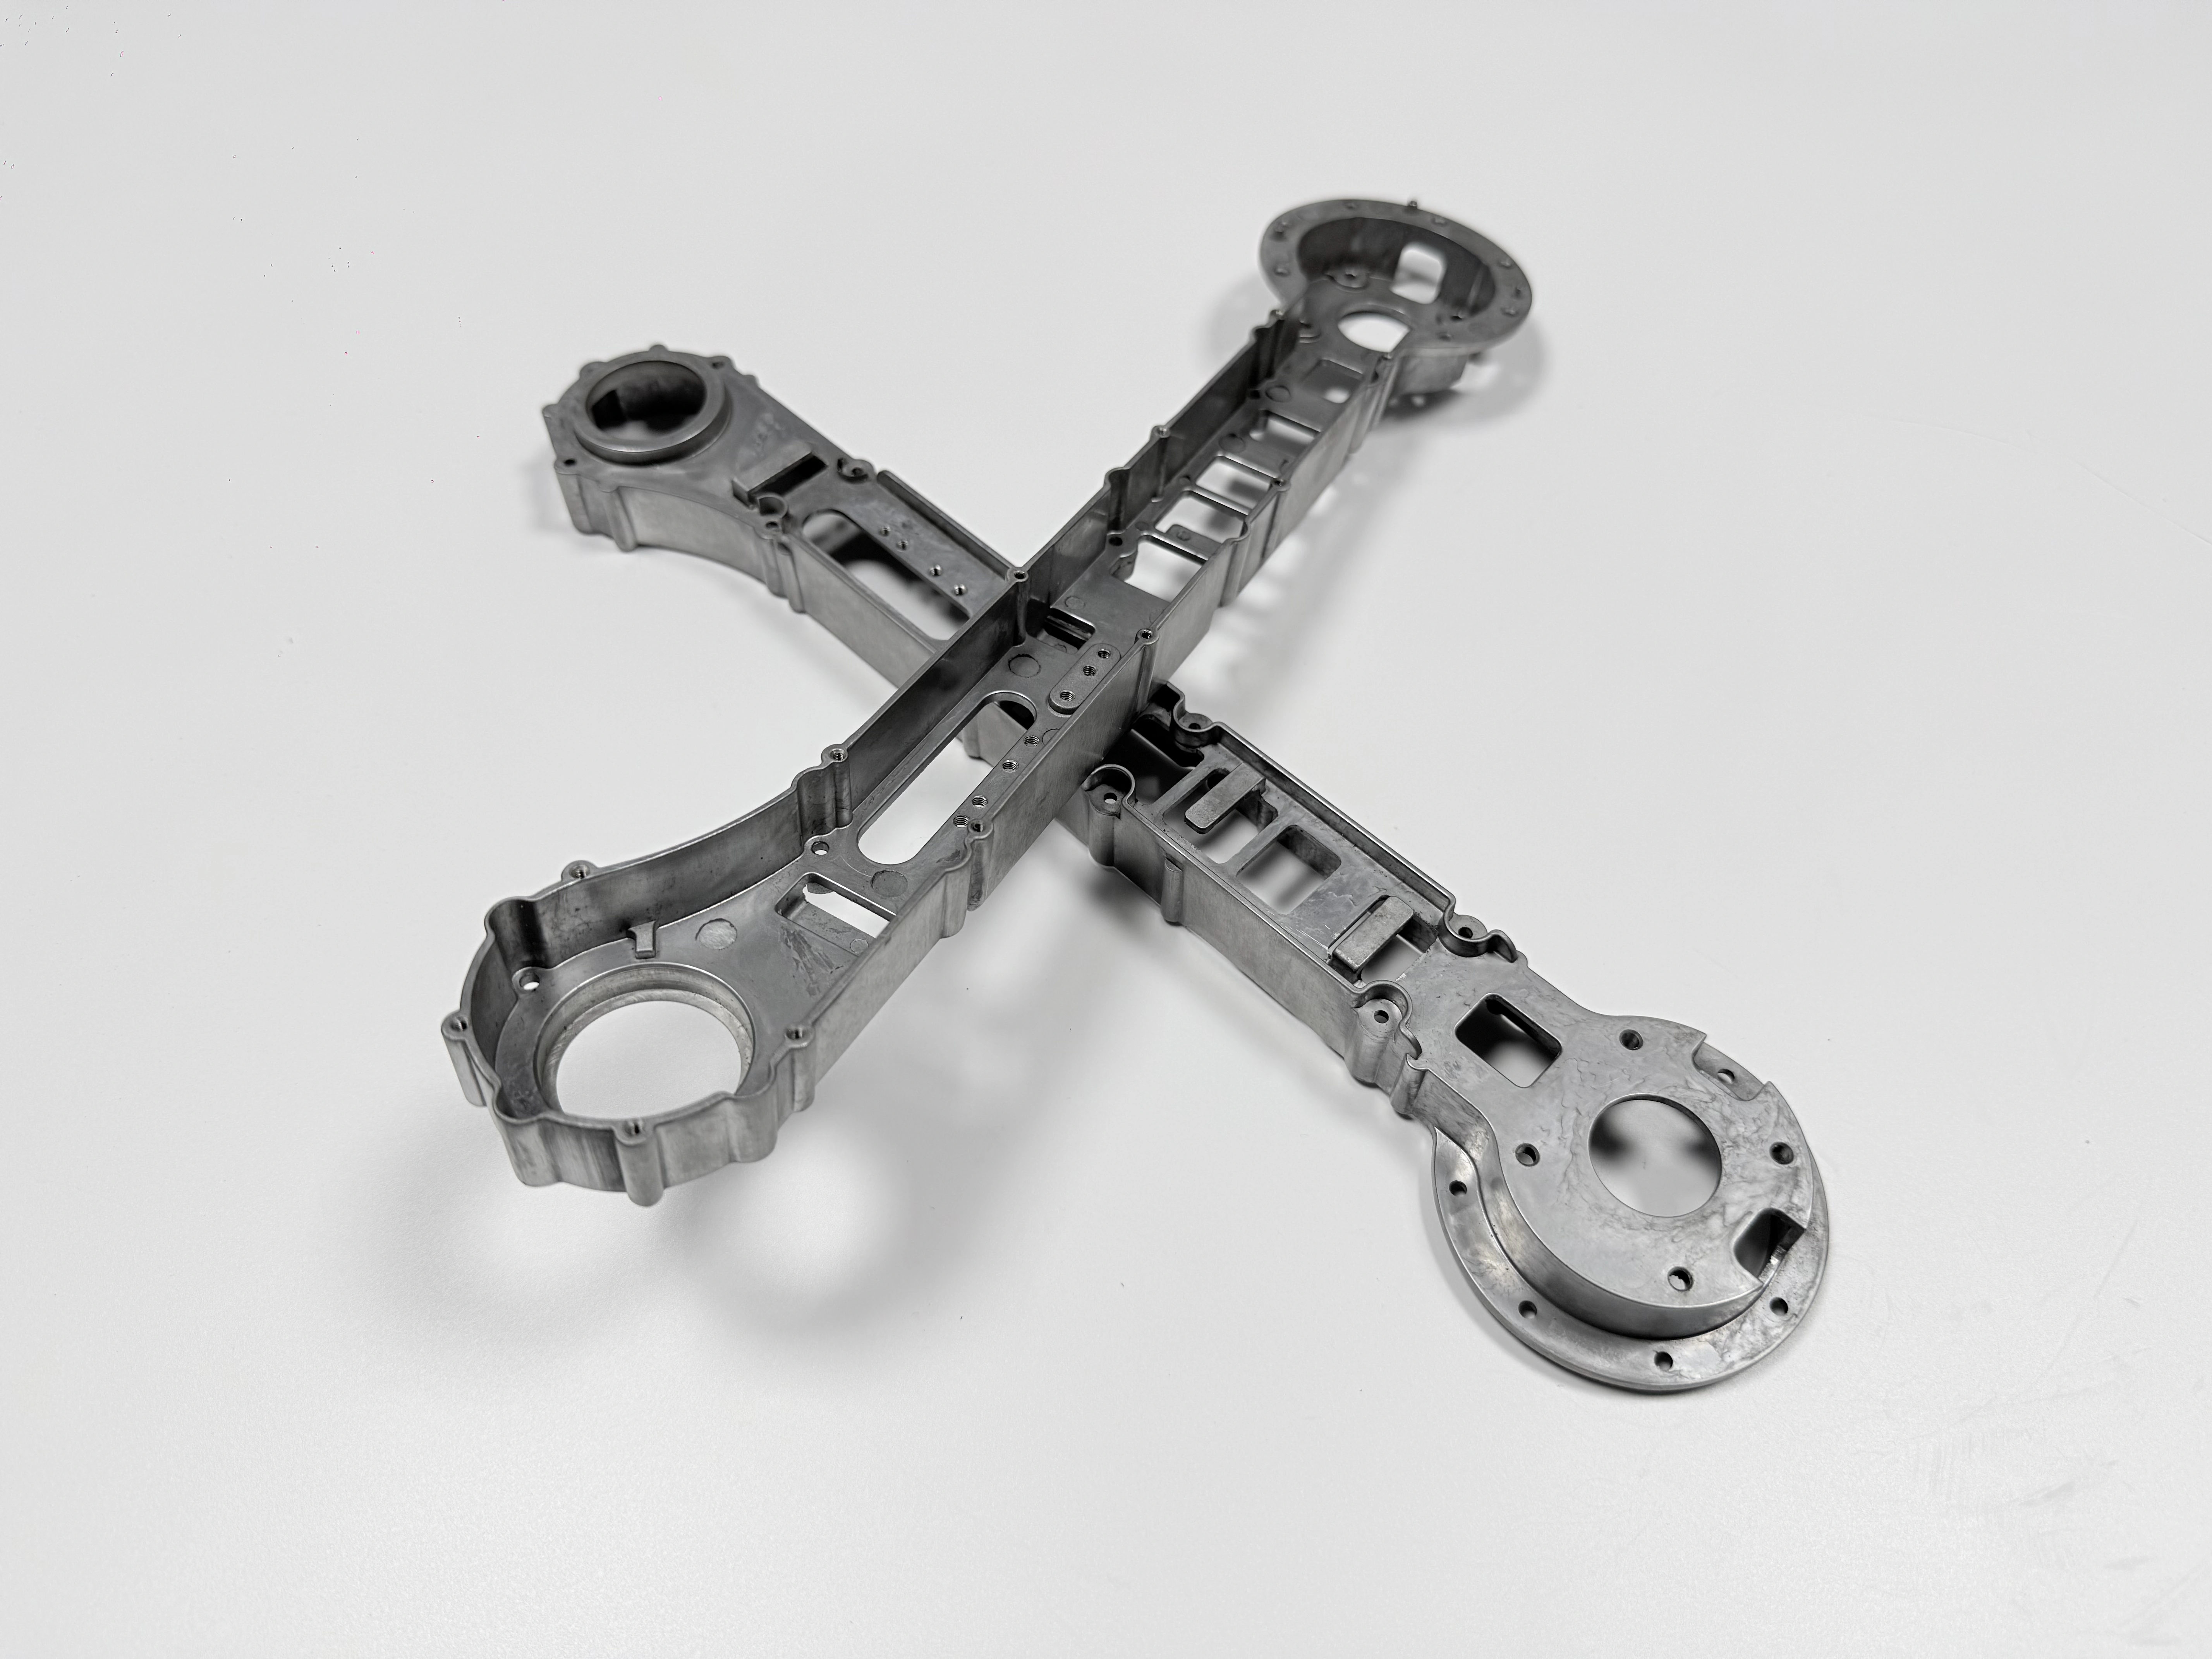
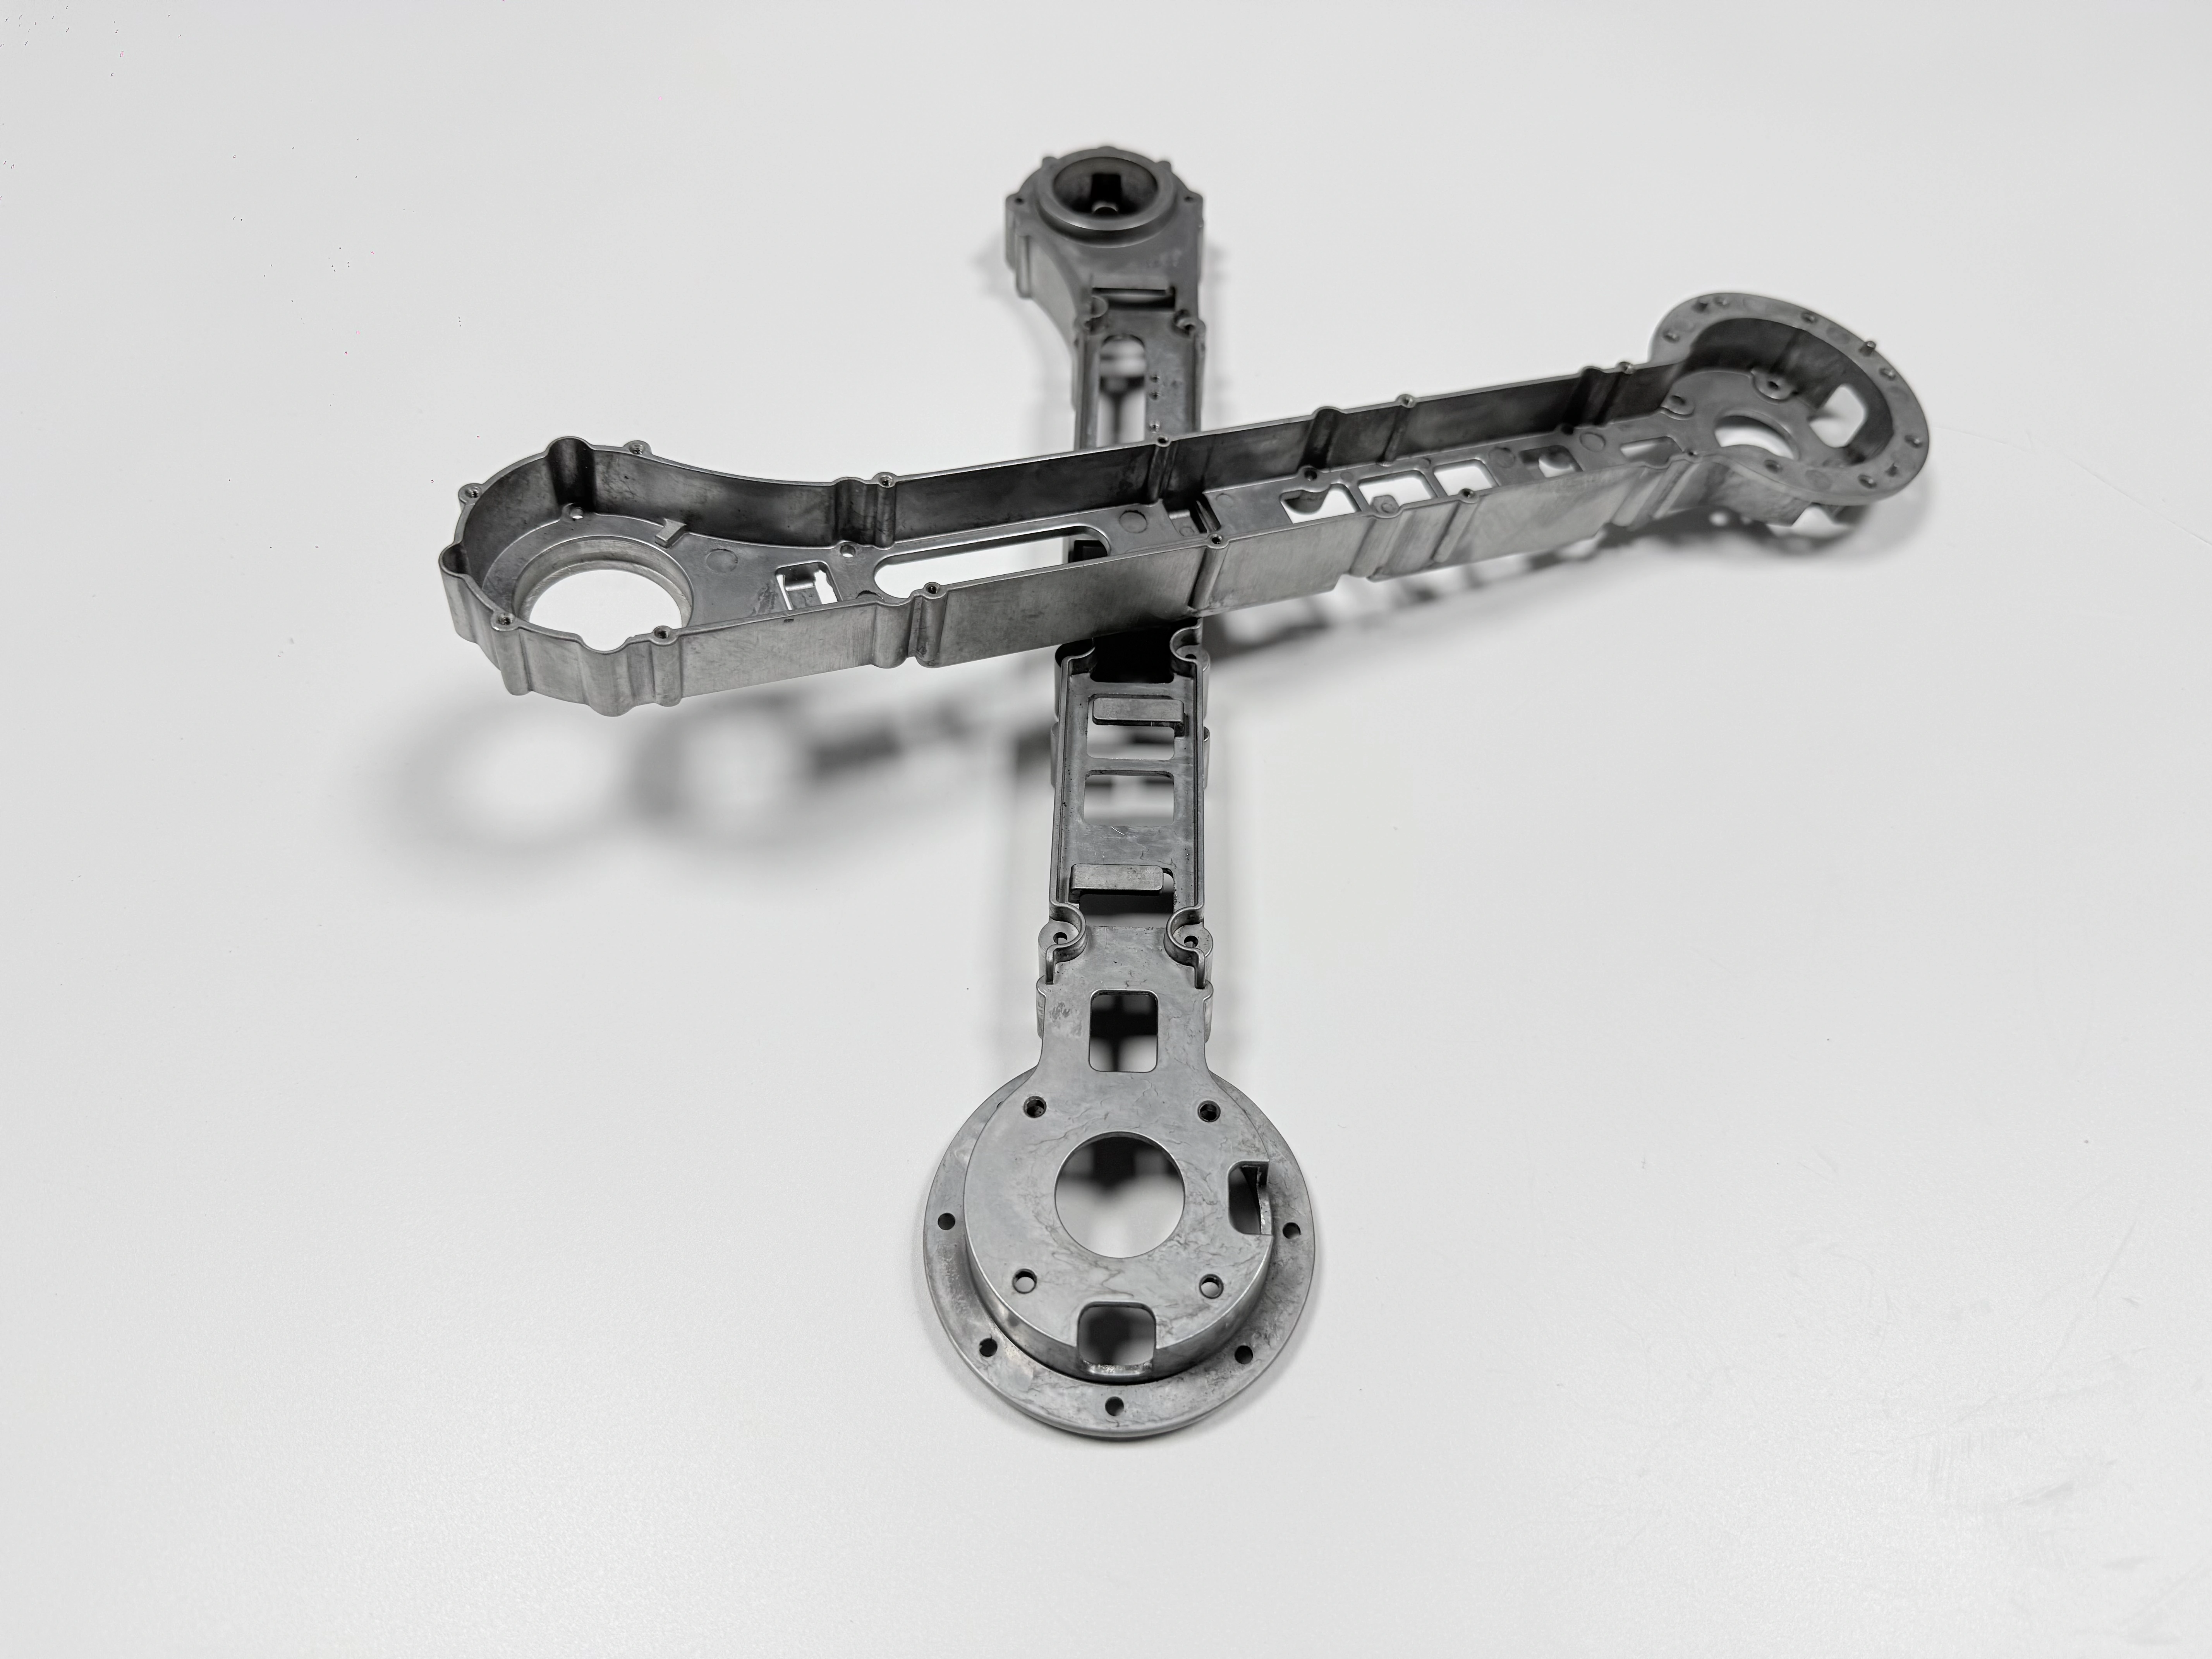
1.5 mm の薄肉ダイカスト:充填の窓が工程を決める
1.5 mm の薄肉ダイカストは、壁厚の数値である前に充填の問題です。湯先は、進む速さより両側の金型面に熱を奪われる速さのほうが大きいため、遅れた湯先は凝固した縁に達し、二つの流れは溶着せずにコールドシャットとして重なります。ゲートは厚いジョイントボスに向け、真空は湯先の前のガスを抜き、オーバーフローは薄肉の末端に置きます。
1.5 mm という数値が成り立つのは、この組み合わせがあってこそです。真空を使わずにこの壁を鋳れば、末端は充填不足になります。ショットを二つのキャビティに分ければ、それぞれの薄肉が受け取る圧力は下がります。充填がその圧力に頼っている以上、窓はその分だけ狭くなります。
この壁は、320 × 180 × 90 mm、完成重量 1.2~1.8 kg のフレームにおける設計目標で、実証済みの厚さではありません。一般的な壁厚の目安は、筐体ならもっと厚い下限になります。1.5 mm は、充填の制御と引き換えに得る数値です。
砂型鋳造でも溶接構造でもない理由
薄肉ダイカストは、壁厚の指示を小さくした砂型鋳造ではありません。砂型は重力で充填され、その壁の限界は砂の強度と湯の流動性で決まります。金型の充填の窓で決まるものではありません。
溶接構造は、そもそも組み立て方が違います。鋼の溶接フレームは、閉断面と多くの接合部で剛性を得ます。鋳造品はその組立を一つの部品に置き換え、コストを金型へ移します。
T6 を生産量より優先するなら、A356 の重力鋳造がより近い選択肢です。T6 のサイクルは使えますが、薄肉は諦めることになります。少量生産や、荷重を受けない壁では、金型の費用はなかなか回収できません。
表の順序がそのまま工程になる
工程は固定の順序です。各工程が、次の工程で確認する条件をつくるからです。真空ダイカストは、設計目標 200,000 ショットの単一キャビティ H13 金型でフレームを充填します。ゲートを外し、T6 をかけ、矯正し、CNC で座面を削り、マスキング付きのアーク陽極酸化を経て、最終検査でリリースします。
この順序は事務的な都合ではありません。T6 の後にゲートを切れば、その切削がゲート根部のブリスターを開くことがあります。CNC の後に矯正すれば、プレスは ±0.02 mm に収まっていた座面を動かします。最終切削の前に皮膜を付ければ、切削は今育った皮膜を削り取ります。表 1 は、各要求を、それを決める工程と証明する検査に対応させたものです。
要求項目 | 目標値(mm、MPa、°C) | 決まる工程 | 証明する検査 |
|---|---|---|---|
壁厚 | 1.5 mm | 真空充填、単一キャビティ | X線/CT |
組立面 | ±0.02 mm | 矯正ののち、CNC | CMM の測定点 |
引張強さ | 400 MPa(目標値) | T6:490~510 / 150~170 °C | ASTM B557 のテストバー |
ASTM B85 における ADC12
ADC12 は Al-Si-Cu 系の高圧ダイカスト合金で、ASTM B85 で最も近い牌号は A383 です。規格が定めるのは化学成分と記号で、T6 後の引張値は定めていません。この区別はフレームの図面で効きます。400 MPa は熱処理後の部品に対する目標値で、合金の特性値ではないからです。
この合金は薄肉部の充填に優れ、その銅とケイ素が T6 のサイクルで効いてきます。規格を添えずに ADC12 とだけ書く、あるいは調質を書かずに規格だけを書くと、合格の根拠が宙に浮きます。
T6:溶体化 490~510 °C、時効 150~170 °C
T6 は三つの段階からなる熱処理です。490~510 °C の溶体化処理、焼入れ、そして 150~170 °C の時効です。溶体化の保持で銅とケイ素を固溶させ、焼入れでそれを保持し、時効で硬化相を析出させます。400 MPa の目標は、その状態に対する値です。
あるフレームで T6 が可能かどうかは、金型を切る前に熱処理工場と確認します。1.5 mm の壁はジョイントボスより先に冷えます。壁が先に固まり、ボスは収縮を続け、フレームは座面から離れる方向に反ります。
矯正は T6 の後、CNC の前に来ます。座面にまだ削るべき金属が残っているうちに、ブランクを取り代の内側へ戻すためです。プレスを省けば、切削は焼入れ済みのフレームから反りを削り出すことになります。サイクルの全体はアルミニウムダイカストの熱処理で扱っています。
ガスのポロシティとブリスター
ガスのポロシティは、充填中に鋳物へ閉じ込められたガスです。ブリスターは、そのガスが溶体化処理のあいだに表へ出てきたものです。1.5 mm の壁では湯が速く薄く流れるので、折り返してガスを巻き込むことがあります。真空ダイカストは、湯先が押しのけるガスを減らします。
閉じ込めを目に見える形にするのが炉です。490~510 °C で合金が軟らかくなると、気孔のガスが膨張し、表皮の近くの気孔が表皮を持ち上げてブリスターになります。健全に見えた部品がここで落ちるので、真空は T6 の前提条件であって、T6 の後の手直しではありません。
確認は炉の前に行います。鋳物の X線/CT と、同じ溶湯から採ったテストバーを ASTM B557 で引っ張る試験です。ガスの状態が T6 を支えない場合は、T5 に落とし、図面もそれに合わせて変えます。
データムと 0.02 mm の組立面
データムとは、組立面と穴群を削り、測る基準になる機械加工面です。このフレームでは機械加工したパッドで、鋳放しの 1.5 mm 壁ではありません。壁には抜き勾配、鋳肌、焼入れのひずみが乗っているので、そこから削れば三つとも引き継ぎます。
工程は矯正をCNC後加工の前に置き、面と穴はそのパッドから 1 回の段取りで削ります。座面は ±0.02 mm の目標、面の平面度は 0.03 mm、穴位置は ±0.02 mm で、いずれも機械加工側の値です。段取りを二つにすると、工具が何かを足す前に、位置決めの誤差が一つ増えます。
測定も同じ規則に従います。治具の上で取った CMM の測定点は、部品ではなく治具を説明する値になります。平面度の指示には、自由状態に適用するのか、ボルトで締めた状態に適用するのかを書かなくてはなりません。書かなければ、検査員が二人いれば二つの結果が出ます。
アーク陽極酸化の皮膜成長とマスキング
アーク陽極酸化は、プラズマを伴う陽極処理で、アルミニウムそのものからセラミックの皮膜を成長させます。下地めっき層はありません。皮膜は内側の金属を消費しながら外側へも盛り上がるので、皮膜の付いた面は切削面より高くなり、皮膜の付いた穴は内径が詰まります。
この成長があるから、アーク陽極酸化は CNC の後に置き、マスク一覧は図面の判断になります。ねじ、はめあい、接地点、データムは素地のまま残します。一つ漏らせば、その時点で皮膜がはめあいを変えています。誤りが見えるのは組立で、ねじが底に突き当たるか、座面が閉じないかです。
この合金の皮膜厚さはまだ実測していないため、図面では数値を空けておきます。マスクの漏れに対する手直しは、リーマか再切削で、バッチにもう一度工程をかけることになります。アーク陽極酸化は、層の構成を扱っています。
検査:テストバー、CT、CMM、ゲージ
検査は、バッチをリリースするための確認の集まりで、それぞれが他の確認では見えない破綻を捕まえます。ASTM B557 で引っ張るテストバーは熱処理を報告します。X線/CT は薄肉部とガスを、CMM の測定点は座面と穴を覆います。
皮膜の確認がさらに二つ加わります。皮膜面の膜厚計と、マスクしたすべてのねじに通す通し/止めゲージです。塩水噴霧試験は図面に記載しますが、規格と時間は未設定のままにします。皮膜を測る前に書いた数値は、当て推量になるからです。
六つそろった記録は、次のバッチと比べられます。CMM の数値だけの記録は比べられません。T6 を決めるガスと、はめあいを決める皮膜について何も語らないからです。ADC12 ダイカストの事例では、同じ合金を量産部品で扱っています。
工程が成り立たないとき
薄肉ダイカストの工程は、前提が一つ欠ければそこで限界になります。公差帯の緩いフレームに、単一キャビティの真空金型は要りません。荷重を受けない壁に、1.5 mm は要りません。短い生産では、200,000 ショットを設計目標にした金型の費用は、なかなか回収できません。
鋼の溶接構造は、コストを部品ごとに分けられ、金型が要りません。A356 の重力鋳造は、壁を厚くできるなら T6 を使えます。どちらも、ダイカストの工程が手に入れるもののうち、どれかを諦めています。部品の統合、鋳放しの造形、あるいは薄肉です。
図面が不完全なときも、この工程は負けます。マスク一覧を皮膜工場に任せ、データムを機械加工場に任せ、実現性の確認なしに T6 と書けば、判断は下流へ移ります。そこで払うのは図面の修正ではなく、バッチ一つです。
FAQ
