
プライベートブランド アルミダイカスト:ADC12 ロボットフレームの再注文
プライベートブランドのアルミダイカストのプログラムでは、ロボットフレームの再注文は、同じ鋳物をもう一度つくることではありません。確定した図面に対して、同じ六つの記録をバッチのたびに繰り返すことです。図面が定めるのは、ADC12 の 1.5 mm の壁、320 × 180 × 90 mm で 1.2~1.8 kg のフレーム、±0.02 mm のジョイント座面、T6 の後の目標 400 MPa、そして外面のアーク陽極酸化です。アルミニウムダイカストが形状を一度で決めます。後の注文が最初の注文と合うかどうかは、記録が決めます。
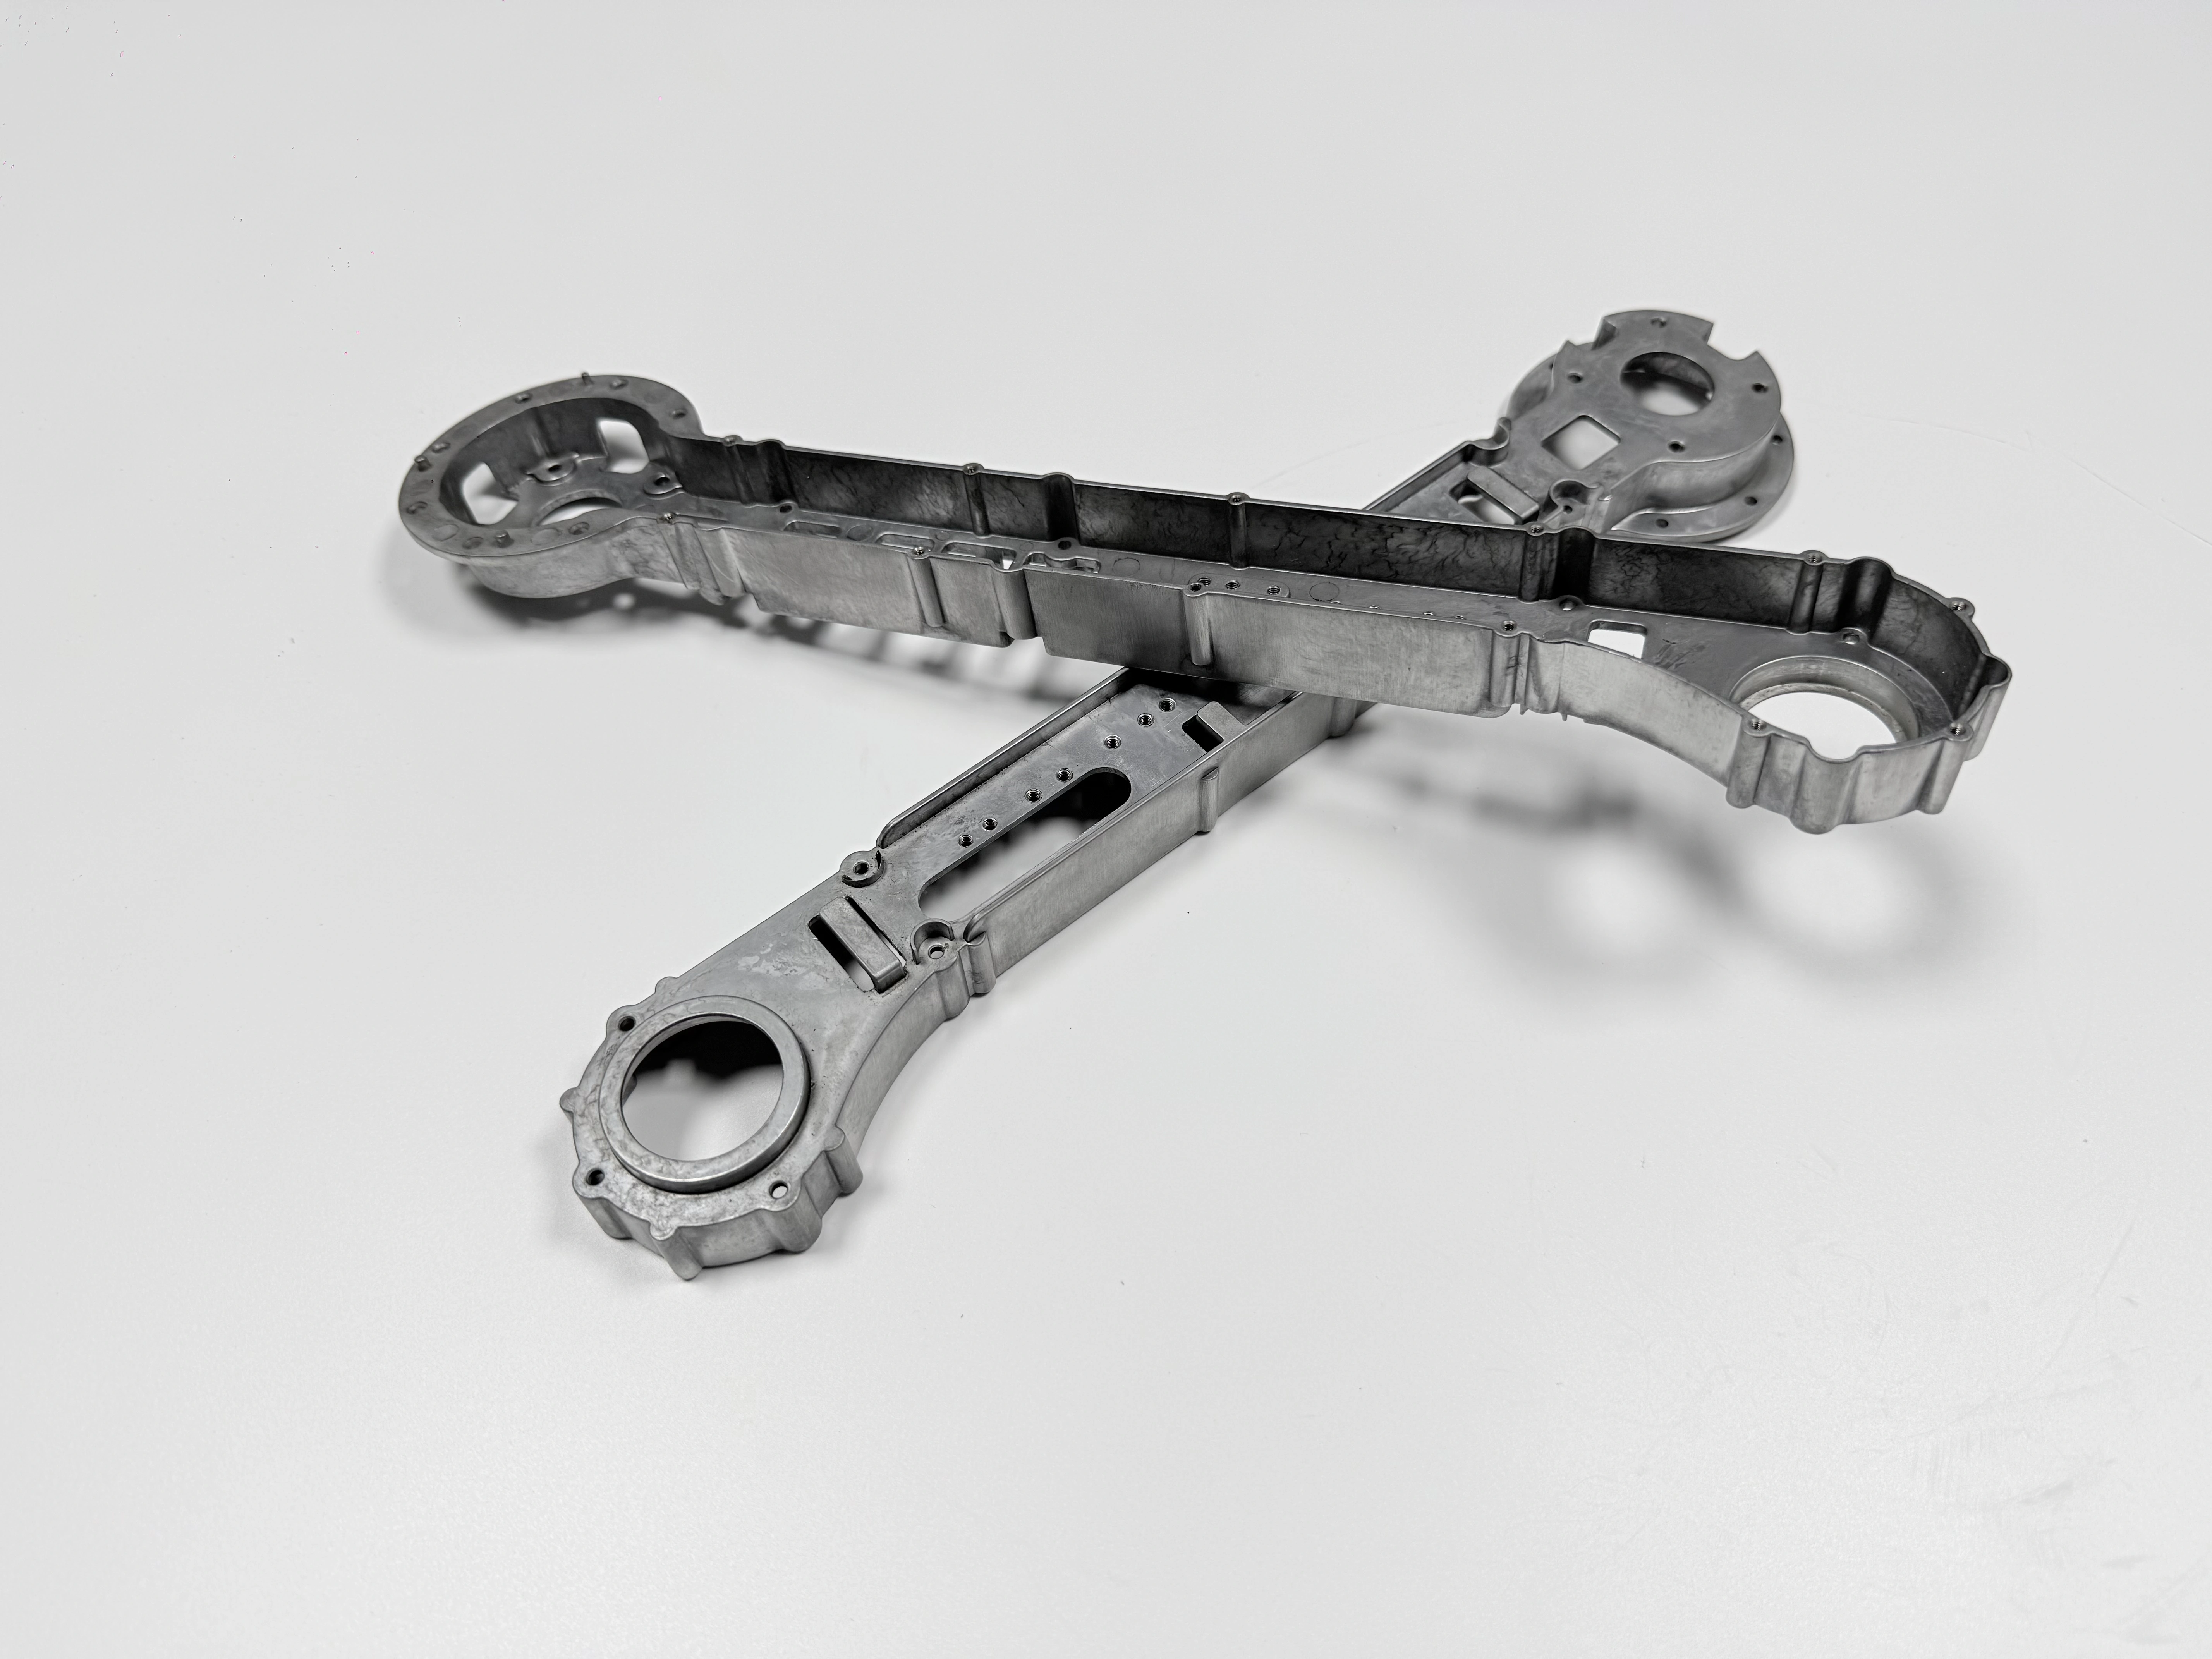
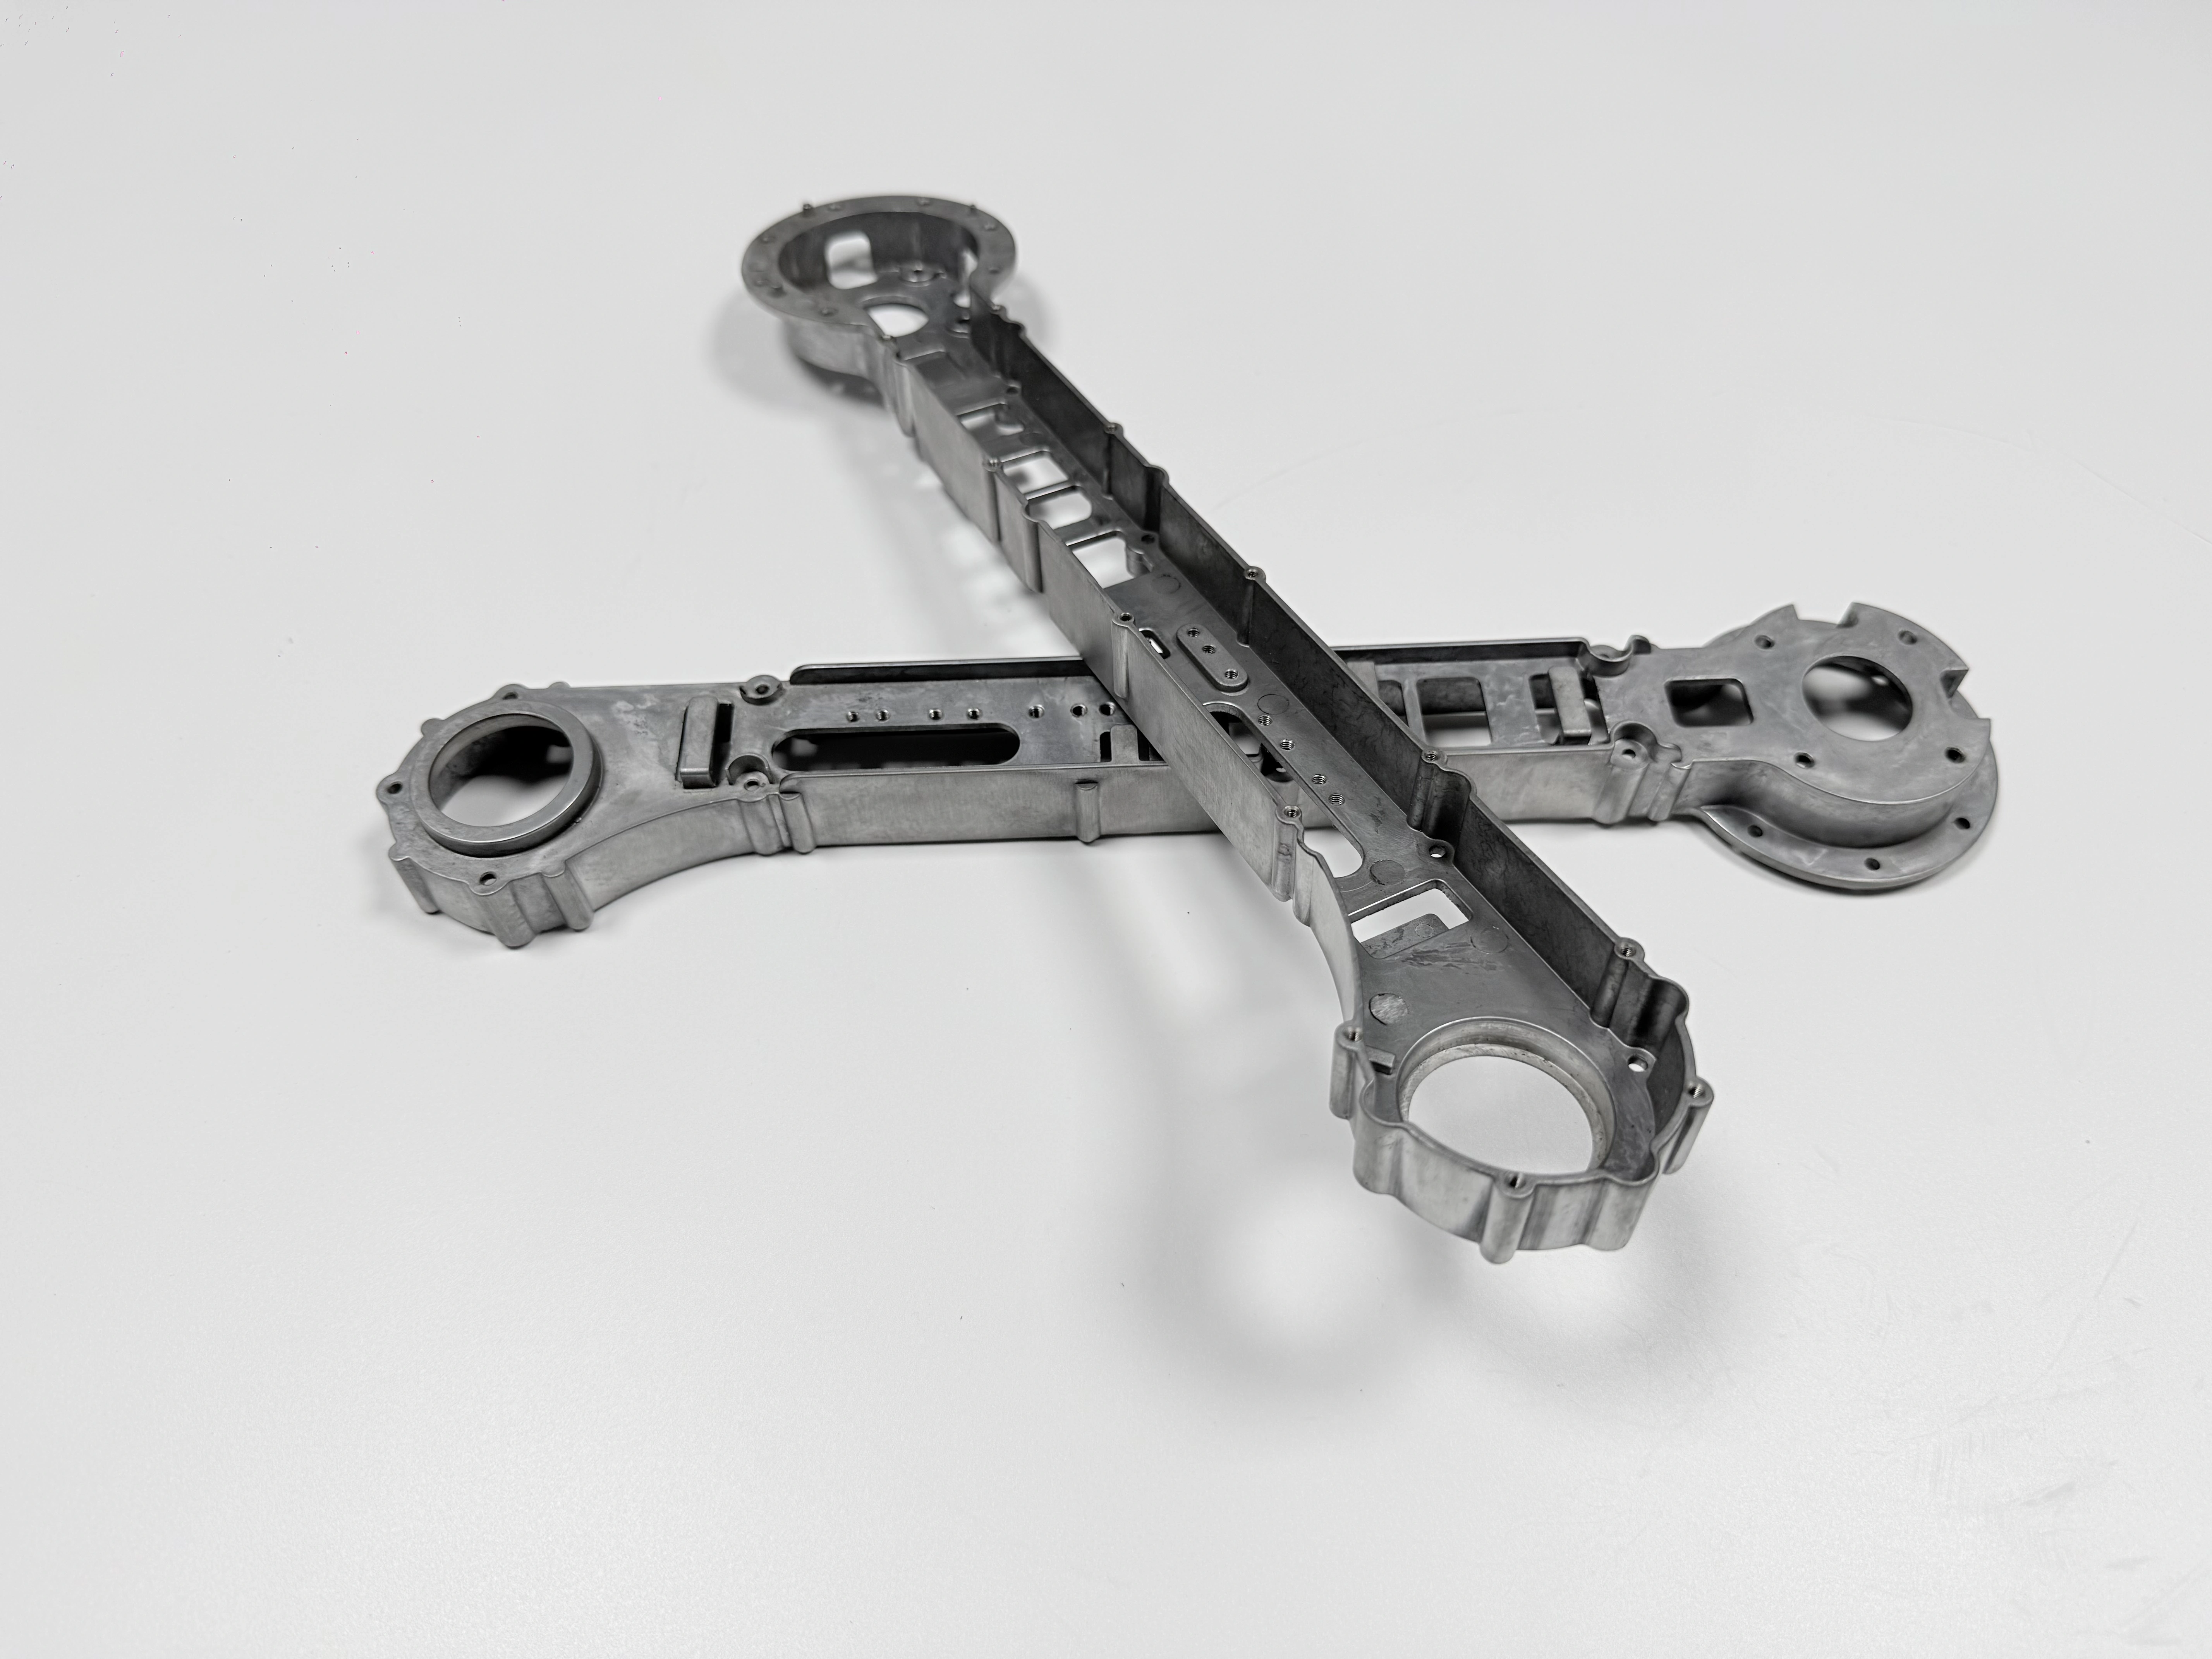
再注文が繰り返すもの
六つの記録は、どの出荷にも付いて出ます。同じ溶湯から鋳込んだバーを ASTM B557 で引っ張り、薄肉の遠端は X線か CT で読みます。CMM の測定点は CNC後加工の後に取り、ねじは通し/止めゲージに通し、皮膜は膜厚計で読みます。塩水噴霧は最後です。
注文と注文のあいだ、金型は休み、溶解のロットは変わります。繰り返されるのは記録一式で、品番ではありません。記録が一つ欠けたまま出荷されたバッチは、また最初のバッチに戻ります。
量産の前に初品を取ります。フレームを一つ、署名済みのサンプルと突き合わせて測り、座面とねじの読みをサンプルの番号の横に並べます。それからバッチが動き出します。
六つの記録が証明すること
六つは互いに重なりません。バーが合格しても壁にブリスターが出ることがあり、座面が ±0.02 mm の内側にあっても、最終切削の後に動くことがあります。記録はそれぞれ一つの問いに答え、表はその問いに限界と工程を組み合わせています。
記録 | 問い | 限界と単位 | 取る工程 |
|---|---|---|---|
同溶湯バー、ASTM B557 | 引張応答 | 400 MPa(目標値) | T6 |
X線か CT | 遠端の壁の充填 | コールドシャット・未充填なし | 鋳造 |
CMM の測定点 | 座面の位置と平面度 | ±0.02 mm、0.03 mm | CNC |
通し/止めゲージ | 皮膜後のねじのはめあい | 合格か留め置き | アーク陽極酸化 |
膜厚計 | マスク境界が保たれたか | ロットごと、限界値は未設定 | アーク陽極酸化 |
塩水噴霧 | 使用環境での皮膜 | 時間は図面で指定 | アーク陽極酸化 |
受入検査で開かれる記録は、六つのうち一つかもしれません。工場側は六つすべてを保管します。一つの合格は、次の合格について何も語らないからです。
バッチを止める図面の問い
RFQ には、必ず一つの問いを添えます。発注書の前に、図面が T6 とマスク一覧を定めているか、という問いです。400 MPa を実測値として求める図面は、プログラムを止めます。その数値は T6 の後の目標値です。リリースの判定値にすると、工程のウィンドウが、どのバッチも背負えない一つの数字に変わります。
T6 は 490~510 °C の溶体化と 150~170 °C の時効からなるウィンドウです。熱処理のサイクルが決めるもので、金型を切る前に鋳造工場と確認します。0.03 mm の平面度の指示は 1.5 mm の壁の 50 分の 1 で、その内側にある座面は ±0.02 mm を保ちます。
壁を厚くできる場合、または 400 MPa の目標を下げられる場合は、T6 は必須ではなくなります。その取捨は図面に載せるもので、初回の量産の後の会議で決めるものではありません。
マスク一覧は発注書に載せる
素地のまま残す面は四つです。ねじ、はめあい、接地点、データムです。皮膜ラインが読むのは図面と発注書で、メールのやり取りではありません。だから一覧は発注書に一行ずつ載せ、各行に部位、マスクの境界、皮膜後の確認を書きます。
漏れは組立で分かります。ファスナが渋るとき、座面が皮膜の分だけ浮くときです。その時点でバッチはラインに載っています。エスカレーションは一段だけです。見つけた人がバッチを止め、アーク陽極酸化の責任者とプログラムの窓口が、手直しにするかリーマを通すかを決めます。
マスキングは時間がかかるので、一覧は打ち合わせのなかで削られていきます。皮膜の後にリーマを通せるねじは、素地のままでも構いません。締まりの厳しい等級のねじは、そうはいきません。その判断は部位ごとに書くか、ラインでもう一度決めることになります。
このプログラムが引き受けない注文
断る注文は四つです。400 MPa を実測の結果として書いた注文、マスク一覧なしで皮膜をリリースする注文、単価だけで比べる案件、そして図面のない部品です。断るたびに、一年後にも確認できる記録を一つ守っています。
費用がかかるのは、マスク一覧の断りです。一覧なしの皮膜は検査を通り、ラインで落ちます。手直しはバッチに降りかかり、一覧を省いた発注書には降りかかりません。
顧客名、バッチ数、価格、納期、歩留まりは、ここには書きません。それらはプログラムのファイルにあり、合意の下で共有します。
単一キャビティ、200,000 ショット、引き継ぎ
金型は H13 の単一キャビティで、真空下で回し、設計目標は 200,000 ショットです。1.5 mm の壁の代償が、キャビティ一つです。1 ショットにつき 1 個で、未充填を受け止める二つ目のキャビティはありません。
再注文は炉からではなく、金型から始まります。溶解の予定を組む前に、キャビティ数と前回のメンテナンスからのショット数を確認します。金型製作の記録は金型と一緒に動き、充填の計画はロボットフレームのダイカストで説明しています。
引き継ぎは四つです。署名済みの初品サンプル、記録の雛形、マスク一覧、そして流れを止める人の名前です。エスカレーションは一段で、連鎖はありません。同じ合金の別の部品は、ADC12 高圧ダイカストの事例で扱っています。
FAQ
