
亜鉛ダイカスト腕時計ケースフレーム:0.9 mm ラグとメッキ
38.0×38.0×9.5 mm、12±1 g の角型ケースフレームには、守るべき寸法が 4 か所ある。鏡面段差 0.03 mm、ムーブメントキャビティ 30.0 mm、リューズ穴 Ø3.0 mm、ラグ穴 Ø1.5 mm が 2 か所。亜鉛ダイカストでこの 4 か所を一度に正しく作れるのは、壁を先に鋳造し、段差をバフ研磨の後にフライス加工し、Cu/Ni/Cr 18–27 µm を最後に載せる場合だけである。段差のフライスをバフの前に移すと、0.03 mm は図面から外れる。
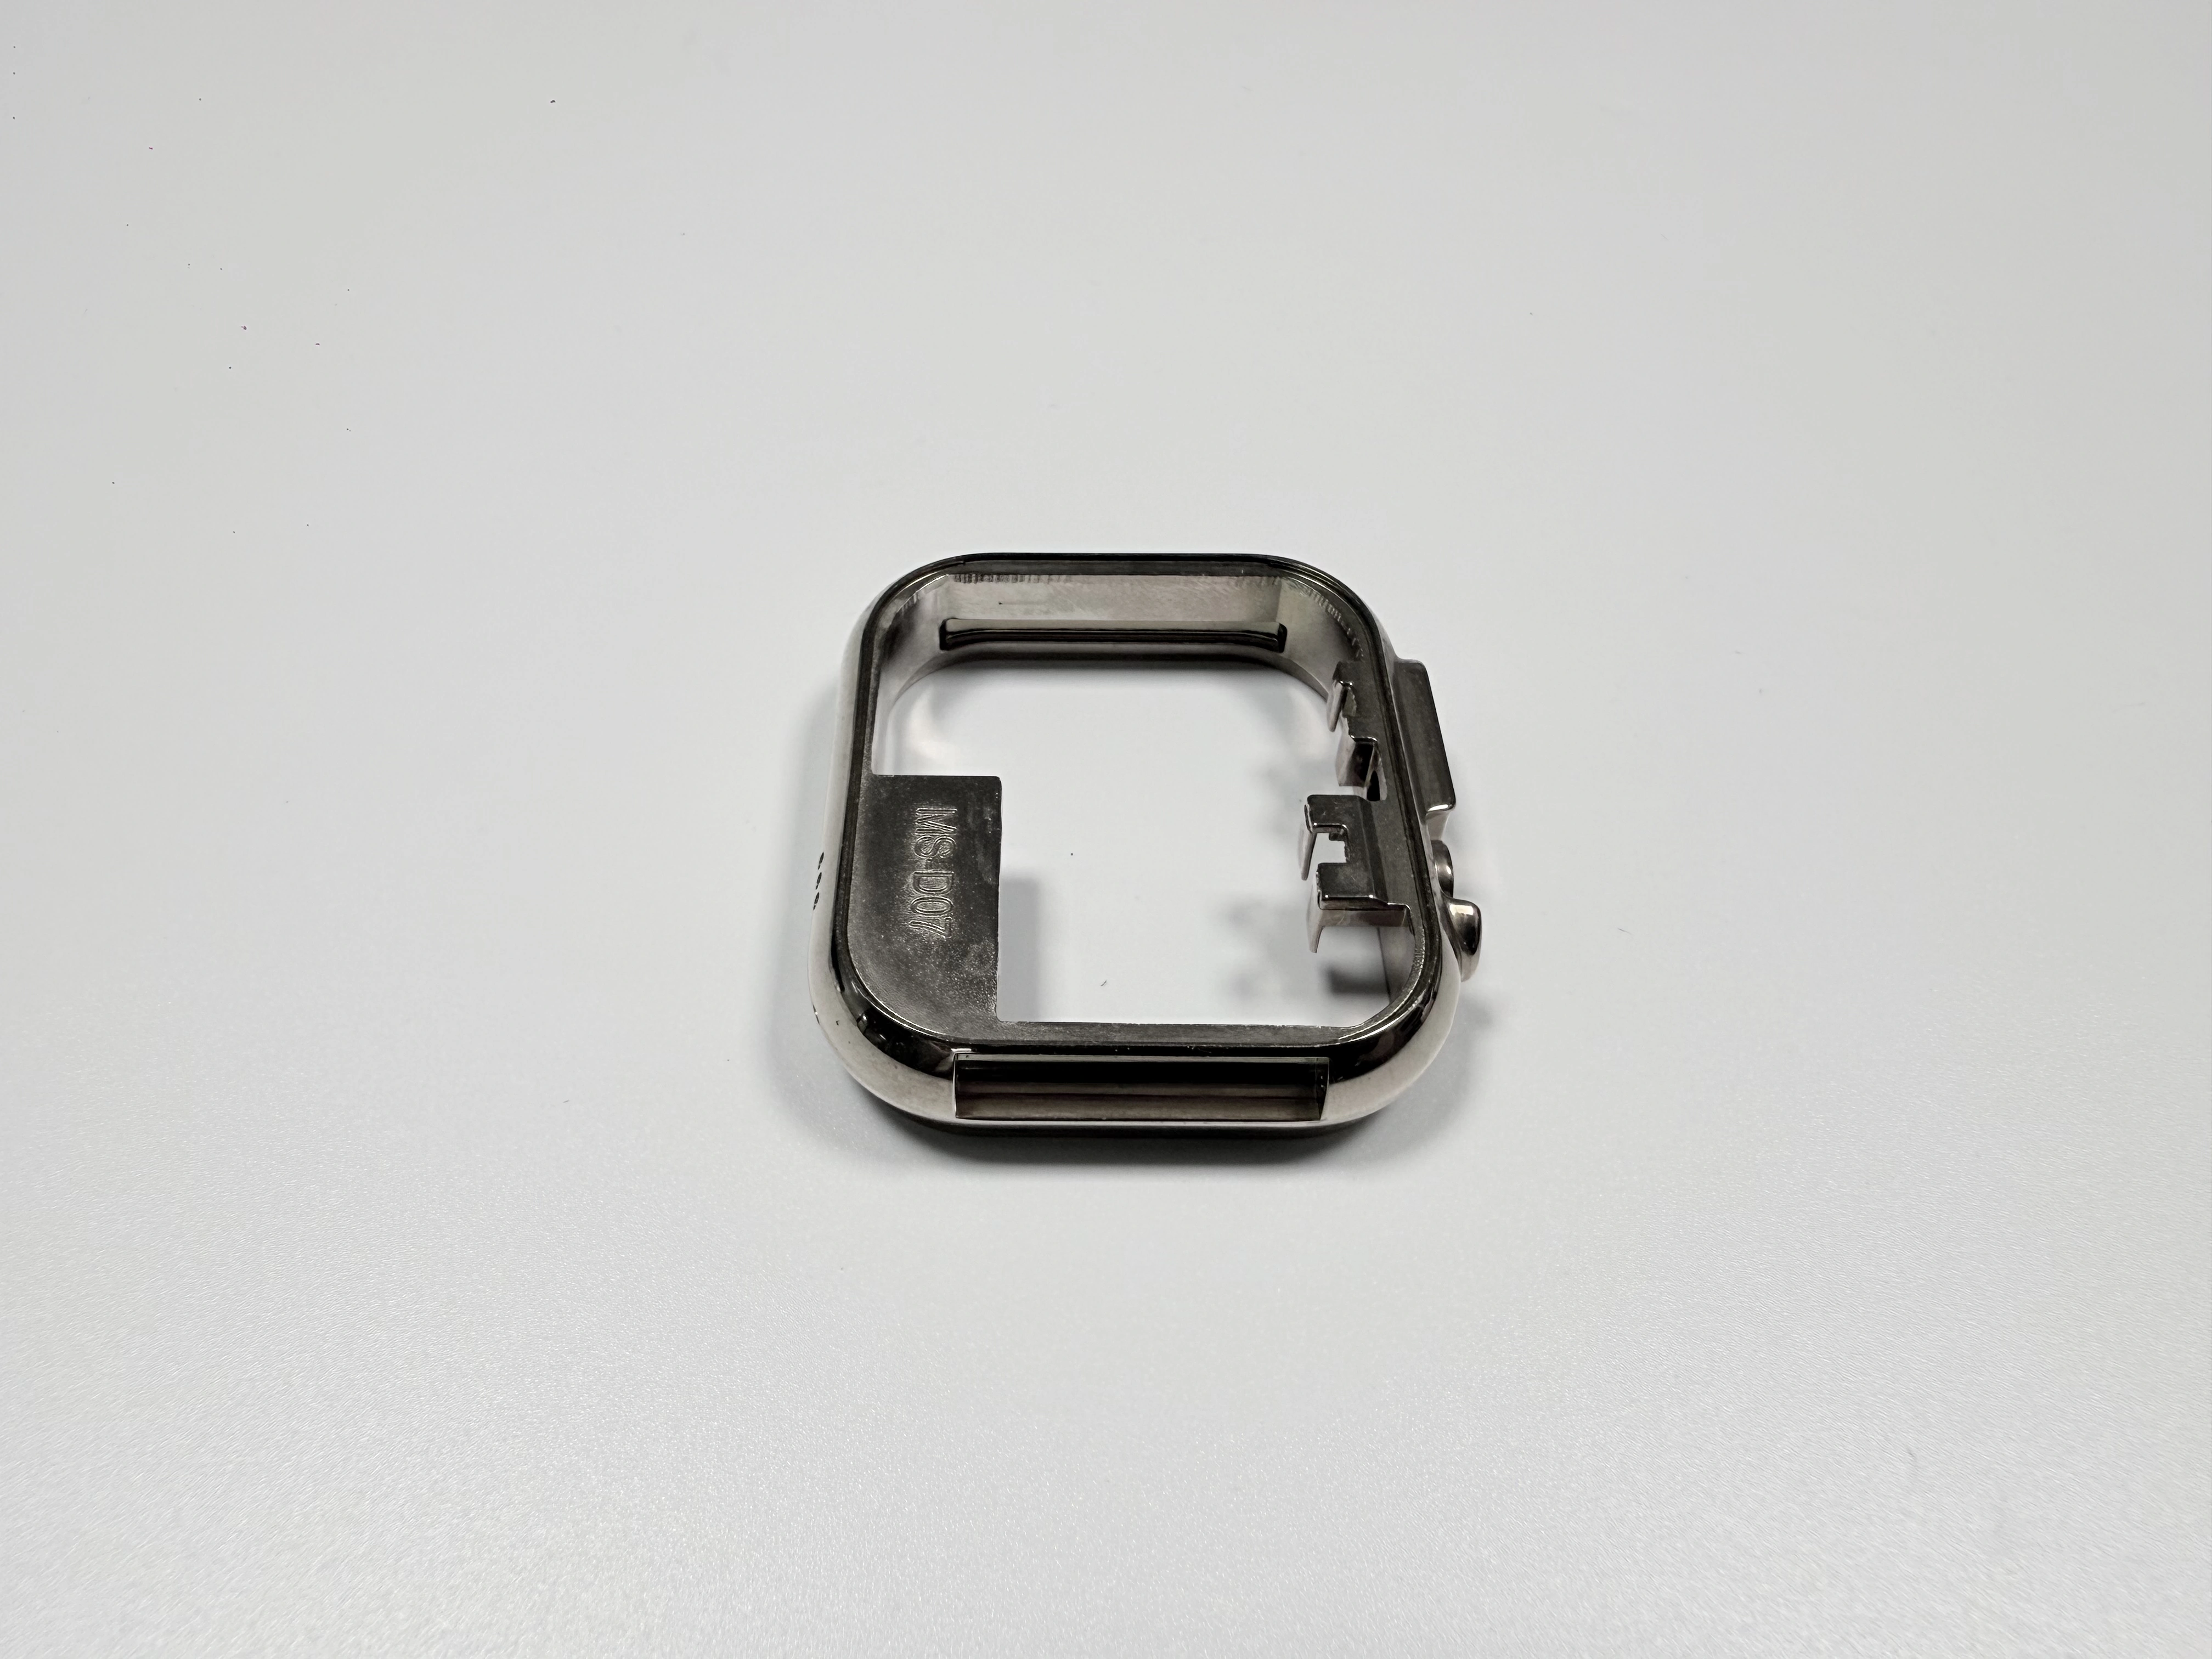
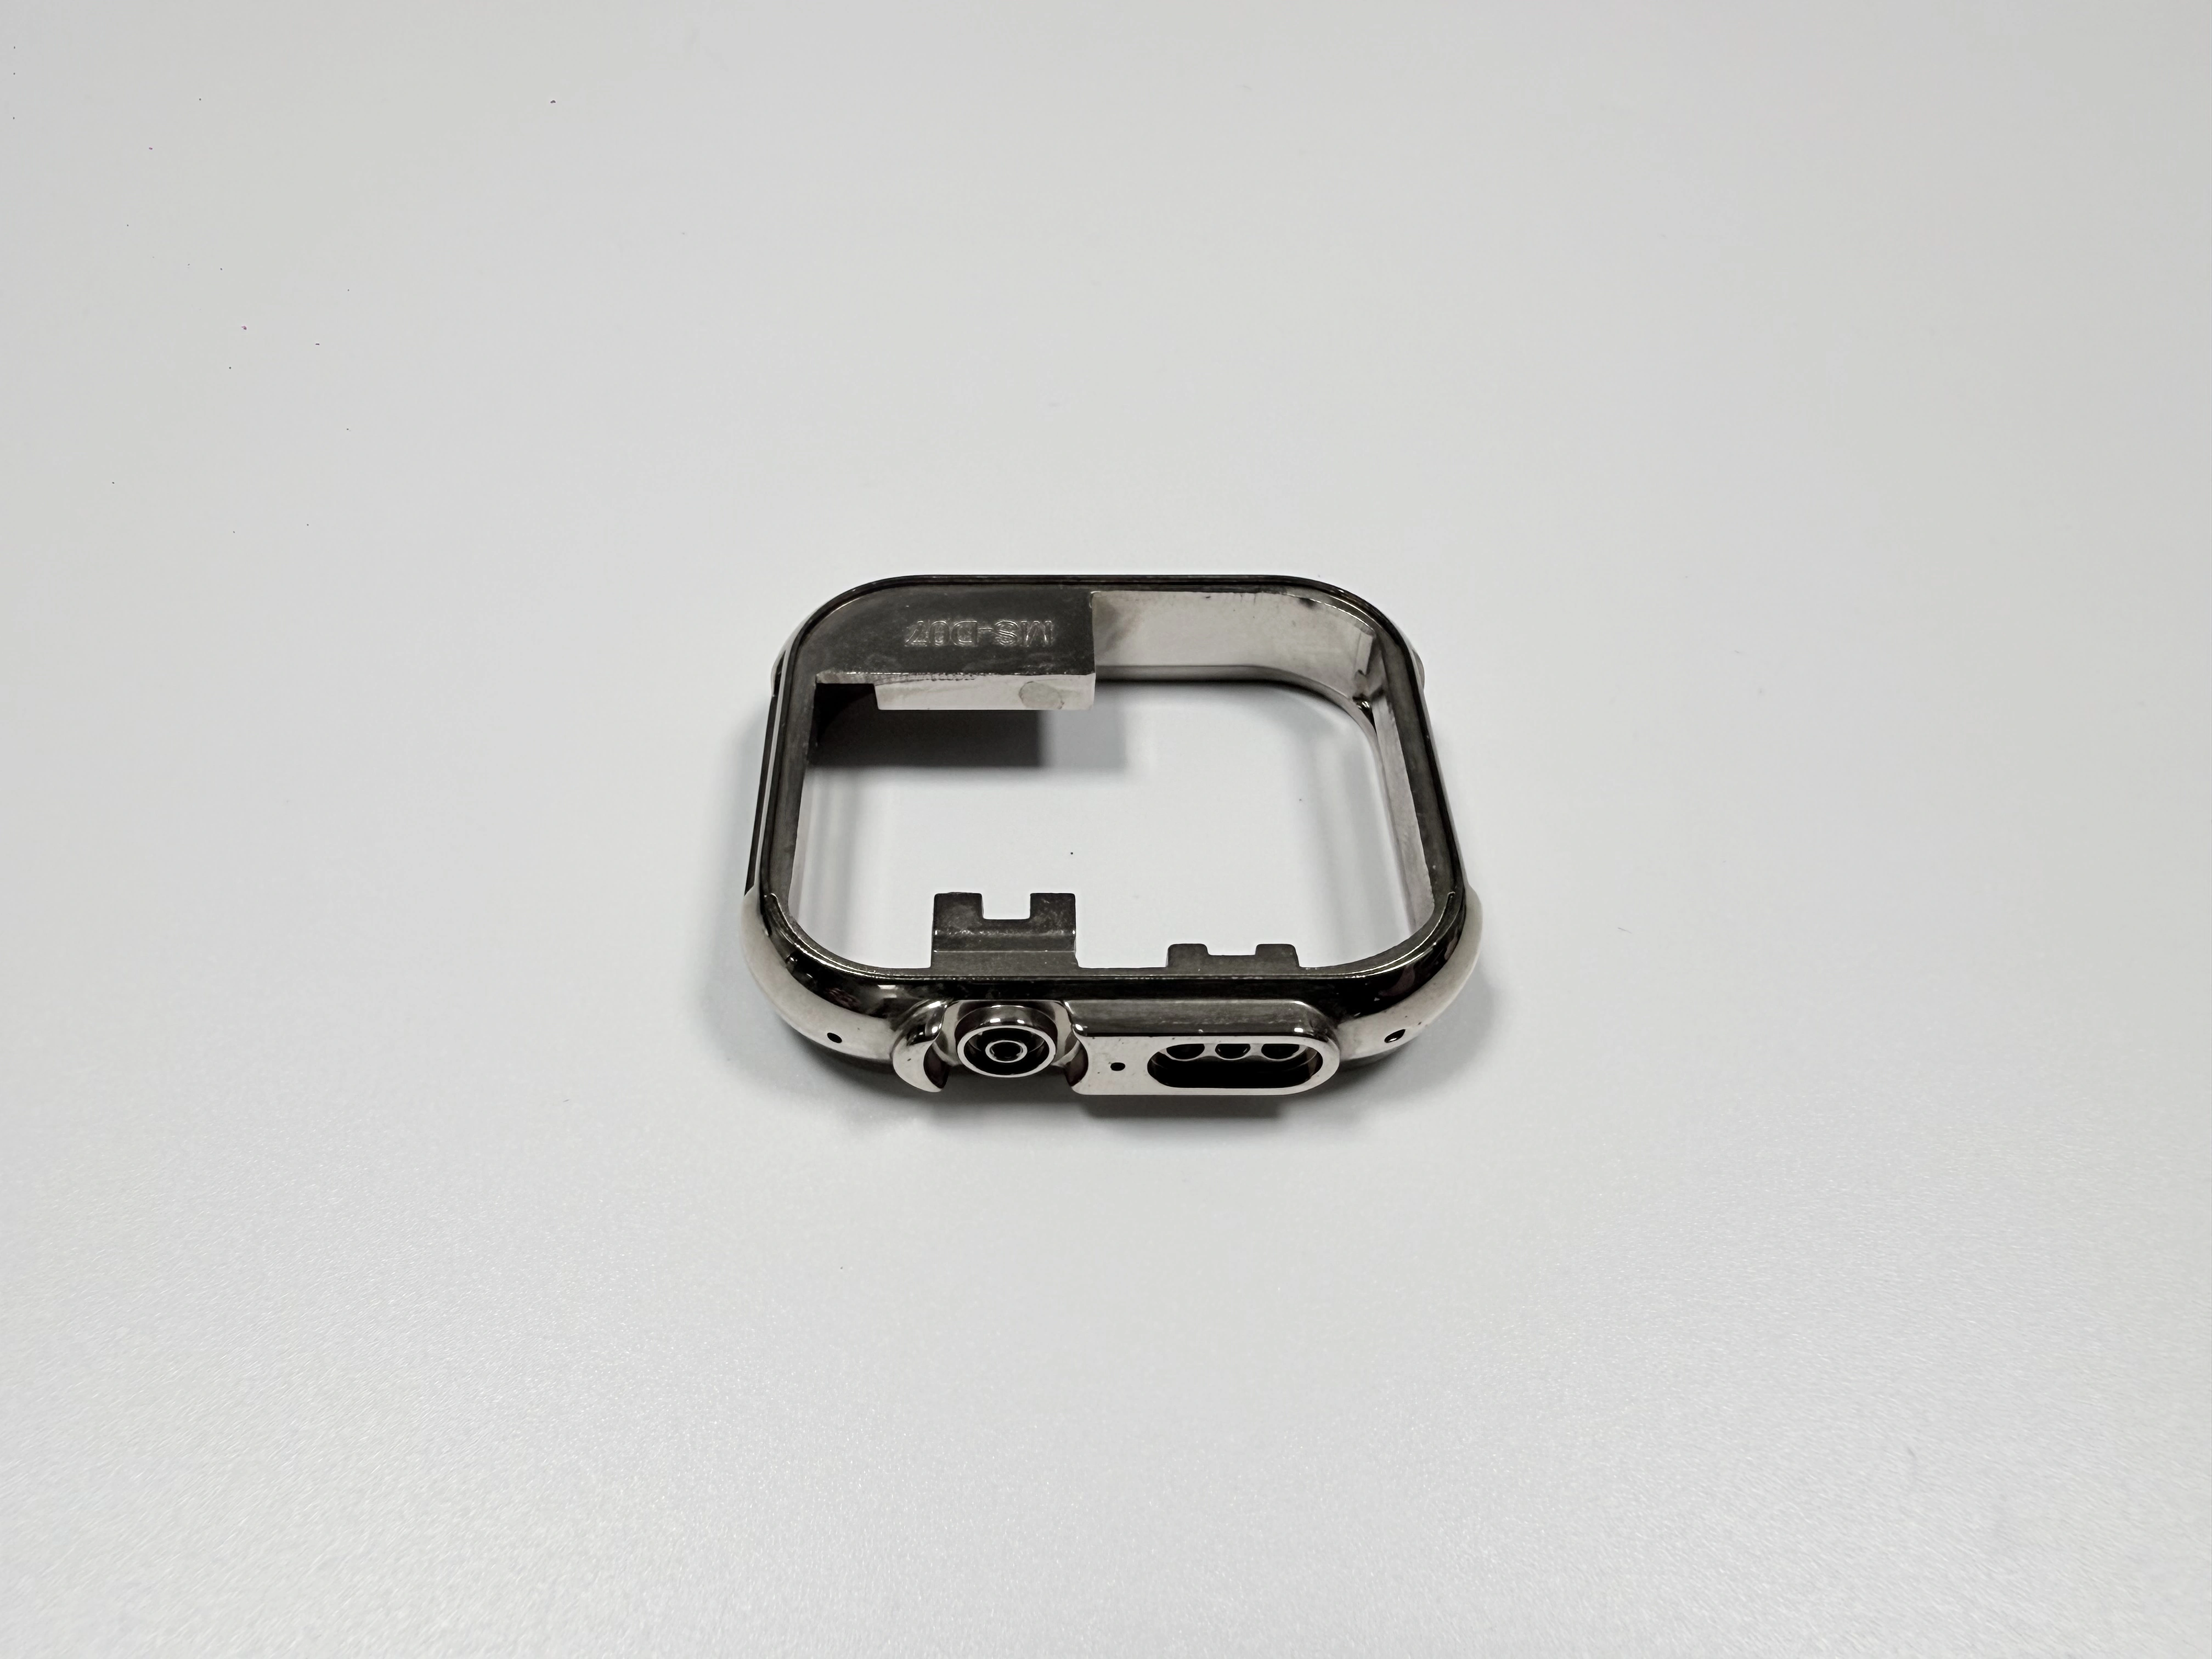
角型ケースフレームが守るべき 4 つのインターフェースは?
4 つのインターフェースは 4 つの工程に分かれる。段差面は風防を受け、キャビティはムーブメントを位置決めし、リューズ穴はリューズ軸を通し、2 か所のラグ穴はスプリングバーを通す。キャビティは 30.0 mm、上の偏差 0.05 mm、下の偏差 0。ラグ穴は Ø1.5 mm、上の偏差 0.03 mm、下の偏差 0 で、Ø0.05 mm の同軸度も守る。表 1 に 4 か所をまとめた。
インターフェース | 目標(mm) | 許容範囲(mm) | 測定具 |
|---|---|---|---|
鏡面段差高さ | 0.03 | 0–0.03 | 定盤+シックネスゲージ |
ムーブメントキャビティ | 30.0 | 30.00–30.05 | キャビティプラグゲージ |
リューズ穴 | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 プラグゲージ |
ラグ穴 2 か所 | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 プラグゲージ |
難しいのはラグ壁である。最も薄い所で 0.9 mm、リューズ側で 1.2 mm しかないのに、Ø1.5 mm の穴は周りの金属より広い。だからドリルは出口で空気に抜ける。3 か所は 1 回の段取りでフライスできるが、4 か所目は支えのない場所で穴を開けることになる。
12 g のフレームはどの機械加工工程を置き換えるか?
材料は ASTM B86 AC41A の Zamak 5 で、鋳放し重量がすでに完成品の 12±1 g に近い。置き換えるのは、ステンレスの塊を同じ包絡形状まで旋削・フライスする工程だ。外形の旋削、キャビティのフライス、段差のフライス、リューズ穴と 2 か所のラグ穴の穴あけ。4 つのインターフェースごとに工具経路と段取りが要るが、ダイカストは外形を 1 ショットで作り、機械加工には公差を持つ 4 つの座だけが残る。
塗装亜鉛は同じ鋳物を使う 3 つ目の道で、初期コストは安いがエッジが軟らかい。ベゼルが毎日擦るのはメッキされたエッジそのものなので、外観が図面に入った時点で塗装の安さは消える。
図面の寸法はメッキ前かメッキ後か?
フレームの公差はすべてメッキ前かメッキ後かを明記する必要がある。銅・ニッケル・クロムは片面 18–27 µm 付くので、Ø1.5 mm のラグ穴は径で 0.036–0.054 mm 狭くなり、段差面も同じだけ上がる。段差の許容は合計 0.03 mm しかないから、18–27 µm の盛り上がりだけで公差帯の 60–90% を占める。
段差面、リューズ穴、2 か所のラグ穴をメッキ前かメッキ後かに指定すると、後処理はメッキが乗る分の取り代を残せる。この指定がないと、2 社が同じ図面から違う完成寸法を作り、片方を通したプラグゲージが次を落とす。
ゲートはなぜラグの厚肉部に置くのか?
4 キャビティ、8407 の入子、30 万ショット(300,000 ショット)の設計目標で、ゲート(溶湯がキャビティに入る入口)は 12 時と 6 時のラグ厚肉部に開く。厚肉部は最後に凝固するので、圧力はここからキャビティへ入れるほかなく、ゲートの位置は他に選べない。代償は、0.9 mm の薄肉が最後に充填され最初に凝固することだ。オーバーフロー(キャビティ末端で冷えた湯を逃がす溝)は 3 時のノッチ両側に置き、冷えた先端を 2 つの薄いエッジから逃がす。
ゲートを背面に移すと、遠い側のラグが最後に充填され、湯境(2 つの溶湯が融着しなかった線)がメッキ後にも隠せない線として残る。4 キャビティの総額は単キャビティより高いが、金型費はロットで割る。割るのはショット数ではなく個数で、300 個の試作なら 300 個で割る。金属を数える前から、すでに価格の最大項目である。
400–420 °C の溶湯はどこで熱を失うか?
400–420 °C の溶湯は、0.9 mm のラグ壁の最後の数ミリで熱を失う。150–180 °C の型面は次のショットが来るより速く熱を奪い、比圧 20–30 MPa、サイクル 25–35 s では、この壁の窓は「ラグ欠肉」と「パーティングラインのバリ」の間に挟まる。
この数値はこの合金の典型値で、特定の機械の設定ではない。この型の窓がどこに落ちるかは、最初の試し打ちで決める。試し打ちは機械時間であって製品ではないから、窓が狭い代償は試作単価が全額負担し、量産単価だけがロットに薄まる。
バレル研磨はなぜバフ研磨と検査の前か?
バレル研磨は 11 工程の 3 番目で、バフ研磨の前、すべての測定具の前にある。パーティングラインのバリとラグ脇のゲート残りは壁の実状態を隠す。セラミックメディアがその剪断エッジを丸め、バフが追従できる面にする。
メディアは Ø1.5 mm の穴に詰まるので、バレルの後で各穴をプラグゲージに通す。バレルがなければ同じバリを卓上で 1 個ずつ取ることになり、ショットのタクトで流れていたラインに手作業が 1 工程増える。
鋳造後にフライス加工が必要な 3 か所は?
鋳造後にフライスするのは 3 か所。0.03 mm の鏡面段差、2 か所の Ø1.5 mm ラグ穴、リューズノッチだ。CNC 機械加工が 1 回の段取りで 3 か所を仕上げ、ついでに Ø3.0 mm のリューズ穴を中ぐりし、2 つのラグを同一軸線上で穴あけする。
ドリルが金属に触れる前に面取りを入れ、出口で送りを落とす。ある事例記録では 300 個のうち 9 個のラグ穴口が欠けた。その 9 個は廃棄し、面取りと送り低減の後、次のロットはゼロになった。穴口の欠けは手直しではなく廃棄で、穴がすでに下の偏差にあり、削ると径が大きくなるからだ。
0.03 mm の鏡面段差はなぜフライスでしか出せないか?
フライスはバフの後に来る。バフは当たる所で最も多く材料を削り、削った後には測定できる平面が残らない。シックネスゲージの当て所がないのだ。表 2 は 2 つの順序を並べたもので、段差を残せるのは片方だけである。
順序 | 守れるか | 増えるもの |
|---|---|---|
バフ後にフライス | 守れる。0.03 mm はフライスで確定 | 段取りが 1 回増える |
フライス後にバフ | 守れない。段差がバフで流れる | 再切削と再検査 |
2 つの順序の差は段取り 1 回分で、価格差もそこに出る。2 つ目の治具位置、2 つ目の基準、2 回目の工程内検査を、1 個ごとに取る。フライス後に 0.03 mm を超えた段差面は廃棄する。もう一度削ると高い所だけでなく面全体を削るからだ。
X 線膜厚計はどの 3 層を測るか?
出荷判定では片面 3 層を確認する。銅 8–12 µm、ニッケル 10–15 µm、クロム 0.1–0.3 µm、合計 18–27 µm。X 線膜厚計は層ごとに読み、クロムの耐摩耗面の下でニッケル層が腐食を止める。
膨れは鋳物表皮の下の空洞(ポア)から始まる。銅槽の酸が孔に残り、ニッケル膜が蓋をすると、熱でメッキ層を持ち上げる。ポアは金型とショットに帰属するので、メッキ仕様と鋳造仕様は 1 つの文書になる。3 層は 3 回の槽で、掛け具の密度が 1 槽あたりの個数を決める。12 g、0.9 mm 壁のフレームは掛け具効率が悪い。表面処理では、この掛け具の周りにどんな選択肢があるかを扱っている。
メッキ後の出荷判定は 8 項目の何を見るか?
8 項目のうち 3 項目がメッキ層試験で、それぞれ他の項目では見えない不良を捕まえる。表 3 は熱衝撃槽から塩水噴霧槽までの 3 試験である。
試験 | 規格 | 限界 |
|---|---|---|
熱衝撃 | ASTM B571 | 200 °C、1 h、膨れなし |
塩水噴霧 | ASTM B117 | 240 h、素地腐食なし |
CASS | ASTM B368 | 48 h、グレード 9 以上 |
8 項目は、各ラグ穴の Ø1.5 mm プラグゲージと段差面の定盤+0.03 mm シックネスゲージから、キャビティプラグゲージ、画像測定機または CMM、X 線膜厚計、熱衝撃槽、塩水噴霧槽、D65 ライトボックスまで続く。1 つ落とすと、1 種類の不良が見えないまま出荷される。
240 h の塩水噴霧は判定だけでなく納期も縛る。1 台の槽が 10 日を占めるので、最初の 1 個を初日に投入して初めて、このロットの最短出荷日が決まる。急いでも槽の浸漬は短くならない。
ダイカスト+メッキを選ぶべきでない条件は?
選ぶべきでないのは 3 つ。壁が 0.9 mm 未満、防水表示が必要、面が長期の摩耗に晒される場合だ。メッキした Zamak フレームは汗、摩擦、日常の衝撃には耐えるが、ダイバーズケースではなく、18–27 µm のメッキ層ではその性質は変わらない。
ステンレスの塊から削る部品はより耐磨耗で重い。だから 0.9 mm 未満の壁で 0.03 mm を要求する図面は、すでに別の道を選んでいる。それより薄いとショットで壊れ、金型費は支払い済みで、バフでは戻せない。別の Zamak 部品の事例にも同じ線が引かれている。
ダイカスト+メッキのフレーム見積もりは何で構成されるか?
12 g フレームの見積もりは 5 項目でできている。1 回の段取りが 3 か所の機械加工を覆い、2 回のバフが外観面を覆い、残りはメッキの掛け具密度、薄肉帯のロス、ロットに薄まる金型費である。
この 5 項目を決める入力は 4 つ。メッキ前かメッキ後の注記がある 2D 図面、3D モデル、ロット数、外観面の表面等級。1 つ欠けると、2 社目と比べられない幅の回答になる。見積もりは数値のある項目にしか値付けしないからだ。4 つを揃えて送り、初品で 0.03 mm のシックネスゲージと 2 か所のラグ穴のプラグゲージを確認すれば、5 項目はどれも交渉の余地が残る。
よくある質問
