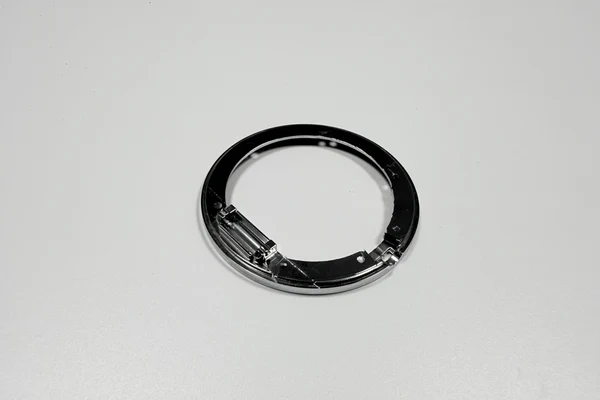
Zamak 5 のベゼル押さえリング:肉厚 0.8 mm、内爪、メッキ
Zamak 5 が Ø26 mm のベゼル押さえリングに向くのは、三つの性質が同時に成り立つからだ。ベゼル押さえリングは風防(文字盤を覆うガラス)を押さえ、ケースの口に収まる薄いリングである。その 0.8 mm の薄肉を通常の型温で埋められ、三本の内爪の根元が、圧入(プレスでケースに押し込む嵌め合い)のときに加わる力を受け止め、表面にメッキの積層を載せられる。このグレードは亜鉛合金の素材として、ASTM B86 AC41A、鋳放し(鋳造のままの状態)で発注する。密度は典型値で 6.6 g/cm³ だ。
その三つの性質は、そのまま限界でもある。リングは風防を押さえ、ケースに組んだら二度目はない。合金に求められるのは形だけでなく、嵌合(相手部品と合わさる寸法関係)を保つことでもある。以下の数は図面の目標値か典型値で、一個の実測値ではない。
なぜ Zamak 5 は 1.8 g のベゼル押さえリングに向くのか?
リングは梁ではなく、役割を持った形だからだ。三本の爪で風防を押さえ、外周でケースの壁に接し、仕上がって見える。こうした仕事には、打撃向けに選んだ金属より、薄い断面を埋められる金属の方が向く。ダイカスト(溶湯を金型に高速で押し込み、一発で形にする鋳造)は、環帯(外周の帯)と爪を同じショットで形にする。
代替案が手放すものは、それぞれ違う。ステンレスは亜鉛が受けない衝撃に耐える。ただし薄板からあの爪を成形すると、スプリングバック(曲げた板が型から出て戻る量)を管理することになる。樹脂リングは量産で安く、金属の見た目と温度域を手放す。
6.6 g/cm³ の密度は、26 mm のリングにとって何を意味するのか?
密度は、体積を着けた人が感じる重さに変える。6.6 g/cm³ なら、1.8 g の目標は 0.273 cm³ になり、これが部品全体に使える金属の体積になる。
外径 Ø26.0 mm、内径 24.4 mm、高さ 2.0 mm の爪のない単純な環帯が占める体積は 0.127 cm³、重さにすると 0.84 g である。残りの 0.15 cm³ は三本の爪と底部の段にあり、重さの大半は環帯にはない。この数は呼び寸法(図面の基準寸法)の計算例だ。
密度はこのグレードでは 6.6 g/cm³ の固定値だから、重さは体積で決まる。この体積で 1.8±0.2 g の帯を外れるなら、変えるのは断面であってグレードではない。
0.8 mm の肉厚は、充填と強度に何をするのか?
0.8 mm は、流動性と型の熱がぎりぎりで釣り合う厚さだ。Zamak 5 は一般に湯温(溶けた金属の温度)400–420 °C、型温(金型の温度)150–180 °C で回す。この窓の外では、薄い環帯が反対側まで埋まる前に凍り、二つの流れの先端が出会った場所に湯境が残る。湯境はコールドシャットともいい、溶けた金属が溶け合わずに重なった継ぎ目である。
肉厚は爪の根元も決める。根元は、それが生えている断面より厚くできない。この上限があるから、圧入力の帯は組立の作業台ではなく、図面に先に書く。
薄くしても得はない。0.8 mm を下回ると充填の窓が狭まり、試し打ち(量産前の試験ショット)が増える。試し打ちが食うのは金属ではなく、型と機械の時間だ。
ASTM B86 AC41A は、図面の何を固定するのか?
合金の系統、鋳放しの状態、そして表面のメッキを左右する不純物の上限を固定する。AC41A で買うリングは、商標ではなく既知の組成で買うリングだ。膨れの出たロットがあれば、原因を金属までたどれる。
実務では一行に落ちる。Zamak 5、ASTM B86 AC41A、鋳放し。残りは形状と表面で決まる。
| 項目 | 何が決めるか | 図面の目標 | 許容範囲 | 確認方法 |
|---|---|---|---|---|
| 密度、鋳放し | 合金データ | 1.8 g | 1.8±0.2 g | はかり |
| 肉厚 | 金型 | 0.8 mm | 0.8±0.05 mm | マイクロメータ |
| 爪の高さ | トリム(ゲートと爪先の切り整え) | 1.2 mm | 1.2±0.05 mm | ハイトマイクロメータ |
| ニッケル膜 | メッキ仕様 | 内面 3 µm | 3 µm を下限 | X 線 |
| 増厚、Cu/Ni/Cr | 計算 | 0.026–0.041 mm | 0/-0.05 mm の内側 | リングゲージ(通し・止まり) |
| 圧入力 | 圧入試験 | 上限 200 N | 80–200 N | 圧入試験台 |
確認のない数は願望であり、目標のない確認は受入検査の場で論争になる。
なぜリングの内側では、ニッケルが薄く付くのか?
内側の空洞が電流を遮るからだ。内壁は環帯の陰に入り、電流が回り込みにくいので、膜はゆっくり積もる。外側が 3–5 µm あっても、内側の膜厚を語ったことにはならない。
被覆とは、X 線で読んだ膜厚が 3 µm 以上あることを指す。外側が光り、内壁が薄いリングは、一つのリングで同時に成り立つ。
直せるのはラック(メッキ槽の吊り具)とマスキング(不要な面を覆う作業)の側だ。槽に長く浸けても、陰になった面には届かない。この手当ては後加工の費用に入る。だから 1.8 g のリングが、重さに見合わないメッキ費を抱えることがある。
圧入するベゼル押さえリングには、どの Zamak グレードが合うのか?
圧入するリングでは Zamak 5 が普通の選択だ。下位のグレードより鋳造性と強度の釣り合いがよく、同じラインでメッキできる。選択の全体はZamak 合金の選び方にまとめてある。
グレードは、案件の最後に自由に選べる項目ではない。別の Zamak グレードに移ると、鋳造温度、収縮、メッキの反応が変わる。初品(量産前の検査品)をやり直し、型に試し打ちが一つ増える。
図面に Zamak とだけ書けば、選ぶのは鋳造側になる。その選択は、メッキに最も合うグレードではなく、最も鋳造しやすいグレードになりうる。グレードと規格を並べて書けば、選択は閉じる。
Zamak 5 の爪根は、圧入力に耐えるのか?
80–200 N の帯の内側なら耐える。爪根は 0.8 mm の肉厚に立つ応力集中点(荷重が集まる場所)で、曲がる前に折れる。管理すべき荷重は、プレスが加える力そのものだ。
根元の強さは、鋳造組織と R(図面の丸みの半径)で決まる。爪の付け根に引け巣があるかどうかが、その爪の曲がりと破断を分ける。引け巣は最後に凝固した金属が収縮し、金属が補われなかった場所にできる空洞である。根元の外側のオーバーフロー(余った湯を逃がす溜まり)は、凝固の間その断面に金属を送り込む。
記録の例では、1,000 個のうち七本の根元が 320 N で折れた。上限の 1.6 倍である。爪根の R を R0.2 mm にし、ストロークストッパ(プレス行程の制限)を付けたところ、同じ台での件数はゼロになった。
ステンレス打ち抜きが Zamak 5 に勝つのは、どんなときか?
リングが衝撃を受けるとき、あるいは浅いケースに収めるために肉厚を 0.8 mm 未満にするときだ。ステンレスは断面あたりの強度が高く、打ち抜いた爪は、鋳造の爪では出せない立った縁を保つ。
交換になるのは成形の側だ。薄板に根元を切ると、公差の問題が金型からスプリングバックへ移る。初品はプレスによる試し打ちになる。
切り替えは材料の決定であると同時に、型の決定でもある。量産中の亜鉛リングをステンレスリングにするには、新しい型が要る。亜鉛の経路がどこまで届くかは、メッキした Zamak のケース枠の事例に表れている。
樹脂が Zamak 5 に勝つのは、どんなときか?
リングが隙間を埋めるだけで、メッキも要らないときだ。樹脂リングは量産で安く、腐食せず、スペーサを入れるだけのケースに金属は要らない。
手放すのは表面と温度域である。メッキした亜鉛リングは金属に見え、樹脂リングでは繰り返せない爪の高さを保つ。選択は風防の座で決まる。
境界は圧入だ。1.2±0.05 mm の爪が 80–200 N で風防を押さえるなら、材料は亜鉛かステンレスになる。圧入先のケース中枠が、肉厚と表面を決める。
仕上げを Cu/Ni/Cr に変えると、何が変わるのか?
色はあまり変わらないが、計算が変わる。ニッケル 3–5 µm は、直径で 0.006–0.010 mm を足す。これは計算値だ。Cu 8–12、Ni 5–8、Cr 0.1–0.3 µm の積層は合計 13.1–20.3 µm、直径では 0.026–0.041 mm になる。
Ø26.0 mm に付けた 0/-0.05 mm の帯に対して、この積層は許容の半分以上を使う。仕上げは、メッキ前かメッキ後かの注記を付けて図面に載せる。表面処理の選択は嵌合の決定になる。
メッキの後に増厚(メッキで寸法が増えること)を計算すると、判断を誤る。呼び寸法で作ったリングは、仕上がりで大きすぎる。メッキを剥がせば二度目のばらつきが乗り、新しいメッキロットは自前の初品を持つ。グレード、メッキの積層、圧入試験の条件を、図面と一緒に送る。
FAQ
.webp)