Zamak 5 のベゼルリング素材:密度 6.6 g/cm³、メッキ 18–27 µm、圧入の限界
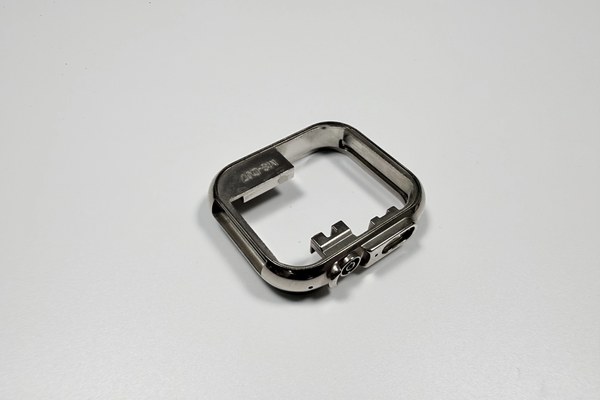
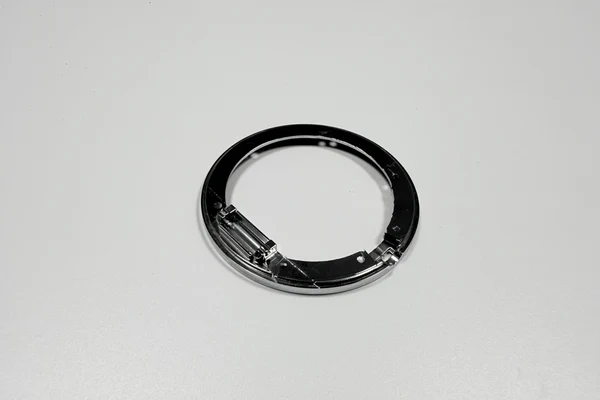
Zamak 5 が Ø35 mm のベゼルリングに向くのは、三つの性質が揃うからだ。1.8 mm の肉厚を早く凝固させずに鋳造でき、銅・ニッケル・クロムを 18–27 µm 受け、メッキの後も圧入が効く。このグレードは亜鉛合金として在庫に並び、鋳放しの状態で ASTM B86 AC41A に指定される。
その三つの性質は、そのまま限界でもある。Zamak 5 は芯の軟らかい装飾用合金で、以下の数はどれも、担えることと担えないことの境目になる。リングは 4.5±0.5 g しかなく、強度と引き換えにできる金属がほとんどない。
なぜ Zamak 5 は 4.5 g のベゼルリングに向くのか?
リングは構造部材ではなく、形だからだ。仕事は風防を押さえ、仕上がって見えることで、どちらも打撃に耐える金属より、薄い断面を一発で充填する金属に向く。
Zamak 5 はメッキも載る。亜鉛は銅・ニッケル・クロムの標準三層を受け入れ、型が正しければ層は緻密な鋳物表皮に結合する。
重い合金は一個あたり高くなるだけで、どちらの仕事も良くならない。4.5 g という枠は鋳造そのものが満たす。削って合わせる後加工が満たすのではない。
Ø35 mm のリングで、密度は何を意味するのか?
密度は、リングの体積を顧客が手に取る重さに変える。Zamak 5 は約 6.6 g/cm³ で、この合金の典型値だ。この径と高さのリングは、肉厚が 1.5–1.8 mm なら 4.5 g の近くに収まる。
この数が効くのは図面の段階で、秤の上ではない。肉厚を厚く設計すれば重くなり、薄く設計すれば、溶湯が反対側に届く前に充填が止まる。
ステンレスとの比較もこの数で決まる。同じ寸法のステンレス旋削リングは二倍以上の重さになり、ベゼルリングを鋳造する理由の一つがそこにある。
圧入するベゼルには、どの Zamak グレードが合うのか?
圧入するベゼルでは Zamak 5 が普通の選択だ。下位のグレードより鋳造性と強度の釣り合いがよく、同系統の他のグレードと同じラインでメッキできる。
グレードは、計画の最後に自由に選べるものではない。Zamak のグレードを変えれば鋳造温度、収縮、メッキの反応が変わり、初品からやり直しになる。
図面にはグレードと規格を並べて書く。「Zamak」とだけ書けばグレードの選択が鋳造側に残り、選ばれるのはメッキに最も向くものではなく、最も鋳造しやすいものになりかねない。
ASTM B86 AC41A は何を固定するのか?
合金の系統、鋳造状態、メッキに効く不純物の上限を固定する。AC41A で買うリングは、商標ではなく既知の組成で買うリングだ。
ロットの挙動が違うとき、買い手に基準を与えるのもこの規格である。あるバッチが膨れでメッキされ、あるいは切り屑の出方が違えば、まず問うのは金属が仕様を満たしたかどうかになる。
つまり、図面に落とすと一行になる。Zamak 5、ASTM B86 AC41A、鋳放し。リングの他のことは形状と仕上げだ。
メッキはなぜアルミより Zamak に定着するのか?
亜鉛の方がメッキ工程に化学的に近く、標準の三層は亜鉛ダイカストを前提に組まれているからだ。銅は亜鉛にストライクし、ニッケルは銅の上に積み、クロムが表面を仕上げる。
アルミはメッキの前にジンケート処理が要り、その一手間が密着の切れる場所を増やす。層の構成はメッキの記録に書いてある。
亜鉛にも弱点があり、それは多孔だ。表面に通じた気孔はメッキ液を抱え、後で膨れる。だから鋳造側の仕事は、膜が載るだけの緻密さを表皮に保つことになる。
摩耗で Zamak リングがやられるのはどこか?
エッジと接触点だ。リューズ切り欠き、風防が当たる内側の段、ケースと合う外径。18–27 µm の膜が薄くなるか途切れるのは、そこである。
クロムは 0.1–0.3 µm しかなく、軽い擦りには効いても、引っかきには効かない。クロムが切れれば下のニッケルが腐食し、リングに黒い筋が出る。
あとは汗と摩擦が時間をかけて効いてくる。装飾用ベゼルはその使い方のために設計されている。石に擦れるリングや塩水で使うリングは、この合金の想定外だ。
Zamak 5 はメッキ後も 0.05 mm の真円度を保てるのか?
保てる。とはいえ真円は合金ではなく旋削から出る。リングは研磨の後、メッキの前に旋削され、円はチャックが変形させない肉厚の上で機械が作る。
メッキは真円をほとんど変えない。均一に膜を足し、下の形に沿うだけだ。変わるのは寸法で、内径をメッキ前の余量付きで切るのはそのためである。
合金の寄与は鋳造性だ。1.8 mm の肉厚をきれいに充填するグレードは、旋削に安定したリングを渡す。湯境のあるリングは、刃物の下で動くばねを渡すことになる。
18–27 µm は圧入に何をするのか?
嵌合を閉じる。膜は内径にも外径にも載るので、0.02–0.05 mm の締め代は両側から食われ、メッキ前の寸法は膜の分を空けておかねばならない。
この効果は組立を決めるほど大きい。直径で見ると膜は 0.036–0.054 mm を足し、締め代の帯の全体より広い。完成寸法でメッキ前に切ったリングは、きつすぎて入らない。
確かめ方は、相手ケースで 200–600 N の試し圧だ。これは後処理の段階で行う。機械のゲージは金属を読み、プレスだけが金属と膜を読む。
いつステンレスに切り替えるべきか?
使い方が装飾の線を越えるときだ。潜水仕様、長い摩耗、1.5 mm を下回らざるを得ない肉厚。その時点で亜鉛の経路は安い経路でなくなる。
ステンレス旋削は打撃に耐え、ヘアラインの仕上げを保つ。起き上がり小法師の貯金箱の事例は、別の部品で同じ交換を示している。合金は乱暴な扱いのためではなく、仕上げと嵌合のために選ばれる。
切り替えは材料の決定であると同時に型の決定だ。量産中の亜鉛リングをステンレスリングにするには新しい型が要る。だから決定は最初の切削より前に行う。
Cu/Ni/Cr ではなく PVD にすると、何が変わるのか?
色の幅が広がり、工程が変わる。PVD は真空槽の中で薄い膜を付け、電気メッキでは出せない色調を作れる。ブランドがベゼルで PVD を求める理由はそこにある。
PVD は表面処理の選択肢の一つで、代償は膜厚とつき回りだ。PVD の膜は 18–27 µm の積層より薄いので、研磨面に沿い、メッキなら覆える傷まで見せる。
圧入も変わる。膜が薄いと締め代を食う量が減るので、内径の余量はメッキ品と別になり、新しい膜で試し圧をやり直すことになる。
| 項目 | Zamak 5 | ベゼルリングで効く理由 |
|---|---|---|
| 密度 | 6.6 g/cm³(典型値) | Ø35×1.8 mm で 4.5±0.5 g を決める |
| 鋳造状態 | ASTM B86 AC41A | メッキと機械加工に既知の組成を渡す |
| メッキ構成 | Cu 8–12 / Ni 10–15 / Cr 0.1–0.3 µm | 合計 18–27 µm、圧入が食う |
| 摩耗の限界 | 装飾用途 | 潜水、石との接触、塩水は範囲外 |
図面には使い方の条件を添える。グレードはそこから決まり、ダイカストとメッキのラインも同じ条件に対して見積もれる。
FAQ
.webp)